


Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-10-03 Oorsprong: Werf


Moderne vervaardiging vereis ingewikkelde komponentroetering deur ongelooflike stywe fisiese ruimtes. U sien daagliks hierdie konstante wrywing in die motor-, lugvaart- en HVAC-industrie. Ingenieurs ontwerp komplekse buisvormige paaie om werkverrigting binne krimpende voetspore te optimaliseer. Hierdie stywe afstande laat absoluut geen ruimte vir foute nie. Tradisionele enkelrigtingbuiging sukkel swaar in hierdie omgewings. Komplekse geometrieë dwing dikwels masjienoperateurs tot verpligte sekondêre bewerkings. Hulle moet ongemaklike dele handmatig in die middel van die siklus omdraai. Soms kompromitteer ingenieurspanne die optimale ontwerp heeltemal net om beperkte fabrieksmasjinerie te akkommodeer. Dit veroorsaak onnodige wrywing op die produksievloer.
Oorgang na a Tweerigting CNC-pypbuigmasjien verander hierdie werklikheid fundamenteel. Dit skakel intermediêre materiaalhantering heeltemal uit. Jy standaardiseer jou produksieproses moeiteloos oor komplekse bondels. Verder verminder dit siklustye drasties vir hoogs ingewikkelde buisvormige komponente. Jou fabriekspan kan op uitset fokus eerder as om stewige materiale in plek te stoei. Kom ons ondersoek presies hoe tweerigting-tegnologie jou mees komplekse buisroete-uitdagings vereenvoudig.
Tweerigtingmasjiene wissel naatloos tussen linker- en regterpypbuiging , wat deurlopende vorming van komplekse geometrieë moontlik maak sonder handmatige herposisionering.
Outomatiese klaring aanpassings maak dit die optimale keuse vir flens vermy buisbuiging en onderdele met vooraf saamgestelde toebehore.
Terwyl kapitaalkoste hoër is as standaard buigers, word ROI gerealiseer deur verminderde skrootkoerse, minder gereedskapopstellings en uitskakeling van sekondêre bedrywighede.
Om 'n tweerigtingoplossing te evalueer vereis 'n 'toepassing-eerste'-benadering—wat die kompleksiteit van jou meervlakkige buisbuigvereistes teenoor produksievolume.
Vervaardigers staar voortdurend verborge koste in die gesig wanneer hulle komplekse buispaaie aanstuur. Oorweeg lugvaart hidrouliese lyne of motor strukturele rame. Hierdie komponente vereis dikwels hoogs kronkelende, kronkelende vorms. Standaard regter- of linkerhandse CNC-buigers sukkel hier aansienlik. Hulle tref fisiese meganiese beperkings baie vinnig. Die masjienraam self word 'n massiewe struikelblok. Asimmetriese dele hou ernstige steuringsrisiko's in tydens die vormingsproses. Vooraf geïnstalleerde flense bots dikwels direk teen die masjienliggaam tydens sekondêre buigings. Jy kan nie 'n enkelrigtingmasjien dwing om sy eie onderstel te vermy nie.
Hierdie beperking stel die gevreesde 'meervoudige opstellingbelasting' bekend. Operateurs moet die masjien in die middel van die siklus stop. Hulle verwyder die gedeeltelik gevormde buis. Hulle draai dit handmatig om. Dan herlaai hulle dit versigtig om buigings in teenoorgestelde rigting te voltooi. Hierdie handmatige ingryping stel massiewe samestellingsfoute bekend. Om 'n gebuigde buis perfek met die hand te herbely is byna onmoontlik. Arbeidskoste styg soos siklustye verdubbel of verdriedubbel. Jy produseer onvermydelik baie meer geskrapte materiaal as gevolg van menslike foute tydens die herlaaifase. Elke raakpunt voeg meetbare risiko by die produksiegroep.
Onbehoorlike handmatige herposisionering veroorsaak ook inkonsekwente materiaalspannings. Die herklem van die buis verander sy strukturele integriteit. Buig van metaal veroorsaak werkverharding en interne spanningsverskuiwings. Wanneer jy 'n deel losmaak en weer vasklem, verander jy die basislynspanning. Dit kompromitteer die finale deel meetkunde deur onvoorspelbare terugspring. Gehaltebeheer word 'n nagmerrie. Jy spandeer ure om buigprogramme aan te pas net om teenstrydighede met die hand te laai.
Vertrou op visuele belyningsmerke in plaas van meganiese harde stops.
Toepassing van inkonsekwente spantangklemdruk tydens die tweede laaifase.
Ignoreer omgewingstemperatuurverskuiwings tussen die eerste en tweede buigbewerkings.
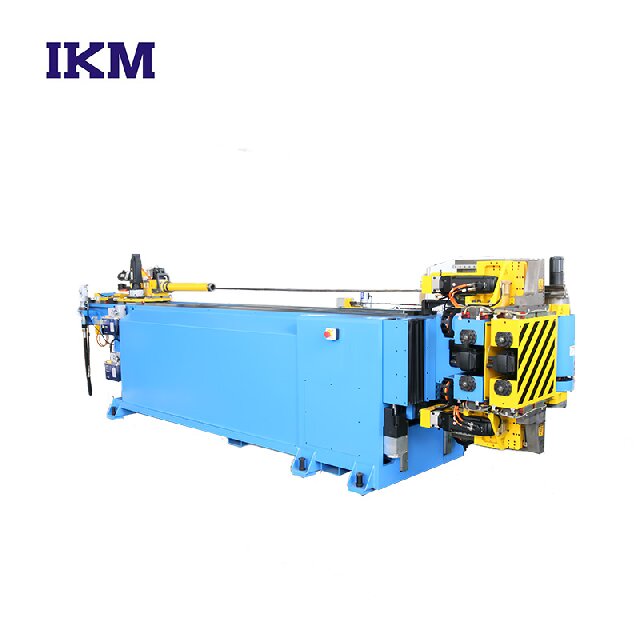
Hoe presies oorkom hierdie tegnologie fisiese inmenging? Dit maak staat op gevorderde meganika vir deurlopende vorming. Die toerusting hanteer in proses linker- en regterpyp wat naatloos buig. Die buigkop roteer of skuif aktief langs 'n gespesialiseerde wa. Dit verander vlakke dinamies om die buigrigting om te keer. Dit is belangrik dat dit nooit die werkstuk tydens hierdie meganiese oorgange vrystel nie. Die spantang behou 'n stewige greep op die grondstof van begin tot einde. Hierdie deurlopende beheer definieer die kernvoordeel van tweerigtingstelsels.
Hierdie ontwerp ondersteun die vermyding van komplekse inmenging perfek. Die masjien lei die materiaal eenvoudig dinamies weg van obstruksies. U kan maklik voorafgeflensde of eindgevormde buise verwerk. In standaardbuiging swaai 'n groot flens dikwels direk in die drukmatrijs in. Tweerigtingvermoë laat die masjien toe om die buigkop onder of oor die buis te swaai. Dit vergemaklik ongerepte flens vermy buis buiging . Jy hoef nie meer flense aan te sweis ná die buigproses nie. Dit skakel 'n duur, arbeidsintensiewe sekondêre sweisoperasie heeltemal uit.
Verder bemeester dit hoogs ingewikkelde paaie foutloos. Die stelsel integreer programmeerbare X-, Y- en Z-asse naatloos. Die tweerigtingkopbeweging koördineer langs hierdie lineêre asse. Jy kan ingewikkelde multi-vlak paaie konsolideer in 'n enkele outomatiese siklus. Jou operateurs laai net die rou reguit buis. Hulle druk start. Hulle haal die voltooide, komplekse produk sekondes later terug. Hierdie vlak van outomatisering hanteer kronkelende HVAC-spoele en digte motorbrandstofrelings met geen intermediêre hantering nie.
Kom ons evalueer hierdie stelsels objektief. Ons kyk na drie primêre tegniese evalueringslense om u fabrieksbeplanning te lei. Oorweeg eers siklustyd teenoor hanteringstyd. Tweerigtingmasjiene bied 'n deurlopende, ononderbroke outomatiese siklus. Eenrigtingmasjiene dwing 'n begin-stop-herlaai-realiteit op jou operateurs af. Hanteringstyd oorskry dikwels die werklike masjienbuigtyd op standaardtoerusting. Terwyl 'n standaardmasjien vinniger per graad kan buig, is die totale vloer-tot-vloer tyd ernstig agter 'n deurlopende tweerigtingproses.
Tweedens, presisie is baie belangrik in moderne vervaardiging. Die tweerigtingstelsel hou die buis veilig binne die spantang vasgeklem. Dit bly veilig vir die hele vervaardigingsproses. Dit skakel gevaarlike toleransie-opstapelfoute uit. Deur 'n onderdeel weer te gooi lei altyd geringe afwykings in. 'n Fraksie van 'n graadfout by die klempunt vertaal na massiewe dimensionele verskuiwings aan die einde van 'n lang buis. Om die materiaal in plek te hou, waarborg absolute herhaalbaarheid oor duisende siklusse.
Derdens, ondersoek noukeurig jou fabrieksvloerspasie. 'n Tweerigtingmasjien lyk fisies kompleks en beslaan dikwels 'n groter onmiddellike voetspoor. Dit optimaliseer egter jou algehele vloeruitleg aansienlik. Dit vervang dikwels twee afsonderlike handstasies. Jy het nie meer duidelike regter- en linkerhandse buigers nodig wat langs mekaar sit nie. Jy skakel ook die opstelrakke uit wat voorheen nodig was vir tussenonderdele wat wag vir hul tweede operasie.
Tabel: Prestasievergelyking tussen buigstelsels
Evalueringsmetriek |
Standaard eenrigting CNC |
Tweerigting CNC-stelsel |
|---|---|---|
Hantering Vereistes |
Hoog (Vereis handomdraai en herklem) |
Nul (Deurlopende outomatiese vorming) |
Verdraagsaamheid Opstapelrisiko |
Hoog (Her-gooi stel meetbare afwykings in) |
Minimaal (buis bly vasgeklem deur die siklus) |
Vooraf-geflensde buisversoenbaarheid |
Swak (Gereelde masjienliggaambotsings) |
Uitstekend (dinamiese kopskuif om inmenging te vermy) |
Vloerruimtebenutting |
Vereis dikwels twee afsonderlike masjiene en opstelrakke |
Konsolideer bedrywighede in een geoptimaliseerde voetspoor |
Ons moet die struikelblokke van aanneming deursigtig erken. Deursigtigheid bou vertroue wanneer komplekse kapitaaltoerusting geëvalueer word. Die gevorderde programmering stel 'n merkbare leerkurwe vir jou personeel bekend. Operateurs benodig gevorderde 3D-ruimtelike bewustheid. Jy moet gesofistikeerde botsing-simulasie sagteware gebruik. Om blindelings tweerigtingpaaie te programmeer is gevaarlik. Die skuifkop kan maklik met die masjienraam bots as dit verkeerd geprogrammeer is. Simulasiesagteware verseker veilige, geverifieerde gereedskappaaie voordat enige fisiese materiaal die masjien binnegaan.
Gereedskap vereis gespesialiseerde, berekende beleggings. Jy sal spesifieke offset-matryse nodig hê om die roterende kopmeganismes skoon te maak. Dubbelrigting-dore is dikwels verpligtend vir interne ondersteuning. Standaarddoorn artikuleer slegs in 'n enkele rigting. Wanneer jy optree multi-vlak buis buiging wat rigting omkeer, moet die deurn beide kante glad buig. Uiters stywe buigradiusse kan heeltemal pasgemaakte gereedskapoplossings vereis. Jy moet nou saamwerk met jou gereedskapverskaffer tydens die masjienverkrygingsfase.
Instandhouding vereis streng, kompromislose aandag. Die verskuiwende buigkop bring bykomende bewegende dele in die omgewing in. Jy moet ekstra servo-asse en komplekse ratkaste bestuur. Dit vereis 'n streng voorkomende instandhoudingskedule. Dit oortref die daaglikse vereistes van standaard, vaste-kop buigers. Smeerroetines moet streng gevolg word. Enige meganiese ineenstorting in die roterende kop verminder direk jou finale deel toleransies.
Voer altyd volledige 3D kinematiese simulasies uit voordat 'n nuwe deelprogram fisies uitgevoer word.
Stel 'n streng daaglikse smeerskedule vir die skuifkopwa en servobane vas.
Lei ten minste twee primêre operateurs op die gevorderde CAD/CAM-sagteware op om kennisbottelnekke te voorkom.
Inspekteer dubbelrigting-doorn weekliks vir oormatige slytasie op die artikulerende skakels.
Het jy werklik hierdie gevorderde tegnologie nodig? Gebruik 'n toepassing-eerste benadering om te besluit. Evalueer jou huidige fasiliteit werkvloei noukeurig. Tweerigtingbuiging maak sin onder spesifieke, identifiseerbare toestande. Dit is nie bloot 'n luukse opgradering nie. Dit is 'n doelgerigte oplossing vir ernstige produksie-bottelnekke. U moet u werklike deeltekeninge ontleed, nie net masjienspesifikasies nie.
Oorweeg hierdie primêre sukseskriteria vir regverdiging. Tweerigtingtoerusting pas perfek as jy te staan kom vir:
Hoë volumes asimmetriese, meervlakkige dele wat deurlopende vorming vereis.
Gereelde masjienbotsings wat veroorsaak word deur komplekse deelmeetkunde of vooraf geïnstalleerde hardeware.
Buitensporige skrootkoerse wat direk gekoppel is aan handmatige hantering van onderdeel en herklemfoute.
Jy moet die aanvanklike kapitaalbesteding noukeurig balanseer. Weeg dit teen langtermyn-arbeidsbesparings en verminderde afvalmateriaal. Dink diep na oor jou vermoë uitbreiding. Kan jy meer komplekse kontrakvervaardigingstake aanneem? As u u toerusting opgradeer, word nuwe inkomstestrome oopgemaak wat voorheen deur tegniese beperkings geblokkeer is. Bied op komplekse lugvaart- of EV-verkoelingslyne word hoogs realisties.
Volg hierdie spesifieke kortlys volgende stappe voordat jy jou tot verkryging verbind:
Doen 'n gedetailleerde tydstudie van jou huidige handmatige flip-en-buig proses.
Versoek 'n volledige botsingsimulasie van die masjienvervaardiger deur jou moeilikste deeltekening te gebruik.
Vergelyk die geprojekteerde outomatiese siklustyd streng met jou gevestigde basislyn.
Evalueer jou huidige gereedskapvoorraad om versoenbaarheid met tweerigtingopstellings te assesseer.
'n Tweerigting CNC-stelsel is nie 'n universele noodsaaklikheid vir elke vervaardigingswinkel nie. In plaas daarvan dien dit as 'n kragtige strategiese bate. Dit oorkom dramaties spesifieke beperkings van komplekse, hoë-interferensie buispaaie. Dit skakel knelpunte in die handhantering heeltemal uit. Jy standaardiseer produksie, skakel operateur-geïnduseerde veranderlikes uit en verseker perfekte herhaalbaarheid.
Omhels hierdie tegnologie om jou vervaardigingsvloer te moderniseer. Hou op om waardevolle arbeidsure te mors op handmatige herposisionering en sekondêre sweisbewerkings. Ons moedig u aan om vandag 'n pasgemaakte siklustyd-analise aan te vra. Dien jou mees uitdagende, interferensie-geneigde buistekeninge in vir 'n omvattende masjiensimulasie. Bevestig jou verwagte produksieverbeterings en stap in 'n meer doeltreffende vervaardigingstoekoms.
A: Ja. Die vermoë om die buigrigting dinamies te verskuif maak voorsiening vir presiese flensvermyding. Die masjien lei die buis weg van die onderstel. Dit voorkom vernietigende botsings tussen die vooraf geïnstalleerde hardeware en die masjienliggaam tydens komplekse roetering.
A: Wanneer dit korrek geprogrammeer word, verminder dit aktief materiaalspanning. Dit skakel die inkonsekwente handhantering en herklem van die materiaal uit. Dit verskaf 'n deurlopende, hoogs beheerde vormingsproses. Jy vermy onvoorspelbare werkverharding wat veroorsaak word deur onderbreekte buigsiklusse.
A: Standaard druk- of roterende trekbuiging werk uitsluitlik in 'n enkele vaste rigting. Links en regs buiging impliseer dat die masjienkop kan artikuleer. Dit buig die buis beide kloksgewys en antikloksgewys binne presies dieselfde siklus. Hierdie vermoë is noodsaaklik vir die voltooiing van multi-vlak geometrieë sonder om die werkstuk te verwyder.


