


Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 2026-10-03 Oprindelse: websted


Moderne fremstilling kræver indviklet komponentruting gennem utroligt trange fysiske rum. Du ser denne konstante friktion i bil-, rumfarts- og HVAC-industrien dagligt. Ingeniører designer komplekse rørformede baner for at optimere ydeevnen inden for krympende fodspor. Disse snævre afstande giver absolut ingen plads til fejl. Traditionel enkelt-retning bøjning kæmper hårdt i disse miljøer. Komplekse geometrier tvinger ofte maskinoperatører til obligatoriske sekundære operationer. De skal manuelt vende akavede dele midt i cyklussen. Nogle gange går ingeniørteams på kompromis med det optimale design udelukkende for at rumme begrænset fabriksmaskineri. Dette medfører unødig friktion på produktionsgulvet.
Overgang til en Tovejs CNC-rørbøjningsmaskine ændrer fundamentalt denne virkelighed. Det eliminerer fuldstændig mellemliggende materialehåndtering. Du standardiserer din produktionsproces ubesværet på tværs af komplekse batches. Desuden reducerer det cyklustider drastisk for meget indviklede rørformede komponenter. Dit fabriksteam kan fokusere på output i stedet for at bryde stive materialer på plads. Lad os undersøge præcis, hvordan tovejsteknologi forenkler dine mest komplekse rørrutingsudfordringer.
Tovejsmaskiner skifter problemfrit imellem venstre og højre rørbøjning , hvilket muliggør kontinuerlig formning af komplekse geometrier uden manuel repositionering.
Automatiske frihøjdejusteringer gør det til det optimale valg for flangeundgåelse af rørbøjning og dele med formonterede fittings.
Mens kapitalomkostningerne er højere end standardbukkere, realiseres ROI gennem reducerede skrotrater, færre værktøjsopsætninger og eliminering af sekundære operationer.
Evaluering af en tovejsløsning kræver en 'applikation-først'-tilgang – en vægtning af kompleksiteten af din flerplans rørbøjningskrav i forhold til produktionsvolumen.
Producenter står konstant over for skjulte omkostninger, når de dirigerer komplekse rørstier. Overvej luft- og rumfarts hydrauliske linjer eller bilkonstruktionsrammer. Disse komponenter kræver ofte meget indviklede, serpentineformer. Standard højre- eller venstrehåndede CNC-bukkere kæmper betydeligt her. De rammer fysiske mekaniske begrænsninger meget hurtigt. Selve maskinstellet bliver en massiv forhindring. Asymmetriske dele udgør alvorlige interferensrisici under formningsprocessen. Forinstallerede flanger støder ofte direkte mod maskinhuset under sekundære bøjninger. Du kan ikke tvinge en enkeltvejsmaskine til at undgå sit eget chassis.
Denne begrænsning introducerer den frygtede 'multiple setup tax.' Operatører skal stoppe maskinen midt i cyklussen. De fjerner det delvist dannede rør. De vender det manuelt rundt. Derefter genindlæser de den forsigtigt for at fuldføre bøjninger i modsat retning. Denne manuelle indgriben introducerer massive sammensætningsfejl. Det er næsten umuligt at genjustere et bøjet rør perfekt i hånden. Arbejdsomkostningerne stiger i takt med, at cyklustider fordobles eller tredobles. Du producerer uundgåeligt langt mere kasseret materiale på grund af menneskelige fejl under genindlæsningsfasen. Hvert berøringspunkt tilføjer en målbar risiko til produktionsbatchen.
Forkert manuel repositionering inducerer også inkonsistente materialespændinger. Genspænding af røret ændrer dets strukturelle integritet. Bøjning af metal forårsager arbejdshærdning og interne spændingsforskydninger. Når du løsner og fastspænder en del igen, ændrer du basislinjespændingen. Dette kompromitterer den sidste dels geometri gennem uforudsigelig tilbagespring. Kvalitetskontrol bliver et mareridt. Du bruger timer på at justere bøjningsprogrammer bare for at jage manuel belastningsinkonsekvens.
Stoler på visuelle justeringsmærker i stedet for mekaniske hårde stop.
Påføring af inkonsekvent spændespændespændetryk under den anden belastningsfase.
Ignorerer omgivende temperaturskift mellem den første og anden bukkeoperation.
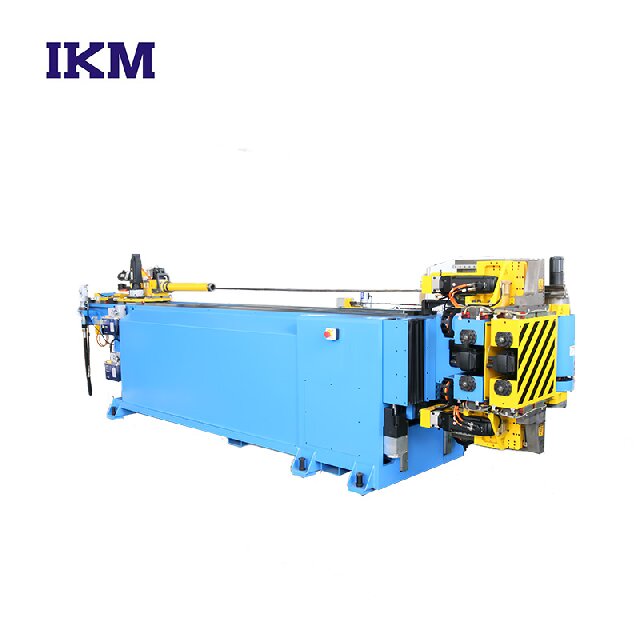
Hvordan overvinder denne teknologi præcis fysisk interferens? Den er afhængig af avanceret mekanik til kontinuerlig formning. Udstyret håndterer i proces venstre og højre rør bøjning problemfrit. Bøjehovedet roterer eller skifter aktivt langs en specialiseret vogn. Den ændrer dynamisk planer for at vende bøjningsretningen. Det er afgørende, at det aldrig frigiver emnet under disse mekaniske overgange. Spænden bevarer et stift greb om råvaren fra start til slut. Denne kontinuerlige kontrol definerer kernefordelen ved tovejssystemer.
Dette design understøtter perfekt undgåelse af kompleks interferens. Maskinen dirigerer simpelthen materialet væk fra forhindringer dynamisk. Du kan nemt behandle forflangede eller endeformede rør. Ved standardbøjning svinger en stor flange ofte direkte ind i trykmatricen. Tovejsfunktion gør det muligt for maskinen at svinge bøjningshovedet under eller over røret. Dette letter uberørt bøjning af rør til undgåelse af flange . Du behøver ikke længere at svejse flanger på efter bukkeprocessen. Dette eliminerer helt en kostbar, arbejdskrævende sekundær svejseoperation.
Desuden mestrer den meget snørklede stier fejlfrit. Systemet integrerer programmerbare X-, Y- og Z-akser problemfrit. Den tovejs hovedbevægelse koordinerer langs disse lineære akser. Du kan konsolidere indviklede flerplansstier i en enkelt automatiseret cyklus. Dine operatører læsser bare det rå lige rør. De trykker på start. De henter det færdige, komplekse produkt sekunder senere. Dette automatiseringsniveau håndterer serpentine HVAC-spoler og tætte brændstofskinner til biler uden mellemliggende håndtering.
Lad os vurdere disse systemer objektivt. Vi ser på tre primære tekniske evalueringslinser til at guide din fabriksplanlægning. Overvej først cyklustid versus håndteringstid. Tovejsmaskiner tilbyder en kontinuerlig, ubrudt automatiseret cyklus. Ensrettede maskiner tvinger dine operatører til en start-stop-reload-virkelighed. Håndteringstiden overstiger ofte maskinens faktiske bøjningstid på standardudstyr. Mens en standardmaskine kan bøje hurtigere pr. grad, halter den samlede gulv-til-gulv-tid alvorligt efter en kontinuerlig tovejsproces.
For det andet betyder præcision meget i moderne fremstilling. Tovejssystemet holder røret fastspændt sikkert inde i spændetangen. Det forbliver sikret under hele fremstillingsprocessen. Dette eliminerer farlige tolerancestablingsfejl. Genindhugning af en del introducerer altid mindre afvigelser. En brøkdel af en gradfejl ved fastspændingspunktet oversættes til massive dimensionsforskydninger for enden af et langt rør. At holde materialet låst på plads garanterer absolut repeterbarhed over tusindvis af cyklusser.
For det tredje skal du omhyggeligt undersøge din fabriksgulvplads. En tovejsmaskine ser fysisk kompleks ud og optager ofte et større øjeblikkeligt fodaftryk. Det optimerer dog dit overordnede gulvlayout betydeligt. Den erstatter ofte to separate manuelle stationer. Du har ikke længere brug for distinkte højre- og venstrebøjere, der sidder side om side. Du fjerner også de opstillingsstativer, der tidligere var nødvendige for mellemdele, der venter på deres anden operation.
Tabel: Præstationssammenligning mellem bøjningssystemer
Evalueringsmetrik |
Standard ensrettet CNC |
Tovejs CNC-system |
|---|---|---|
Håndteringskrav |
Høj (Kræver manuel vending og genspænding) |
Nul (kontinuerlig automatiseret formning) |
Tolerance Stablingsrisiko |
Høj (Genspænding introducerer målbare afvigelser) |
Minimal (Røret forbliver fastspændt under hele cyklussen) |
Forflanget rørkompatibilitet |
Dårlig (hyppige kollisioner med maskinlegeme) |
Fremragende (dynamisk hovedskift for at undgå interferens) |
Gulvpladsudnyttelse |
Kræver ofte to separate maskiner og opstillingsstativer |
Konsoliderer driften i ét optimeret fodaftryk |
Vi må anerkende hindringerne for adoption gennemsigtigt. Gennemsigtighed opbygger tillid ved evaluering af komplekst kapitaludstyr. Den avancerede programmering introducerer en mærkbar læringskurve for dine medarbejdere. Operatører har brug for avanceret 3D rumlig bevidsthed. Du skal bruge sofistikeret kollisionssimuleringssoftware. Det er farligt at programmere tovejsstier blindt. Skiftehovedet kan let kollidere med maskinrammen, hvis det er programmeret forkert. Simuleringssoftware sikrer sikre, verificerede værktøjsstier, før noget fysisk materiale kommer ind i maskinen.
Værktøj kræver specialiserede, beregnede investeringer. Du skal bruge specifikke offset-matricer for at rydde de roterende hovedmekanismer. Dobbeltretningsdorne er ofte obligatoriske til intern støtte. Standarddorne artikulerer kun i en enkelt retning. Når man optræder flerplans rørbøjning , der vender retningen, skal dornen bøje jævnt begge veje. Ekstremt snævre bøjningsradier kan kræve helt tilpassede værktøjsløsninger. Du bør samarbejde tæt med din værktøjsleverandør i maskinens indkøbsfase.
Vedligeholdelse kræver streng, kompromisløs opmærksomhed. Det skiftende bøjningshoved introducerer yderligere bevægelige dele i miljøet. Du skal styre ekstra servoakser og komplekse gearkasser. Dette kræver en streng forebyggende vedligeholdelsesplan. Det overstiger de daglige krav til standard bøjninger med fast hoved. Smøringsrutiner skal følges nøje. Ethvert mekanisk fald i det roterende hoved forringer direkte dine sidste deltolerancer.
Kør altid komplette 3D kinematiske simuleringer, før du udfører et nyt delprogram fysisk.
Etabler en streng daglig smøreplan for skiftende hovedvogn og servoskinner.
Træn mindst to primære operatører i den avancerede CAD/CAM-software for at forhindre videnflaskehalse.
Inspicer dobbeltretningsdorne ugentligt for overdreven slitage på leddene.
Har du virkelig brug for denne avancerede teknologi? Brug en ansøgning-først tilgang til at beslutte. Evaluer dine nuværende arbejdsgange omhyggeligt. Bidirektionel bøjning giver mening under specifikke, identificerbare forhold. Det er ikke kun en luksusopgradering. Det er en målrettet løsning til alvorlige produktionsflaskehalse. Du skal analysere dine faktiske deltegninger, ikke kun maskinspecifikationer.
Overvej disse primære succeskriterier for begrundelse. Tovejsudstyr passer perfekt, hvis du står over for:
Store mængder af asymmetriske, flerplansdele, der kræver kontinuerlig formning.
Hyppige maskinkollisioner forårsaget af kompleks delgeometri eller forudinstalleret hardware.
For høje skrotmængder er direkte forbundet med manuel delhåndtering og genspændingsfejl.
Du skal afbalancere de oprindelige anlægsudgifter omhyggeligt. Vej det mod langsigtede arbejdsbesparelser og reduceret skrotmateriale. Tænk dybt over din kapacitetsudvidelse. Kan du påtage dig mere komplekse kontraktproduktionsjob? Opgradering af dit udstyr åbner nye indtægtsstrømme, der tidligere var blokeret af tekniske begrænsninger. At byde på komplekse fly- eller el-kølelinjer bliver yderst realistisk.
Følg disse specifikke shortlisting næste trin, før du forpligter dig til indkøb:
Foretag en detaljeret tidsundersøgelse af din nuværende manuelle flip-and-bend-proces.
Anmod om en komplet kollisionssimulering fra maskinproducenten ved hjælp af din sværeste deltegning.
Sammenlign den forventede automatiserede cyklustid strengt med din etablerede baseline.
Evaluer din nuværende værktøjsbeholdning for at vurdere kompatibilitet med tovejs opsætninger.
Et tovejs CNC-system er ikke en universel nødvendighed for enhver fabrikationsbutik. I stedet tjener det som et stærkt strategisk aktiv. Det overvinder dramatisk specifikke begrænsninger for komplekse rørbaner med høj interferens. Det eliminerer fuldstændig flaskehalse ved manuel håndtering. Du standardiserer produktionen, eliminerer operatørinducerede variabler og sikrer perfekt repeterbarhed.
Omfavn denne teknologi for at modernisere dit produktionsgulv. Stop med at spilde værdifulde arbejdstimer på manuel ompositionering og sekundære svejseoperationer. Vi opfordrer dig til at anmode om en tilpasset cyklustidsanalyse i dag. Indsend dine mest udfordrende, interferens-tilbøjelige rørtegninger til en omfattende maskinsimulering. Valider dine forventede produktionsforbedringer og træd ind i en mere effektiv fremstillingsfremtid.
A: Ja. Evnen til at skifte bøjningsretningen dynamisk giver mulighed for præcis flangeundgåelse. Maskinen fører røret væk fra chassiset. Dette forhindrer ødelæggende kollisioner mellem den forudinstallerede hardware og maskinens krop under kompleks routing.
A: Når den er programmeret korrekt, reducerer den aktivt materialespændingen. Det eliminerer den inkonsekvente manuelle håndtering og genspænding af materialet. Dette giver en kontinuerlig, meget kontrolleret formningsproces. Du undgår uforudsigelig arbejdshærdning forårsaget af afbrudte bukkecyklusser.
A: Standard push eller roterende trækbøjning fungerer udelukkende i en enkelt fast retning. Venstre og højre bøjning betyder, at maskinhovedet kan artikulere. Det bøjer røret både med uret og mod uret inden for nøjagtig samme cyklus. Denne evne er afgørende for at færdiggøre flerplansgeometrier uden at fjerne emnet.


