


Қарау саны: 0 Автор: Сайт редакторы Жариялау уақыты: 2026-10-03 Шығу орны: Сайт


Заманауи өндіріс керемет тығыз физикалық кеңістіктер арқылы күрделі құрамдас бағыттауды талап етеді. Сіз күнделікті автомобиль, аэроғарыш және HVAC салаларында тұрақты үйкелісті көресіз. Инженерлер қысқаратын іздер ішінде өнімділікті оңтайландыру үшін күрделі құбырлы жолдарды жобалайды. Бұл тығыз саңылаулар қателікке мүлдем орын қалдырмайды. Дәстүрлі бір бағытты иілу бұл орталарда қатты күреседі. Күрделі геометриялар жиі механизаторларды міндетті қосалқы операцияларға мәжбүрлейді. Олар циклдің ортасында ыңғайсыз бөліктерді қолмен аударуы керек. Кейде инженерлік топтар шектеулі зауыттық техниканы орналастыру үшін оңтайлы дизайнды толығымен бұзады. Бұл өндіріс қабатында қажетсіз үйкеліс тудырады.
А-ға көшу Екі жақты CNC құбырларын иілу машинасы бұл шындықты түбегейлі өзгертеді. Бұл делдал материалды өңдеуді толығымен жояды. Сіз күрделі партиялар бойынша өндірістік процесті оңай стандарттайсыз. Сонымен қатар, ол күрделі құбырлы құрамдастардың цикл уақытын айтарлықтай қысқартады. Зауыт ұжымы қатты материалдарды орнына салуға емес, өнімді шығаруға назар аудара алады. Екі бағытты технология түтіктерді бағыттаудағы ең күрделі қиындықтарды қалай жеңілдететінін нақты қарастырайық.
Екі бағытты машиналар арасында біркелкі ауысады құбырды солға және оңға иілу , қолмен орнын ауыстырмай, күрделі геометрияларды үздіксіз қалыптастыруға мүмкіндік береді.
Автоматтандырылған саңылауларды реттеу оны оңтайлы таңдауға айналдырады фланецті болдырмау түтікті иілу және алдын ала құрастырылған фитингтері бар бөлшектер.
Күрделі шығындар стандартты майыстырушыларға қарағанда жоғары болғанымен, ROI сынықтарды азайту, құрал жабдықтарын орнатуды азайту және қайталама операцияларды жою арқылы жүзеге асырылады.
Екі бағытты шешімді бағалау 'бірінші қолданба' әдісін талап етеді — сіздің жұмысыңыздың күрделілігін өлшейтін көп жазықтықты түтіктерді иілу өндіріс көлеміне қойылатын талаптар.
Күрделі түтік жолдарын маршруттау кезінде өндірушілер үнемі жасырын шығындарға тап болады. Аэроғарыштық гидравликалық желілерді немесе автомобиль құрылымдық жақтауларын қарастырыңыз. Бұл құрамдас бөліктер көбінесе жоғары бұралған, серпентин пішіндерін қажет етеді. Стандартты оң немесе сол жақ CNC майыстырғыштары мұнда айтарлықтай күреседі. Олар физикалық механикалық шектеулерге өте тез жетеді. Машина жақтауының өзі үлкен кедергіге айналады. Асимметриялық бөліктер қалыптау процесінде үлкен кедергі қаупін тудырады. Алдын ала орнатылған фланецтер жиі қайталама иілу кезінде машина корпусына тікелей соқтығысады. Жеке шассиден аулақ болу үшін бір бағыттағы машинаны мәжбүрлей алмайсыз.
Бұл шектеу қорқынышты 'бірнеше рет орнату салығын' енгізеді. Операторлар машинаны циклдің ортасында тоқтатуы керек. Олар ішінара қалыптасқан түтікшені алып тастайды. Олар оны қолмен айналдырады. Содан кейін олар қарама-қарсы иілуді аяқтау үшін оны мұқият қайта жүктейді. Бұл қолмен араласу үлкен құрамдастыру қателерін енгізеді. Бүгілген түтікшені қолмен қайта туралау мүмкін емес дерлік. Цикл уақыттары екі немесе үш еселенген сайын еңбек шығындары өседі. Қайта жүктеу кезеңінде адам қателігінен сіз сөзсіз әлдеқайда көп қалдықтарды шығарасыз. Әрбір жанасу нүктесі өндірістік партияға өлшенетін тәуекелді қосады.
Дұрыс емес қолмен қайта орналастыру да сәйкес келмейтін материалдық кернеулерді тудырады. Түтікті қайта қысу оның құрылымдық тұтастығын өзгертеді. Металлдың иілуі жұмыстың қатаюына және ішкі кернеудің ауысуына әкеледі. Бөлшекті босатып, қайта қыссаңыз, негізгі кернеуді өзгертесіз. Бұл күтпеген серпіліс арқылы соңғы бөлік геометриясын бұзады. Сапаны бақылау қорқынышты арманға айналады. Қолмен жүктеудің сәйкессіздігін анықтау үшін сіз иілу бағдарламаларын реттеуге бірнеше сағат жұмсайсыз.
Механикалық қатты аялдамалардың орнына визуалды туралау белгілеріне сүйену.
Екінші тиеу фазасында дөңес қысқыш қысымды қолдану.
Бірінші және екінші иілу операциялары арасындағы қоршаған орта температурасының ауысуын елемеу.
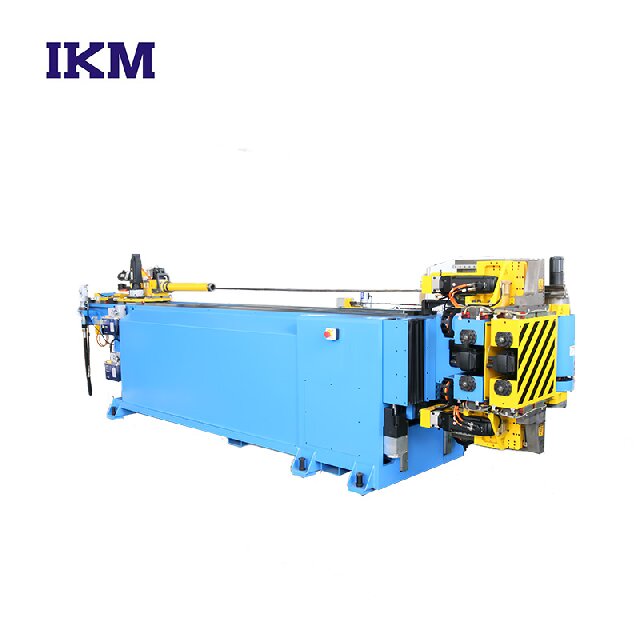
Бұл технология физикалық кедергіні қалай жеңеді? Ол үздіксіз қалыптау үшін озық механикаға сүйенеді. Жабдық процесте жұмыс істейді сол және оң құбырдың біркелкі иілуі. Иілу басы мамандандырылған кареткада белсенді түрде айналады немесе ауысады. Ол иілу бағытын өзгерту үшін жазықтықтарды динамикалық түрде өзгертеді. Ең бастысы, бұл механикалық ауысулар кезінде дайындаманы ешқашан босатпайды. Коллет шикізатты басынан аяғына дейін қатты ұстайды. Бұл үздіксіз бақылау екі бағытты жүйелердің негізгі артықшылығын анықтайды.
Бұл дизайн күрделі кедергілерді болдырмауды тамаша қолдайды. Құрылғы материалды кедергілерден динамикалық түрде жай ғана бағыттайды. Алдын ала фланецті немесе соңғы пішінді түтіктерді оңай өңдеуге болады. Стандартты иілу кезінде үлкен фланец жиі қысымды қалыпқа тікелей айналады. Екі бағытты мүмкіндік машинаға иілу басын түтіктің астына немесе үстіне айналдыруға мүмкіндік береді. Бұл тазалықты жеңілдетеді фланецті болдырмау түтікті иілу . Иілу процесінен кейін фланецтерді дәнекерлеудің қажеті жоқ. Бұл қымбат, көп еңбекті қажет ететін қайталама дәнекерлеу операциясын толығымен жояды.
Сонымен қатар, ол өте күрделі жолдарды мінсіз меңгереді. Жүйе бағдарламаланатын X, Y және Z осьтерін біркелкі біріктіреді. Бастың екі жақты қозғалысы осы сызықтық осьтермен бірге координаттар. Бір автоматтандырылған циклге біріктірілген көп жазықтықты жолдарды біріктіруге болады. Операторлар жай ғана өңделмеген түз түтікті жүктейді. Олар бастауды басады. Олар дайын, күрделі өнімді бірнеше секундтан кейін алады. Автоматтандырудың бұл деңгейі серпентинді HVAC катушкаларын және нөлдік аралық өңдеуі бар тығыз автомобиль отын рельстерін өңдейді.
Бұл жүйелерді объективті түрде бағалайық. Біз зауытты жоспарлауға басшылық ету үшін үш негізгі техникалық бағалау линзасын қарастырамыз. Біріншіден, өңдеу уақытына қарсы цикл уақытын қарастырыңыз. Екі бағытты машиналар үздіксіз, үзіліссіз автоматтандырылған циклді ұсынады. Бір бағытты машиналар операторларыңызға іске қосу-тоқтату-қайта жүктеу шындықты мәжбүр етеді. Өңдеу уақыты жиі стандартты жабдықта машинаның иілу уақытынан асып түседі. Стандартты машина бір градусқа жылдамырақ иілу мүмкін болғанымен, еденнен еденге дейінгі жалпы уақыт үздіксіз екі бағытты процестен айтарлықтай артта қалады.
Екіншіден, дәлдік заманауи өндірісте өте маңызды. Екі бағытты жүйе түтікті бекітпенің ішінде мықтап қысып тұрады. Ол бүкіл өндіріс процесі үшін қорғалған. Бұл қауіпті төзімділік жинақтау қателерін жояды. Бөлшекті қайта бұрау әрқашан аздаған ауытқуларды тудырады. Қысу нүктесіндегі дәрежелік қатенің бір бөлігі ұзын түтіктің соңындағы үлкен өлшемдік ығысуларға айналады. Материалды орнында ұстау мыңдаған циклдар бойынша абсолютті қайталануға кепілдік береді.
Үшіншіден, зауыттың кеңістігін мұқият тексеріңіз. Екі бағытты машина физикалық күрделі болып көрінеді және жиі үлкенірек із қалдырады. Дегенмен, ол еденнің жалпы орналасуын айтарлықтай оңтайландырады. Ол жиі екі бөлек қол станциясын ауыстырады. Енді қатар отырған оң және сол қолды иілгіштер қажет емес. Сондай-ақ, сіз олардың екінші жұмысын күтіп тұрған аралық бөліктер үшін бұрын қажет болатын орналастыру сөрелерін жоясыз.
Кесте: Иілу жүйелері арасындағы өнімділікті салыстыру
Бағалау метрикасы |
Стандартты бір бағытты CNC |
Екі бағытты CNC жүйесі |
|---|---|---|
Өңдеу талаптары |
Жоғары (қолмен айналдыруды және қайта қысуды қажет етеді) |
Нөл (Үздіксіз автоматтандырылған қалыптау) |
Толеранттылық жинақтау қаупі |
Жоғары (қайта итеру өлшенетін ауытқуларды тудырады) |
Минималды (түтік цикл бойы қысылған күйінде қалады) |
Алдын ала фланецті түтіктің үйлесімділігі |
Нашар (машина корпусының жиі соқтығысуы) |
Тамаша (кедергілерді болдырмау үшін басын динамикалық ауыстыру) |
Еден кеңістігін пайдалану |
Көбінесе екі бөлек машина мен стендтік тіректерді қажет етеді |
Операцияларды бір оңтайландырылған ізге біріктіреді |
Біз бала асырап алудың кедергілерін ашық мойындауымыз керек. Күрделі күрделі жабдықты бағалау кезінде ашықтық сенімді арттырады. Жетілдірілген бағдарламалау сіздің қызметкерлеріңіз үшін айтарлықтай оқу қисығын ұсынады. Операторларға кеңейтілген 3D кеңістікті білу қажет. Сіз соқтығысты модельдеудің күрделі бағдарламалық құралын пайдалануыңыз керек. Екі бағытты жолдарды соқыр бағдарламалау қауіпті. Ауыстыру басы дұрыс бағдарламаланбаған жағдайда машина жақтауымен оңай соқтығысуы мүмкін. Модельдеу бағдарламалық құралы кез келген физикалық материал құрылғыға кірмес бұрын қауіпсіз, тексерілген құрал жолдарын қамтамасыз етеді.
Құрал-саймандар мамандандырылған, есептелген инвестицияларды қажет етеді. Айналмалы бас механизмдерін тазалау үшін сізге арнайы офсеттік матрицалар қажет болады. Екі бағытты оправкалар көбінесе ішкі қолдау үшін міндетті болып табылады. Стандартты оправкалар тек бір бағытта біріктіріледі. Орындау кезінде бағытын өзгертетін көп жазықтықты түтіктің иілісі кезінде оправка екі жаққа да біркелкі иілу керек. Өте тығыз иілу радиустары толығымен арнайы құралдар шешімдерін талап етуі мүмкін. Құрылғыны сатып алу кезеңінде құрал жеткізушіңізбен тығыз серіктес болуыңыз керек.
Техникалық қызмет көрсету қатаң, ымырасыз назар аударуды талап етеді. Айнымалы иілу басы қоршаған ортаға қосымша қозғалатын бөліктерді енгізеді. Қосымша серво осьтер мен күрделі редукторларды басқару керек. Бұл қатаң профилактикалық жөндеу кестесін талап етеді. Ол стандартты, бекітілген басты майыстырушылардың күнделікті талаптарынан асып түседі. Майлау тәртібін қатаң сақтау керек. Айналмалы бастың кез келген механикалық қисаюы соңғы бөлікке төзімділіктерді тікелей төмендетеді.
Жаңа бөлік бағдарламасын физикалық түрде орындамас бұрын әрқашан толық 3D кинематикалық модельдеулерді орындаңыз.
Ауыстырылатын бас арба мен сервожолдар үшін қатаң күнделікті майлау кестесін орнатыңыз.
Кем дегенде екі негізгі операторды CAD/CAM кеңейтілген бағдарламалық жасақтамасы бойынша білімге кедергі келтірмеу үшін оқытыңыз.
Екі бағыттағы оправкаларды апта сайын артикуляциялық сілтемелердің шамадан тыс тозуын тексеріңіз.
Сізге бұл озық технология шынымен керек пе? Шешім қабылдау үшін бірінші қолданба әдісін пайдаланыңыз. Ағымдағы нысанның жұмыс үрдісін мұқият бағалаңыз. Екі жақты иілу нақты, анықталатын жағдайларда мағынасы бар. Бұл жай ғана сәнді жаңарту емес. Бұл өндірістегі қиыншылықтар үшін мақсатты шешім. Сіз машинаның техникалық сипаттамаларын ғана емес, нақты бөлшектердің сызбаларын талдауыңыз керек.
Дәлелдеу үшін осы негізгі табыс критерийлерін қарастырыңыз. Екі бағытты жабдық мыналарға тап болған жағдайда өте қолайлы:
Үздіксіз қалыптауды қажет ететін асимметриялық, көп жазықтықты бөлшектердің үлкен көлемі.
Күрделі бөлік геометриясынан немесе алдын ала орнатылған жабдықтан туындаған жиі машина соқтығысуы.
Шамадан тыс қалдықтар бөлшектерді қолмен өңдеу және қайта қысу қателеріне тікелей байланысты.
Сіз бастапқы күрделі шығындарды мұқият теңестіруіңіз керек. Оны ұзақ мерзімді еңбекті үнемдеу және қысқартылған сынықтармен салыстырыңыз. Мүмкіндіктерді кеңейту туралы терең ойланыңыз. Келісімшарт бойынша күрделірек өндірістік жұмыстарды қабылдай аласыз ба? Жабдықты жаңарту бұрын техникалық шектеулермен бұғатталған жаңа кіріс ағындарын ашады. Күрделі аэроғарыштық немесе EV салқындату желілері бойынша сауда-саттық өте шынайы болады.
Сатып алуды бастамас бұрын келесі нақты қысқа тізімді орындаңыз:
Ағымдағы қолмен айналдыру және иілу процесін егжей-тегжейлі уақыт зерттеуін жүргізіңіз.
Ең қиын бөліктің сызбасын пайдаланып машина өндірушісінен толық соқтығысты модельдеуді сұраңыз.
Жобаланған автоматтандырылған цикл уақытын белгіленген бастапқы деңгеймен қатаң түрде салыстырыңыз.
Екі бағытты орнатулармен үйлесімділікті бағалау үшін ағымдағы құрал-саймандар қорын бағалаңыз.
Екі бағытты CNC жүйесі әрбір өндіріс цехы үшін әмбебап қажеттілік емес. Оның орнына ол қуатты стратегиялық актив ретінде қызмет етеді. Ол күрделі, жоғары кедергісі бар түтік жолдарының ерекше шектеулерін күрт жеңеді. Ол қолмен өңдеудегі кедергілерді толығымен жояды. Сіз өндірісті стандарттайсыз, оператордан туындаған айнымалы мәндерді жоясыз және тамаша қайталануды қамтамасыз етесіз.
Өндіріс алаңын жаңарту үшін осы технологияны қолданыңыз. Қолмен қайта орналастыруға және қайталама дәнекерлеу операцияларына құнды жұмыс уақытын ысырап етуді тоқтатыңыз. Біз сізге бүгін реттелетін цикл уақытын талдауды сұрауды ұсынамыз. Құрылғыны жан-жақты модельдеу үшін ең қиын, кедергіге бейім түтік сызбаларын жіберіңіз. Күтілетін өндіріс жақсартуларын растаңыз және тиімдірек өндірістік болашаққа қадам жасаңыз.
A: Иә. Иілу бағытын динамикалық түрде ауыстыру мүмкіндігі фланецті дәл болдырмауға мүмкіндік береді. Құрылғы түтікшені шассиден алыстатады. Бұл күрделі маршруттау кезінде алдын ала орнатылған жабдық пен машина корпусы арасындағы жойқын соқтығыстардың алдын алады.
A: Дұрыс бағдарламаланған кезде ол материалдық кернеуді белсенді түрде төмендетеді. Ол материалды біркелкі емес қолмен өңдеуді және қайта қысуды болдырмайды. Бұл үздіксіз, жоғары бақыланатын қалыптау процесін қамтамасыз етеді. Сіз үзілген иілу циклдарынан туындаған күтпеген жұмыстың қатаюынан аулақ боласыз.
A: Стандартты итеру немесе айналмалы тарту иілісі тек бір бекітілген бағытта жұмыс істейді. Солға және оңға иілу машина басының буын жасай алатынын білдіреді. Ол дәл сол цикл ішінде түтікті сағат тілімен де, сағат тіліне қарсы да бүгеді. Бұл мүмкіндік дайындаманы алмай-ақ көп жазықтық геометрияларды аяқтау үшін өте маңызды.


