


現代の製造では、信じられないほど狭い物理的スペースを通る複雑なコンポーネントの配線が必要です。自動車、航空宇宙、HVAC 業界では、このような絶え間ない摩擦が毎日見られます。エンジニアは、縮小する設置面積内でパフォーマンスを最適化するために、複雑な管状経路を設計します。これらの厳しいクリアランスには、誤差がまったく許されません。従来の一方向曲げは、このような環境では非常に困難を伴います。複雑な形状により、機械オペレーターは必須の二次操作を強いられることがよくあります。サイクルの途中で厄介な部分を手動で反転する必要があります。場合によっては、限られた工場の機械に対応するためだけに、エンジニアリング チームが最適な設計を完全に妥協してしまうことがあります。これにより、生産現場に不必要な摩擦が生じます。
への移行 双方向 CNC パイプ曲げ機は、 この現実を根本的に変えます。中間のマテリアルハンドリングを完全に排除します。複雑なバッチ全体で生産プロセスを簡単に標準化できます。さらに、非常に複雑な管状コンポーネントのサイクル時間を大幅に短縮します。工場チームは、硬い材料を所定の位置に組み込むのではなく、出力に集中できます。双方向テクノロジーが最も複雑なチューブ配線の課題をどのように簡素化するかを正確に探ってみましょう。
双方向マシンはシームレスに移行します。 左右のパイプを曲げることにより、手動で位置を変更することなく複雑な形状を連続的に形成できます。
自動クリアランス調整により、次の用途に最適です。 フランジ回避チューブの曲げ と、事前に組み立てられたフィッティングを備えた部品。
資本コストは標準ベンダーよりも高くなりますが、スクラップ率の削減、工具のセットアップの削減、二次作業の排除によって ROI が実現されます。
双方向ソリューションを評価するには、「アプリケーションファースト」のアプローチが必要です。つまり、システムの複雑さを考慮します。 多面チューブ曲げ要件。 生産量に対する
メーカーは、複雑なチューブ経路を配線する際に常に隠れたコストに直面しています。航空宇宙用の油圧ラインや自動車の構造フレームを考えてみましょう。これらのコンポーネントには、多くの場合、非常に複雑で蛇行した形状が必要です。標準的な右利きまたは左利きの CNC ベンダーは、ここではかなり苦労します。それらはすぐに物理的機械的限界に達します。機体フレーム自体が大きな障害物となります。非対称部品は、成形プロセス中に重大な干渉リスクをもたらします。あらかじめ取り付けられたフランジは、二次曲げの際に機械本体に直接衝突することがよくあります。単方向マシンにそれ自体のシャーシを強制的に回避させることはできません。
この制限により、恐ろしい「複数セットアップ税」が発生します。オペレーターはサイクルの途中でマシンを停止する必要があります。部分的に形成されたチューブを除去します。彼らはそれを手動でひっくり返します。次に、慎重にリロードして、反対方向の曲がりを完了します。この手動介入により、大規模な複合エラーが発生します。曲がったチューブを手作業で完全に再調整することはほぼ不可能です。サイクルタイムが 2 倍、3 倍になると、人件費が高騰します。リロード段階の人為的ミスにより、必然的に大量の廃棄物が生成されます。すべてのタッチポイントにより、生産バッチに測定可能なリスクが追加されます。
手動での位置変更が不適切な場合も、材料応力が不均一になります。チューブを再度クランプすると、その構造的完全性が変化します。金属を曲げると加工硬化が発生し、内部応力が変化します。パーツのクランプを解除して再度クランプすると、ベースラインの張力が変更されます。これにより、予測できないスプリングバックにより最終部品の形状が損なわれます。品質管理が悪夢となります。手動による荷重の不一致を追跡するためだけに、ベンド プログラムの調整に何時間も費やします。
機械的なハードストップではなく、視覚的な位置合わせマークに依存します。
2 番目のローディング段階で一貫性のないコレット クランプ圧力を適用する。
1 回目と 2 回目の曲げ操作の間の周囲温度の変化は無視します。
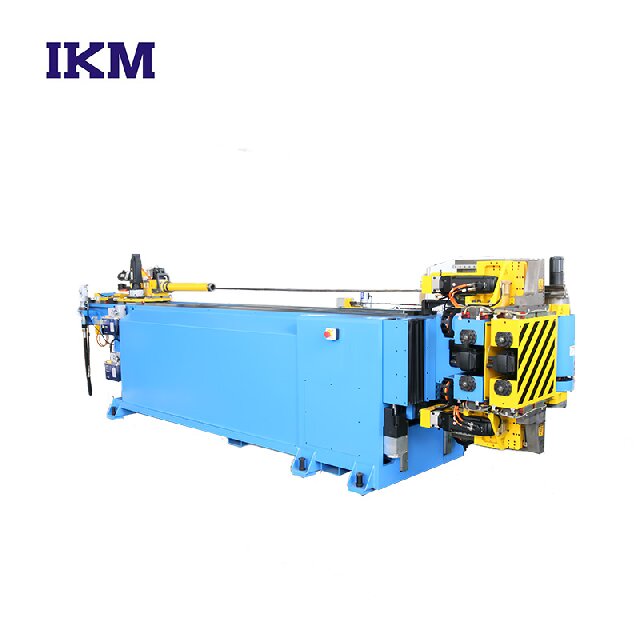
このテクノロジーは具体的にどのようにして物理的干渉を克服するのでしょうか?連続成形には高度な機構が必要です。装置は工程内を処理します 左右のパイプが シームレスに曲がります。ベンドヘッドは、専用のキャリッジに沿ってアクティブに回転または移動します。動的に平面を変更して、曲げ方向を反転します。重要なのは、これらの機械的移行中にワークピースを決して解放しないことです。コレットは、最初から最後まで原材料をしっかりとグリップします。この継続的な制御は、双方向システムの核となる利点を定義します。
この設計は、複雑な干渉回避を完全にサポートします。機械は単に材料を障害物から動的に遠ざけるだけです。フランジ付きまたは端部成形済みのチューブを簡単に加工できます。標準的な曲げ加工では、大きなフランジが圧力ダイに直接入り込むことがよくあります。双方向機能により、機械はチューブの下または上でベンドヘッドをスイングできます。これにより、元の状態が容易になります フランジ回避チューブ曲げ。曲げ加工後にフランジを溶接する必要はもうありません。これにより、コストと労力がかかる二次溶接作業が完全に不要になります。
さらに、非常に複雑なパスも完璧にマスターします。このシステムは、プログラム可能な X、Y、Z 軸をシームレスに統合します。双方向のヘッドの動きは、これらの直線軸に沿って調整されます。複雑なマルチプレーン パスを単一の自動サイクルに統合できます。オペレーターは生の直管をロードするだけです。彼らはスタートを押します。完成した複雑な製品を数秒後に取り出します。このレベルの自動化では、蛇行した HVAC コイルと高密度の自動車燃料レールを中間処理なしで処理します。
これらのシステムを客観的に評価してみましょう。工場計画の指針となる 3 つの主要な技術評価レンズを検討します。まず、サイクル タイムとハンドリング タイムを考慮します。双方向マシンは、継続的で切れ目のない自動化サイクルを提供します。単方向マシンは、スタート、ストップ、リロードという現実をオペレーターに強制します。ハンドリング時間は、標準装備の実際の機械の曲げ時間を超えることがよくあります。標準的な機械は 1 度あたりの曲げ速度が速いかもしれませんが、床から床までの合計時間は連続的な双方向プロセスに比べて大幅に遅れます。
第二に、現代の製造業では精度が非常に重要です。双方向システムにより、チューブがコレット内にしっかりとクランプされた状態が維持されます。製造プロセス全体にわたって安全に保たれます。これにより、危険な公差スタックアップエラーが排除されます。部品を再チャッキングすると、常に小さなずれが生じます。クランプ点での数分の 1 度の誤差は、長いチューブの端での大きな寸法の変化につながります。材料を所定の位置に固定することで、数千回のサイクルにわたる絶対的な再現性が保証されます。
第三に、工場の床面積を注意深く検討してください。双方向マシンは物理的に複雑に見え、多くの場合、直接の占有面積が大きくなります。ただし、全体的なフロア レイアウトは大幅に最適化されます。多くの場合、2 つの個別の手動ステーションを置き換えます。左右のベンダーを別々に並べて配置する必要はもうありません。また、2 番目の操作を待機する中間部品に以前は必要だったステージング ラックも不要になります。
表: 曲げシステム間の性能比較
評価指標 |
標準一方向 CNC |
双方向CNCシステム |
|---|---|---|
取り扱い要件 |
高 (手動での反転と再クランプが必要) |
ゼロ(連続自動成形) |
許容誤差スタックアップリスク |
高 (再チャッキングにより測定可能な偏差が発生します) |
最小限 (チューブはサイクル全体を通してクランプされたまま) |
プレフランジチューブの互換性 |
悪い(機体衝突が多い) |
優れています (干渉を避けるためにヘッドを動的に移動します) |
床面積の利用率 |
多くの場合、2 台の個別のマシンとステージング ラックが必要になります |
運用を 1 つの最適化されたフットプリントに統合します |
私たちは、採用のハードルを明確に認識する必要があります。透明性は、複雑な資本設備を評価する際に信頼を築きます。高度なプログラミングにより、スタッフの学習には顕著な時間がかかります。オペレーターには高度な 3D 空間認識が必要です。高度な衝突シミュレーション ソフトウェアを利用する必要があります。双方向パスを盲目的にプログラミングするのは危険です。プログラムが正しくないと、シフティング ヘッドが機械のフレームに簡単に衝突する可能性があります。シミュレーション ソフトウェアは、物理的な材料が機械に入る前に、安全で検証されたツール パスを確保します。
ツールには専門的かつ計算された投資が必要です。回転ヘッド機構をクリアするには、特定のオフセット ダイが必要です。多くの場合、内部サポートには二方向マンドレルが必須です。標準的なマンドレルは一方向にのみ関節運動します。演奏時 方向を逆にする複数面のチューブ曲げ では、マンドレルは両方向にスムーズに曲がる必要があります。曲げ半径が非常に狭い場合は、完全にカスタムのツーリング ソリューションが必要になる場合があります。機械の調達段階では、工具サプライヤーと緊密に連携する必要があります。
メンテナンスには厳密で妥協のない注意が必要です。ベンドヘッドを移動させると、追加の可動部品が環境内に導入されます。追加のサーボ軸と複雑なギアボックスを管理する必要があります。これには、厳密な予防保守スケジュールが必要です。これは、標準的な固定ヘッド ベンダーの 1 日あたりの要件を超えています。潤滑ルーチンは厳密に従う必要があります。回転ヘッドに機械的な傾斜があると、最終部品の公差が直接低下します。
新しいパーツ プログラムを物理的に実行する前に、必ず完全な 3D 運動学シミュレーションを実行してください。
シフトヘッドキャリッジとサーボトラックに対して毎日の厳密な注油スケジュールを確立してください。
知識のボトルネックを防ぐために、少なくとも 2 人の主要オペレーターに高度な CAD/CAM ソフトウェアに関するトレーニングを実施します。
毎週、双方向マンドレルを検査して、関節リンクに過度の磨耗がないか確認してください。
本当にこの高度なテクノロジーが必要ですか?アプリケーションファーストのアプローチを使用して決定します。現在の施設のワークフローを慎重に評価してください。双方向の曲げは、特定の識別可能な条件下では意味があります。それは単なる贅沢なアップグレードではありません。これは、深刻な生産ボトルネックを対象としたソリューションです。機械の仕様だけでなく、実際の部品の図面を分析する必要があります。
正当性については、次の主な成功基準を考慮してください。双方向機器は、次のような場合に最適です。
連続成形を必要とする大量の非対称の複数平面部品。
複雑な部品の形状や事前に取り付けられたハードウェアが原因で頻繁に機械の衝突が発生する。
過剰なスクラップ率は、手作業による部品の取り扱いや再クランプのエラーに直接関係しています。
初期資本支出のバランスを慎重にとる必要があります。長期的な労働力の節約とスクラップの削減とを比較検討してください。自分の能力の拡張について深く考えてください。より複雑な受託製造業務を引き受けることはできますか?機器をアップグレードすると、これまで技術的な制限によって妨げられていた新たな収益源が生まれます。複雑な航空宇宙または EV 冷却ラインの入札が非常に現実的になります。
調達に取り組む前に、次の特定の候補リストの次のステップに従ってください。
現在の手動の反転と曲げプロセスの詳細な時間調査を実施します。
最も難しい部品の図面を使用して、機械メーカーに完全な衝突シミュレーションを依頼します。
予測される自動化サイクル タイムを、確立されたベースラインと厳密に比較します。
現在のツールの在庫を評価して、双方向セットアップとの互換性を評価します。
双方向 CNC システムは、すべての製造工場にとって普遍的に必要なわけではありません。むしろ、それは強力な戦略的資産として機能します。複雑で干渉の多いチューブ経路特有の制約を劇的に克服します。これにより、手動処理のボトルネックが完全に解消されます。生産を標準化し、オペレーターによる変動を排除し、完璧な再現性を確保します。
このテクノロジーを活用して製造現場を最新化してください。手動による位置変更や二次溶接作業で貴重な労働時間を無駄にするのはやめましょう。今すぐカスタム サイクル タイム分析をリクエストすることをお勧めします。包括的な機械シミュレーションのために、最も困難で干渉が起こりやすい管図面を提出してください。予想される生産改善を検証し、より効率的な製造の未来に踏み出しましょう。
A: はい。曲げ方向を動的にシフトできるため、正確なフランジ回避が可能になります。機械はチューブをシャーシから遠ざけます。これにより、複雑な配線中に事前にインストールされたハードウェアとマシン本体の間の壊滅的な衝突が防止されます。
A: 正しくプログラムすると、材料応力が積極的に減少します。これにより、一貫性のない手作業による取り扱いや材料の再クランプが不要になります。これにより、連続的で高度に制御された成形プロセスが実現します。曲げサイクルの中断によって引き起こされる予期しない加工硬化を回避できます。
A: 標準のプッシュ曲げまたはロータリードロー曲げは、単一の固定方向にのみ動作します。左右に曲がることは、マシンヘッドが関節運動できることを意味します。まったく同じサイクル内でチューブを時計回りと反時計回りの両方に曲げます。この機能は、ワークピースを取り外さずに複数平面の形状を完成させるために不可欠です。


