


Zobrazenia: 0 Autor: Editor stránky Čas zverejnenia: 2026-10-03 Pôvod: stránky


Moderná výroba si vyžaduje zložité smerovanie komponentov cez neuveriteľne tesné fyzické priestory. Toto neustále trenie vidíte denne v automobilovom, leteckom a vzduchotechnickom priemysle. Inžinieri navrhujú komplexné rúrkové dráhy na optimalizáciu výkonu v rámci zmenšujúcich sa stôp. Tieto úzke vôle nenechajú absolútne žiadny priestor na chyby. Tradičné jednosmerné ohýbanie v týchto prostrediach ťažko bojuje. Zložitá geometria často núti operátorov strojov k povinným sekundárnym operáciám. V polovici cyklu musia ručne prevrátiť nepohodlné časti. Inžinierske tímy niekedy kompromitujú optimálny dizajn len preto, aby vyhovovali obmedzeným továrenským strojom. To spôsobuje zbytočné trenie na výrobnej podlahe.
Prechod na a Obojsmerná CNC ohýbačka rúr zásadne mení túto realitu. Úplne eliminuje manipuláciu s materiálom. Bez námahy štandardizujete svoj výrobný proces v rámci komplexných šarží. Okrem toho výrazne znižuje časy cyklov pre veľmi zložité rúrkové komponenty. Váš továrenský tím sa môže sústrediť skôr na výstup než na zatláčanie pevných materiálov na miesto. Dovoľte nám presne preskúmať, ako obojsmerná technológia zjednodušuje vaše najzložitejšie úlohy smerovania rúrok.
Obojsmerné stroje medzi nimi plynule prechádzajú ohýbanie ľavého a pravého potrubia , čo umožňuje plynulé tvarovanie zložitých geometrií bez manuálneho premiestňovania.
Automatizované nastavenie vôle z neho robí optimálnu voľbu pre ohýbanie rúrok na zamedzenie príruby a diely s vopred zmontovanými tvarovkami.
Zatiaľ čo kapitálové náklady sú vyššie ako pri štandardných ohýbačkách, návratnosť investícií sa dosahuje prostredníctvom zníženej miery šrotu, menšieho počtu nastavení nástrojov a eliminácie sekundárnych operácií.
Hodnotenie obojsmerného riešenia si vyžaduje prístup „najskôr aplikácia“ – zváženie zložitosti vášho požiadavky na ohýbanie rúr vo viacerých rovinách vzhľadom na objem výroby.
Výrobcovia neustále čelia skrytým nákladom pri trasovaní zložitých trás rúr. Zvážte letecké hydraulické vedenia alebo automobilové konštrukčné rámy. Tieto komponenty často vyžadujú vysoko spletité, hadovité tvary. Štandardné pravostranné alebo ľavostranné CNC ohýbačky tu výrazne zápasia. Veľmi rýchlo narazia na fyzikálne mechanické obmedzenia. Samotný rám stroja sa stáva masívnou prekážkou. Asymetrické diely predstavujú vážne riziko rušenia počas procesu tvárnenia. Vopred nainštalované príruby často narážajú priamo na telo stroja počas sekundárnych ohybov. Jednosmerný stroj nemôžete prinútiť, aby sa vyhol vlastnému podvozku.
Toto obmedzenie zavádza obávanú 'daň z viacerých nastavení'. Operátori musia zastaviť stroj uprostred cyklu. Odstránia čiastočne vytvorenú rúrku. Ručne to otáčajú. Potom ho opatrne znova nabijú, aby dokončili ohyby v opačnom smere. Tento ručný zásah prináša obrovské chyby v zložení. Dokonalé opätovné zarovnanie ohnutej rúrky rukou je takmer nemožné. Náklady na prácu stúpajú, pretože časy cyklu sa zdvojnásobia alebo strojnásobia. Nevyhnutne vyprodukujete oveľa viac zošrotovaného materiálu v dôsledku ľudskej chyby počas fázy opätovného načítania. Každý kontaktný bod pridáva k výrobnej dávke merateľné riziko.
Nesprávne manuálne premiestnenie tiež spôsobuje nekonzistentné namáhanie materiálu. Opätovné upnutie rúrky zmení jej štrukturálnu integritu. Ohýbanie kovu spôsobuje deformačné spevnenie a posuny vnútorného napätia. Keď uvoľníte a znova upnete diel, zmeníte základné napätie. Toto ohrozuje geometriu finálnej časti prostredníctvom nepredvídateľného odpruženia. Kontrola kvality sa stáva nočnou morou. Trávite hodiny nastavovaním programov ohýbania, aby ste stíhali nezrovnalosti pri ručnom vkladaní.
Spoliehanie sa na vizuálne značky zarovnania namiesto mechanických pevných dorazov.
Použitie nekonzistentného upínacieho tlaku klieštiny počas druhej zaťažovacej fázy.
Ignorovanie posunov okolitej teploty medzi prvým a druhým ohýbaním.
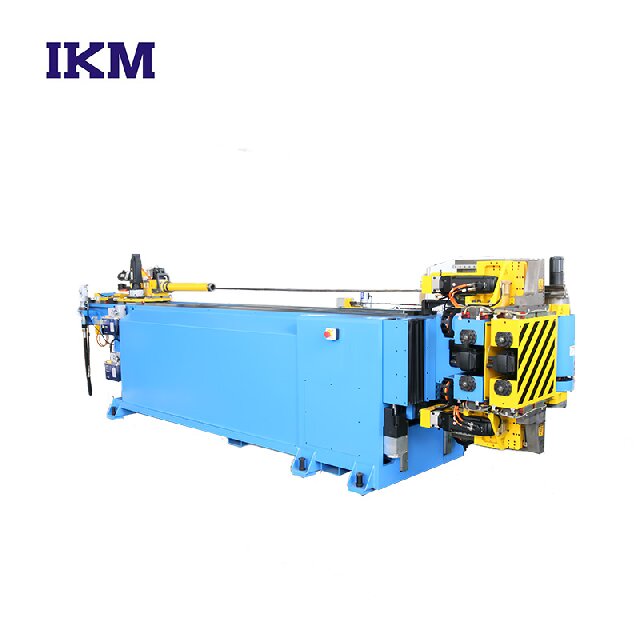
Ako presne táto technológia prekonáva fyzické rušenie? Pri kontinuálnom tvarovaní sa spolieha na pokročilú mechaniku. Zariadenie spracováva v procese ohýbanie ľavého a pravého potrubia . plynulé Ohýbacia hlava sa aktívne otáča alebo posúva pozdĺž špecializovaného vozíka. Dynamicky mení roviny, aby obrátil smer ohybu. Rozhodujúce je, že počas týchto mechanických prechodov nikdy neuvoľní obrobok. Klieština udržuje pevné uchopenie suroviny od začiatku do konca. Toto nepretržité riadenie definuje hlavnú výhodu obojsmerných systémov.
Tento dizajn dokonale podporuje komplexné zamedzenie rušenia. Stroj jednoducho dynamicky odvádza materiál preč od prekážok. Ľahko spracujete predprírubové alebo na konci tvarované rúry. Pri štandardnom ohýbaní sa veľká príruba často kýva priamo do lisovacej formy. Obojsmerná schopnosť umožňuje stroju otáčať ohýbacou hlavou pod alebo cez rúrku. To uľahčuje nedotknuteľnosť ohýbanie rúrky na zamedzenie príruby . Po procese ohýbania už nemusíte privárať príruby. To úplne eliminuje nákladnú, prácne náročnú operáciu sekundárneho zvárania.
Okrem toho bezchybne zvláda aj veľmi spletité cesty. Systém bezproblémovo integruje programovateľné osi X, Y a Z. Obojsmerný pohyb hlavy sa koordinuje pozdĺž týchto lineárnych osí. Môžete skonsolidovať spletité viacrovinové cesty do jedného automatizovaného cyklu. Vaši operátori jednoducho naložia surovú rovnú rúrku. Stlačia štart. O niekoľko sekúnd neskôr získajú hotový komplexný produkt. Táto úroveň automatizácie zvláda hadovité špirály HVAC a husté automobilové palivové koľajnice s nulovou manipuláciou.
Zhodnoťme tieto systémy objektívne. Pozeráme sa na tri primárne šošovky technického hodnotenia, ktoré vám pomôžu pri plánovaní vášho závodu. Najprv zvážte čas cyklu verzus čas spracovania. Obojsmerné stroje ponúkajú nepretržitý, neprerušovaný automatizovaný cyklus. Jednosmerné stroje vnucujú vašim operátorom realitu štart-stop-reload. Čas manipulácie často prekračuje skutočný čas ohýbania stroja na štandardnom zariadení. Zatiaľ čo štandardný stroj sa môže ohýbať rýchlejšie na stupeň, celkový čas od podlahy po podlahu výrazne zaostáva za nepretržitým obojsmerným procesom.
Po druhé, v modernej výrobe veľmi záleží na presnosti. Obojsmerný systém udržuje trubicu bezpečne upnutú vo vnútri klieštiny. Zostáva zabezpečená počas celého výrobného procesu. To eliminuje nebezpečné chyby pri ukladaní tolerancií. Opätovné upnutie dielu vždy prináša menšie odchýlky. Chyba zlomku stupňa v upínacom bode sa premieta do masívnych rozmerových posunov na konci dlhej trubice. Zaistenie materiálu na mieste zaručuje absolútnu opakovateľnosť v tisíckach cyklov.
Po tretie, starostlivo preskúmajte podlahovú plochu vašej továrne. Obojsmerný stroj vyzerá fyzicky komplexne a často zaberá väčšiu bezprostrednú stopu. Výrazne však optimalizuje celkové rozloženie podlahy. Často nahrádza dve samostatné manuálne stanice. Už nepotrebujete zreteľné ohýbačky pravej a ľavej ruky sediace vedľa seba. Eliminujete tiež montážne stojany, ktoré boli predtým potrebné pre medzidiely čakajúce na svoju druhú operáciu.
Tabuľka: Porovnanie výkonu medzi ohýbacími systémami
Metrika hodnotenia |
Štandardný jednosmerný CNC |
Obojsmerný CNC systém |
|---|---|---|
Požiadavky na manipuláciu |
Vysoká (vyžaduje manuálne prevrátenie a opätovné upnutie) |
Nula (nepretržité automatizované tvarovanie) |
Riziko nahromadenia tolerancie |
Vysoká (Opätovné upnutie prináša merateľné odchýlky) |
Minimálne (Trubica zostáva upnutá počas celého cyklu) |
Kompatibilita predprírubových rúrok |
Slabé (časté kolízie s telom stroja) |
Vynikajúce (dynamické posuny hlavy, aby sa zabránilo rušeniu) |
Využitie podlahovej plochy |
Často vyžaduje dva samostatné stroje a odkladacie stojany |
Konsoliduje operácie do jednej optimalizovanej stopy |
Musíme transparentne uznať prekážky adopcie. Transparentnosť buduje dôveru pri hodnotení komplexného kapitálového vybavenia. Pokročilé programovanie predstavuje viditeľnú krivku učenia pre vašich zamestnancov. Operátori potrebujú pokročilé 3D priestorové povedomie. Musíte použiť sofistikovaný softvér na simuláciu kolízie. Programovanie obojsmerných ciest naslepo je nebezpečné. Pri nesprávnom naprogramovaní môže radiaca hlava ľahko kolidovať s rámom stroja. Simulačný softvér zaisťuje bezpečné, overené dráhy nástroja predtým, ako sa do stroja dostane akýkoľvek fyzický materiál.
Nástroje si vyžadujú špecializované, vypočítané investície. Na vyčistenie mechanizmov rotačnej hlavy budete potrebovať špecifické ofsetové matrice. Dvojsmerné tŕne sú často povinné pre vnútornú podporu. Štandardné tŕne sa otáčajú iba v jednom smere. Pri vystupovaní viacrovinový ohyb rúrky , ktorý obráti smer, sa tŕň musí hladko ohýbať v oboch smeroch. Extrémne malé polomery ohybu môžu vyžadovať úplne prispôsobené riešenia nástrojov. Počas fázy obstarávania stroja by ste mali úzko spolupracovať s dodávateľom nástrojov.
Údržba si vyžaduje prísnu, nekompromisnú pozornosť. Posuvná ohýbacia hlava vnáša do prostredia ďalšie pohyblivé časti. Musíte spravovať ďalšie servo osi a zložité prevodovky. Vyžaduje si to prísny plán preventívnej údržby. Prevyšuje každodenné požiadavky štandardných ohýbačiek s pevnou hlavou. Postupy mazania sa musia prísne dodržiavať. Akákoľvek mechanická chyba v rotačnej hlave priamo zhoršuje vaše konečné tolerancie dielov.
Pred fyzickým vykonaním nového partprogramu vždy spustite kompletné 3D kinematické simulácie.
Stanovte si prísny denný plán mazania pre vozík radiacej hlavy a servopásy.
Vyškolte aspoň dvoch primárnych operátorov na pokročilom CAD/CAM softvéri, aby ste predišli prekážkam znalostí.
Týždenne kontrolujte dvojsmerné tŕne na nadmerné opotrebovanie kĺbových spojov.
Naozaj potrebujete túto pokročilú technológiu? Pri rozhodovaní použite prístup založený na aplikácii. Starostlivo zhodnoťte svoje súčasné pracovné postupy zariadenia. Obojsmerné ohýbanie má zmysel za špecifických, identifikovateľných podmienok. Nejde len o luxusný upgrade. Je to cielené riešenie pre vážne prekážky vo výrobe. Musíte analyzovať svoje skutočné výkresy dielov, nielen špecifikácie stroja.
Zvážte tieto primárne kritériá úspechu na odôvodnenie. Obojsmerné zariadenie sa perfektne hodí, ak čelíte:
Veľké objemy asymetrických, viacrovinových dielov, ktoré vyžadujú kontinuálne tvarovanie.
Časté kolízie strojov spôsobené zložitou geometriou dielu alebo predinštalovaným hardvérom.
Nadmerná miera šrotu priamo súvisí s ručnou manipuláciou s dielom a chybami opätovného upnutia.
Počiatočné kapitálové výdavky musíte starostlivo vyvážiť. Porovnajte to s dlhodobými úsporami práce a zníženým množstvom odpadu. Zamyslite sa hlboko nad rozšírením svojich schopností. Môžete prijať zložitejšie zákazkové výrobné zákazky? Inovácia vášho zariadenia otvára nové zdroje príjmov, ktoré boli predtým blokované technickými obmedzeniami. Ponuky na komplexné chladiace linky pre letecký alebo EV sa stávajú vysoko realistickými.
Predtým, ako sa zaviažete k obstarávaniu, vykonajte tieto konkrétne kroky užšieho výberu:
Vykonajte podrobnú časovú štúdiu vášho súčasného procesu manuálneho preklápania a ohýbania.
Vyžiadajte si kompletnú simuláciu kolízie od výrobcu stroja pomocou výkresu najťažšieho dielu.
Porovnajte plánovaný čas automatického cyklu striktne s vašou stanovenou základnou hodnotou.
Vyhodnoťte svoj aktuálny inventár nástrojov a posúďte kompatibilitu s obojsmernými nastaveniami.
Obojsmerný CNC systém nie je univerzálnou nevyhnutnosťou pre každú dielňu. Namiesto toho slúži ako silné strategické aktívum. Dramaticky prekonáva špecifické obmedzenia zložitých elektrónkových ciest s vysokou interferenciou. Úplne odstraňuje prekážky pri ručnej manipulácii. Štandardizujete výrobu, eliminujete premenné vyvolané operátorom a zabezpečujete dokonalú opakovateľnosť.
Využite túto technológiu na modernizáciu vašej výrobnej podlahy. Prestaňte plytvať drahocennými pracovnými hodinami pri manuálnom premiestňovaní a sekundárnych zváracích operáciách. Odporúčame vám požiadať o vlastnú analýzu času cyklu ešte dnes. Odošlite svoje najnáročnejšie výkresy rúrok náchylných na rušenie pre komplexnú simuláciu stroja. Overte svoje očakávané zlepšenia výroby a vykročte do efektívnejšej výroby budúcnosti.
A: Áno. Schopnosť dynamicky posúvať smer ohybu umožňuje presné vyhnutie sa prírube. Stroj vedie rúrku preč od podvozku. To zabraňuje ničivým kolíziám medzi predinštalovaným hardvérom a telom stroja počas zložitého smerovania.
Odpoveď: Pri správnom naprogramovaní aktívne znižuje napätie materiálu. Odstraňuje nedôslednú ručnú manipuláciu a opätovné upínanie materiálu. To poskytuje kontinuálny, vysoko kontrolovaný proces tvarovania. Vyhnete sa tak nepredvídateľnému spevneniu spôsobenému prerušovanými cyklami ohýbania.
A: Štandardné tlačné alebo rotačné ohýbanie funguje výlučne v jednom pevnom smere. Ohýbanie doľava a doprava znamená, že hlava stroja sa môže otáčať. Ohýba trubicu v smere aj proti smeru hodinových ručičiek v rámci presne rovnakého cyklu. Táto schopnosť je nevyhnutná na dokončenie viacrovinových geometrií bez odstránenia obrobku.


