


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 03-10-2026 المنشأ: موقع


يتطلب التصنيع الحديث توجيهًا معقدًا للمكونات عبر مساحات مادية ضيقة للغاية. ترى هذا الاحتكاك المستمر في صناعات السيارات والفضاء والتدفئة والتهوية وتكييف الهواء (HVAC) يوميًا. يقوم المهندسون بتصميم مسارات أنبوبية معقدة لتحسين الأداء في ظل تقلص آثار الأقدام. هذه الموافقات الضيقة لا تترك أي مجال للخطأ على الإطلاق. يكافح الانحناء التقليدي أحادي الاتجاه بشدة في هذه البيئات. غالبًا ما تجبر الأشكال الهندسية المعقدة مشغلي الآلات على القيام بعمليات ثانوية إلزامية. يجب عليهم قلب الأجزاء غير الملائمة يدويًا في منتصف الدورة. في بعض الأحيان، تقوم الفرق الهندسية بالتنازل عن التصميم الأمثل بالكامل فقط لاستيعاب آلات المصنع المحدودة. وهذا يسبب احتكاكًا غير ضروري على أرضية الإنتاج.
الانتقال إلى أ آلة ثني الأنابيب CNC ثنائية الاتجاه تغير هذا الواقع بشكل أساسي. إنه يلغي تماما التعامل مع المواد الوسيطة. يمكنك توحيد عملية الإنتاج الخاصة بك بسهولة عبر دفعات معقدة. علاوة على ذلك، فهو يقلل بشكل كبير من أوقات الدورة للمكونات الأنبوبية شديدة التعقيد. يمكن لفريق المصنع الخاص بك التركيز على الإنتاج بدلاً من وضع المواد الصلبة في مكانها الصحيح. دعنا نستكشف بالضبط كيف تعمل التكنولوجيا ثنائية الاتجاه على تبسيط تحديات توجيه الأنبوب الأكثر تعقيدًا.
تنتقل الآلات ثنائية الاتجاه بسلاسة بين ثني الأنابيب اليسرى واليمنى ، مما يسمح بالتشكيل المستمر للأشكال الهندسية المعقدة دون تغيير موضعها يدويًا.
تعديلات التخليص الآلية تجعله الخيار الأمثل ثني أنبوب تجنب الشفة والأجزاء ذات التركيبات المجمعة مسبقًا.
في حين أن تكاليف رأس المال أعلى من آلات الثني القياسية، يتم تحقيق عائد الاستثمار من خلال انخفاض معدلات الخردة، وعدد أقل من إعدادات الأدوات، والقضاء على العمليات الثانوية.
يتطلب تقييم الحل ثنائي الاتجاه منهج 'التطبيق أولاً' - وهو ما يزن مدى تعقيد حلك متطلبات ثني الأنابيب متعددة المستويات مقابل حجم الإنتاج.
يواجه المصنعون تكاليف خفية باستمرار عند توجيه مسارات الأنابيب المعقدة. فكر في الخطوط الهيدروليكية للطيران أو الإطارات الهيكلية للسيارات. غالبًا ما تتطلب هذه المكونات أشكالًا ملتوية للغاية. تكافح أدوات ثني CNC القياسية اليمنى أو اليسرى بشكل كبير هنا. لقد وصلوا إلى القيود الميكانيكية الجسدية بسرعة كبيرة. يصبح إطار الآلة نفسه عقبة هائلة. تشكل الأجزاء غير المتماثلة مخاطر تداخل شديدة أثناء عملية التشكيل. غالبًا ما تصطدم الفلنجات المثبتة مسبقًا مباشرة بجسم الماكينة أثناء الانحناءات الثانوية. لا يمكنك إجبار آلة أحادية الاتجاه على تجنب هيكلها.
يقدم هذا القيد 'ضريبة الإعداد المتعدد' المخيفة. ويجب على المشغلين إيقاف الجهاز في منتصف الدورة. يقومون بإزالة الأنبوب المشكل جزئيًا. يقومون بقلبها يدويًا. ثم يقومون بإعادة تحميله بعناية لإكمال الانحناءات في الاتجاه المعاكس. يقدم هذا التدخل اليدوي أخطاء مضاعفة هائلة. يكاد يكون من المستحيل إعادة محاذاة الأنبوب المثني يدويًا بشكل مثالي. ترتفع تكاليف العمالة مع مضاعفة أوقات الدورة أو ثلاثة أضعافها. من المؤكد أنك تنتج المزيد من المواد الملغاة بسبب خطأ بشري أثناء مرحلة إعادة التحميل. تضيف كل نقطة اتصال مخاطر قابلة للقياس إلى دفعة الإنتاج.
تؤدي إعادة التموضع اليدوي غير الصحيحة أيضًا إلى ضغوط مادية غير متناسقة. تؤدي إعادة تثبيت الأنبوب إلى تغيير سلامته الهيكلية. يؤدي ثني المعادن إلى تصلب العمل وتحولات الضغط الداخلي. عندما تقوم بفك جزء ما وإعادة تثبيته، فإنك تقوم بتغيير التوتر الأساسي. يؤدي هذا إلى تعريض هندسة الجزء الأخير للخطر من خلال قفزة لا يمكن التنبؤ بها. مراقبة الجودة تصبح كابوسا. تقضي ساعات في تعديل برامج الانحناء فقط لمطاردة عدم تناسق التحميل اليدوي.
الاعتماد على علامات المحاذاة المرئية بدلاً من التوقفات الصلبة الميكانيكية.
تطبيق ضغط لقط كوليت غير متناسق أثناء مرحلة التحميل الثانية.
تجاهل تغيرات درجة الحرارة المحيطة بين عمليتي الانحناء الأولى والثانية.
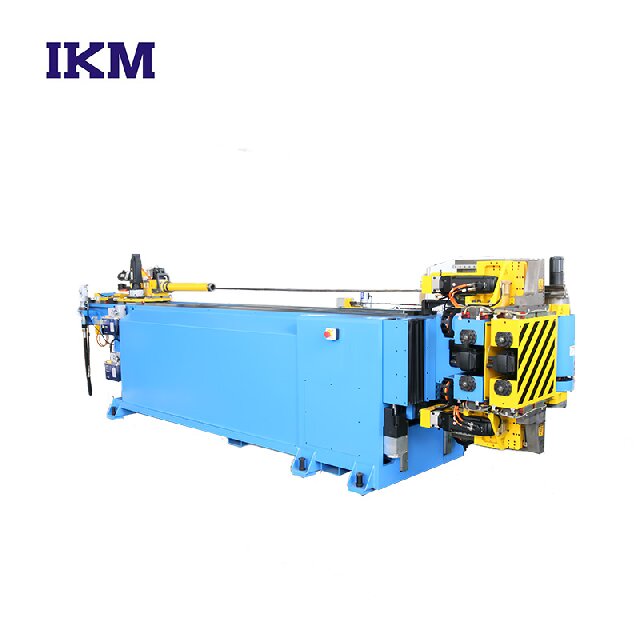
كيف تتغلب هذه التكنولوجيا على التداخل الجسدي بالضبط؟ يعتمد على الميكانيكا المتقدمة للتشكيل المستمر. المعدات تتعامل مع العملية ينحني الأنبوب الأيسر والأيمن بسلاسة. يدور رأس الانحناء بشكل نشط أو يتحرك على طول عربة متخصصة. يقوم بتغيير المستويات ديناميكيًا لعكس اتجاه الانحناء. والأهم من ذلك، أنها لا تطلق أبدًا قطعة العمل أثناء هذه التحولات الميكانيكية. تحافظ الكوليت على قبضة قوية على المواد الخام من البداية إلى النهاية. يحدد هذا التحكم المستمر الميزة الأساسية للأنظمة ثنائية الاتجاه.
يدعم هذا التصميم بشكل مثالي تجنب التداخل المعقد. تقوم الآلة ببساطة بتوجيه المواد بعيدًا عن العوائق ديناميكيًا. يمكنك بسهولة معالجة الأنابيب ذات الحواف أو المشكلة النهائية. في الانحناء القياسي، غالبًا ما تتأرجح الحافة الكبيرة مباشرة في قالب الضغط. تسمح القدرة ثنائية الاتجاه للآلة بتأرجح رأس الانحناء أسفل الأنبوب أو فوقه. وهذا يسهل البكر تجنب شفة أنبوب الانحناء . لم تعد بحاجة إلى لحام الشفاه بعد عملية الثني. وهذا يلغي عملية اللحام الثانوية المكلفة والمكثفة للعمالة تمامًا.
علاوة على ذلك، فهو يتقن المسارات شديدة التعقيد بشكل لا تشوبه شائبة. يدمج النظام محاور X وY وZ القابلة للبرمجة بسلاسة. تنسق حركة الرأس ثنائية الاتجاه جنبًا إلى جنب مع هذه المحاور الخطية. يمكنك دمج المسارات المعقدة متعددة المستويات في دورة تلقائية واحدة. يقوم المشغلون لديك فقط بتحميل الأنبوب المستقيم الخام. يضغطون على البداية. يقومون باسترداد المنتج النهائي والمعقد بعد ثوانٍ. يتعامل هذا المستوى من الأتمتة مع ملفات التدفئة والتهوية وتكييف الهواء (HVAC) السربنتينية وقضبان وقود السيارات الكثيفة دون أي معالجة وسيطة.
دعونا نقيم هذه الأنظمة بموضوعية. نحن ننظر إلى ثلاث عدسات تقييم فني أساسية لتوجيه تخطيط المصنع الخاص بك. أولاً، ضع في اعتبارك وقت الدورة مقابل وقت المناولة. توفر الآلات ثنائية الاتجاه دورة آلية مستمرة وغير منقطعة. تفرض الآلات أحادية الاتجاه على المشغلين مبدأ البدء والإيقاف وإعادة التحميل. غالبًا ما يتجاوز وقت المناولة الوقت الفعلي لثني الماكينة على المعدات القياسية. في حين أن الآلة القياسية قد تنحني بشكل أسرع لكل درجة، فإن إجمالي الوقت من الأرض إلى الأرض يتخلف بشدة عن العملية ثنائية الاتجاه المستمرة.
ثانيا، الدقة لها أهمية كبيرة في التصنيع الحديث. يحافظ النظام ثنائي الاتجاه على تثبيت الأنبوب بشكل آمن داخل الكوليت. يبقى آمنًا طوال عملية التصنيع. وهذا يلغي أخطاء تكديس التسامح الخطيرة. تؤدي إعادة رمي الجزء دائمًا إلى حدوث انحرافات طفيفة. يُترجم جزء من درجة الخطأ عند نقطة التثبيت إلى تحولات هائلة في الأبعاد في نهاية أنبوب طويل. إن إبقاء المادة في مكانها يضمن التكرار المطلق عبر آلاف الدورات.
ثالثًا، قم بفحص مساحة أرضية المصنع بعناية. تبدو الآلة ثنائية الاتجاه معقدة من الناحية المادية وغالبًا ما تشغل مساحة فورية أكبر. ومع ذلك، فإنه يعمل على تحسين تخطيط الأرضية بشكل كبير. غالبًا ما يحل محل محطتين يدويتين منفصلتين. لم تعد بحاجة إلى ثنيات مميزة لليد اليمنى واليسرى تجلس جنبًا إلى جنب. يمكنك أيضًا التخلص من رفوف التدريج المطلوبة مسبقًا للأجزاء المتوسطة التي تنتظر التشغيل الثاني.
الجدول: مقارنة الأداء بين أنظمة الانحناء
مقياس التقييم |
CNC أحادي الاتجاه قياسي |
نظام CNC ثنائي الاتجاه |
|---|---|---|
متطلبات التعامل |
عالي (يتطلب التقليب وإعادة التثبيت يدويًا) |
صفر (التشكيل الآلي المستمر) |
مخاطر تراكم التسامح |
عالية (إعادة الرمي تؤدي إلى انحرافات قابلة للقياس) |
الحد الأدنى (يظل الأنبوب مثبتًا طوال الدورة) |
توافق الأنبوب ذو الحواف المسبقة |
ضعيف (اصطدامات متكررة بجسم الآلة) |
ممتاز (تحولات الرأس الديناميكية لتجنب التداخل) |
استغلال المساحة الأرضية |
غالبًا ما يتطلب جهازين منفصلين ورفوفًا للتدريج |
دمج العمليات في بصمة واحدة محسنة |
ويجب علينا أن نعترف بالعقبات التي تعترض اعتماد هذه التدابير بشفافية. تعمل الشفافية على بناء الثقة عند تقييم المعدات الرأسمالية المعقدة. تقدم البرمجة المتقدمة منحنى تعليمي ملحوظ لموظفيك. يحتاج المشغلون إلى وعي مكاني ثلاثي الأبعاد متقدم. يجب عليك استخدام برامج محاكاة الاصطدام المتطورة. إن برمجة المسارات ثنائية الاتجاه بشكل أعمى أمر خطير. يمكن أن يصطدم رأس النقل بسهولة بإطار الماكينة إذا تمت برمجته بشكل غير صحيح. يضمن برنامج المحاكاة مسارات آمنة وموثقة للأداة قبل دخول أي مادة مادية إلى الجهاز.
تتطلب الأدوات استثمارات متخصصة ومحسوبة. ستحتاج إلى قوالب إزاحة محددة لمسح آليات الرأس الدوارة. غالبًا ما تكون الشياق ثنائية الاتجاه إلزامية للدعم الداخلي. يتم توضيح الشياق القياسية في اتجاه واحد فقط. عند الأداء ثني الأنبوب متعدد المستويات الذي يعكس الاتجاه، يجب أن ينثني الشياق في كلا الاتجاهين بسلاسة. قد يتطلب نصف قطر الانحناء الضيق للغاية حلول أدوات مخصصة بالكامل. يجب عليك الشراكة بشكل وثيق مع مورد الأدوات الخاص بك أثناء مرحلة شراء الماكينة.
تتطلب الصيانة اهتمامًا صارمًا لا هوادة فيه. يقدم رأس الانحناء المتحرك أجزاء متحركة إضافية إلى البيئة. يجب عليك إدارة محاور مؤازرة إضافية وعلب تروس معقدة. وهذا يتطلب جدول صيانة وقائية صارم. إنه يتجاوز المتطلبات اليومية لآلات الثني القياسية ذات الرأس الثابت. يجب اتباع إجراءات التشحيم بدقة. أي انحدار ميكانيكي في الرأس الدوار يؤدي بشكل مباشر إلى تدهور تفاوتات الجزء النهائي لديك.
قم دائمًا بتشغيل عمليات محاكاة حركية ثلاثية الأبعاد كاملة قبل تنفيذ برنامج جزء جديد فعليًا.
قم بوضع جدول تشحيم يومي صارم لعربة الرأس المتغيرة والمسارات المؤازرة.
قم بتدريب اثنين على الأقل من المشغلين الأساسيين على برنامج CAD/CAM المتقدم لمنع اختناقات المعرفة.
افحص الشياق ثنائية الاتجاه أسبوعيًا للتأكد من عدم وجود تآكل زائد في الوصلات المفصلية.
هل أنت فعلا بحاجة إلى هذه التكنولوجيا المتقدمة؟ استخدم نهج التطبيق أولاً لاتخاذ القرار. قم بتقييم سير العمل الحالي في منشأتك بعناية. يكون الانحناء ثنائي الاتجاه منطقيًا في ظل ظروف محددة يمكن تحديدها. إنها ليست مجرد ترقية فاخرة. إنه حل مستهدف لاختناقات الإنتاج الشديدة. يجب عليك تحليل رسومات الأجزاء الفعلية، وليس فقط مواصفات الماكينة.
ضع في اعتبارك معايير النجاح الأساسية هذه للتبرير. تناسب المعدات ثنائية الاتجاه تمامًا إذا كنت تواجه:
كميات كبيرة من الأجزاء غير المتماثلة ومتعددة المستويات التي تتطلب تشكيلًا مستمرًا.
تصادمات الماكينة المتكررة ناجمة عن هندسة الأجزاء المعقدة أو الأجهزة المثبتة مسبقًا.
ترتبط معدلات الخردة المفرطة بشكل مباشر بالتعامل اليدوي مع الأجزاء وأخطاء إعادة التثبيت.
يجب عليك موازنة النفقات الرأسمالية الأولية بعناية. قم بمقارنتها مع توفير العمالة على المدى الطويل وتقليل المواد الخردة. فكر بعمق في توسيع قدراتك. هل يمكنك تولي وظائف تصنيع العقود الأكثر تعقيدًا؟ تؤدي ترقية أجهزتك إلى فتح مصادر إيرادات جديدة كانت محظورة سابقًا بسبب القيود الفنية. تصبح المزايدة على خطوط الطيران المعقدة أو خطوط تبريد المركبات الكهربائية واقعية للغاية.
اتبع هذه الخطوات التالية المحددة في القائمة المختصرة قبل الالتزام بالشراء:
قم بإجراء دراسة زمنية تفصيلية لعملية التقليب والانحناء اليدوية الحالية.
اطلب محاكاة تصادم كاملة من الشركة المصنعة للآلة باستخدام رسم الجزء الأكثر صعوبة لديك.
قارن وقت الدورة الآلية المتوقع بدقة مع خط الأساس المحدد لديك.
قم بتقييم مخزون الأدوات الحالي الخاص بك لتقييم التوافق مع الإعدادات ثنائية الاتجاه.
لا يعد نظام CNC ثنائي الاتجاه ضرورة عالمية لكل متجر تصنيع. وبدلا من ذلك، فهو بمثابة رصيد استراتيجي قوي. إنه يتغلب بشكل كبير على القيود المحددة لمسارات الأنابيب المعقدة وعالية التداخل. إنه يزيل اختناقات التعامل اليدوي تمامًا. يمكنك توحيد الإنتاج، والتخلص من المتغيرات التي يسببها المشغل، وتأمين التكرار المثالي.
احتضن هذه التكنولوجيا لتحديث أرضية التصنيع لديك. توقف عن إهدار ساعات العمل القيمة في إعادة التموضع اليدوي وعمليات اللحام الثانوية. نحن نشجعك على طلب تحليل مخصص لوقت الدورة اليوم. قم بإرسال رسومات الأنابيب الأكثر تحديًا والمعرضة للتداخل للحصول على محاكاة شاملة للآلة. تحقق من صحة تحسينات الإنتاج المتوقعة وانتقل إلى مستقبل تصنيع أكثر كفاءة.
ج: نعم. تتيح القدرة على تغيير اتجاه الانحناء ديناميكيًا تجنب الحافة بشكل دقيق. تقوم الآلة بتوجيه الأنبوب بعيدًا عن الهيكل. وهذا يمنع حدوث تصادمات مدمرة بين الأجهزة المثبتة مسبقًا وجسم الجهاز أثناء التوجيه المعقد.
ج: عند برمجته بشكل صحيح، فإنه يقلل بشكل فعال من الإجهاد المادي. إنه يلغي التعامل اليدوي غير المتناسق وإعادة تثبيت المادة. وهذا يوفر عملية تشكيل مستمرة ومراقبة للغاية. يمكنك تجنب تصلب العمل غير المتوقع الناتج عن دورات الانحناء المتقطعة.
ج: يعمل الانحناء القياسي بالدفع أو السحب الدوار بشكل حصري في اتجاه ثابت واحد. يشير الانحناء الأيسر والأيمن إلى أن رأس الآلة يمكنه التعبير. يقوم بثني الأنبوب في اتجاه عقارب الساعة وعكس اتجاه عقارب الساعة خلال نفس الدورة بالضبط. تعتبر هذه القدرة ضرورية لإكمال الأشكال الهندسية متعددة المستويات دون إزالة قطعة العمل.


