


צפיות: 0 מחבר: עורך האתר זמן פרסום: 2026-10-03 מקור: אֲתַר


ייצור מודרני דורש ניתוב מורכב של רכיבים דרך חללים פיזיים צרים להפליא. אתה רואה את החיכוך המתמיד הזה בתעשיות הרכב, תעופה וחלל ו-HVAC מדי יום. מהנדסים מתכננים מסלולים צינוריים מורכבים כדי לייעל את הביצועים בתוך טביעות רגל מתכווצות. המרווחים הדוקים הללו אינם משאירים מקום לטעויות. כיפוף בכיוון אחד מסורתי מתקשה מאוד בסביבות אלה. גיאומטריות מורכבות מאלצות לעתים קרובות מפעילי מכונות לבצע פעולות משניות מחייבות. הם חייבים להפוך חלקים מביכים ידנית באמצע המחזור. לפעמים צוותי הנדסה מתפשרים על התכנון האופטימלי לחלוטין רק כדי להתאים למכונות מוגבלות במפעל. זה גורם לחיכוך מיותר על רצפת הייצור.
מעבר לא מכונת כיפוף צינורות CNC דו-כיוונית משנה את המציאות הזו מהותית. זה מבטל לחלוטין טיפול מתווך בחומרים. אתה תקן את תהליך הייצור שלך ללא מאמץ על פני אצוות מורכבות. יתר על כן, זה מקטין באופן דרסטי את זמני המחזור עבור רכיבים צינוריים מאוד מורכבים. צוות המפעל שלך יכול להתמקד בתפוקה במקום בהיאבקות של חומרים נוקשים למקומם. תן לנו לחקור בדיוק כיצד טכנולוגיה דו-כיוונית מפשטת את אתגרי ניתוב הצינורות המורכבים ביותר שלך.
מכונות דו-כיווניות עוברות ביניהם בצורה חלקה כיפוף צינור ימינה ושמאלה , המאפשר יצירה מתמשכת של גיאומטריות מורכבות ללא מיקום ידני מחדש.
התאמות מרווח אוטומטיות הופכות אותו לבחירה האופטימלית עבור כיפוף צינורות למניעת אוגן וחלקים עם אביזרים מורכבים מראש.
בעוד שעלויות ההון גבוהות יותר מאשר מכופפים סטנדרטיים, החזר ה-ROI מושג באמצעות שיעורי גרוטאות מופחתים, פחות הגדרות כלי עבודה וביטול פעולות משניות.
הערכת פתרון דו-כיווני דורשת גישה של 'יישום ראשון' - שקלול המורכבות של דרישות כיפוף צינור רב מטוסים מול נפח ייצור.
יצרנים מתמודדים עם עלויות נסתרות כל הזמן בעת ניתוב שבילי צינור מורכבים. שקול קווים הידראוליים לתעופה וחלל או מסגרות מבניות לרכב. רכיבים אלה דורשים לעתים קרובות צורות מתפתלות מאוד. מכופפי CNC סטנדרטיים ימניים או שמאליים נאבקים כאן בצורה משמעותית. הם פוגעים במגבלות מכניות פיזיות מהר מאוד. מסגרת המכונה עצמה הופכת למכשול עצום. חלקים אסימטריים מהווים סיכוני הפרעה חמורים במהלך תהליך היצירה. אוגנים מותקנים מראש מתנגשים לעתים קרובות ישירות בגוף המכונה במהלך עיקולים משניים. אתה לא יכול להכריח מכונה חד-כיוונית להימנע מהמרכב שלה.
מגבלה זו מציגה את 'מס הגדרות מרובות' הנורא. המפעילים חייבים לעצור את המכונה באמצע המחזור. הם מסירים את הצינור שנוצר חלקית. הם הופכים אותו ידנית. לאחר מכן, הם טוענים אותו בזהירות כדי להשלים עיקולים בכיוון ההפוך. התערבות ידנית זו מציגה שגיאות מורכבות מסיביות. יישור מחדש של צינור כפוף בצורה מושלמת ביד הוא כמעט בלתי אפשרי. עלויות העבודה מזנקות כאשר זמני המחזור כפולים או משולשים. אתה מייצר בהכרח הרבה יותר חומר גרוט עקב טעות אנוש בשלב הטעינה מחדש. כל נקודת מגע מוסיפה סיכון מדיד לאצוות הייצור.
מיקום ידני לא נכון גורם גם ללחצים לא עקביים של החומר. הידוק מחדש של הצינור משנה את שלמותו המבנית. כיפוף מתכת גורם להתקשות בעבודה ולשינויי מתח פנימיים. כאשר אתה משחרר ומהדק מחדש חלק, אתה משנה את מתח קו הבסיס. זה פוגע בגיאומטריית החלק האחרון באמצעות קפיצה בלתי צפויה. בקרת איכות הופכת לסיוט. אתה מבלה שעות בהתאמת תוכניות כיפוף רק כדי לרדוף אחרי חוסר עקביות בטעינה ידנית.
הסתמכות על סימני יישור חזותיים במקום עצירות קשיחות מכניות.
הפעלת לחץ הידוק קולט לא עקבי בשלב הטעינה השני.
התעלמות משינויי טמפרטורת הסביבה בין פעולת הכיפוף הראשונה והשנייה.
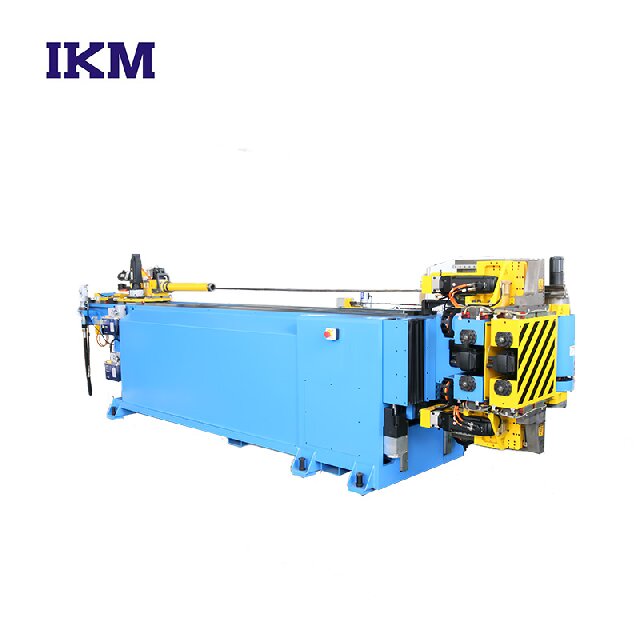
איך בדיוק הטכנולוגיה הזו מתגברת על הפרעות פיזיות? הוא מסתמך על מכניקה מתקדמת ליצירת צורה מתמשכת. הציוד מטפל בתהליך צינור שמאל וימין מתכופף בצורה חלקה. ראש הכיפוף מסתובב או עובר באופן פעיל לאורך כרכרה מיוחדת. זה משנה באופן דינמי מישורים כדי להפוך את כיוון הכיפוף. באופן מכריע, הוא אף פעם לא משחרר את חומר העבודה במהלך המעברים המכניים הללו. הקולט שומר על אחיזה נוקשה בחומר הגלם מתחילתו ועד סופו. בקרה רציפה זו מגדירה את היתרון המרכזי של מערכות דו-כיווניות.
עיצוב זה תומך בצורה מושלמת בהימנעות מהפרעות מורכבות. המכונה פשוט מנתבת את החומר הרחק מחסימות באופן דינמי. אתה יכול בקלות לעבד צינורות עם אוגן מראש או בצורת קצה. בכיפוף סטנדרטי, אוגן גדול לרוב מתנדנד ישירות לתוך תבנית הלחץ. יכולת דו-כיוונית מאפשרת למכונה להניף את ראש הכיפוף מתחת או מעל הצינור. זה מקל על בתולי כיפוף צינור הימנעות אוגן . אתה כבר לא צריך לרתך אוגנים לאחר תהליך הכיפוף. זה מבטל לחלוטין פעולת ריתוך משני יקר ועתיר עבודה.
יתר על כן, הוא שולט בנתיבים מפותלים מאוד ללא רבב. המערכת משלבת את צירי X, Y ו-Z הניתנים לתכנות בצורה חלקה. תנועת הראש הדו-כיוונית מתאמת לצד הצירים הליניאריים הללו. אתה יכול לאחד נתיבים מרובי מישורים מפותלים למחזור אוטומטי אחד. המפעילים שלך פשוט מעמיסים את הצינור הישר הגולמי. הם לוחצים על התחל. הם מאחזרים את המוצר המוגמר והמורכב שניות לאחר מכן. רמה זו של אוטומציה מטפלת בסלילי HVAC מתפתלים ומסילות דלק צפופות לרכב עם אפס טיפול ביניים.
הבה נבחן את המערכות הללו באופן אובייקטיבי. אנו מסתכלים על שלוש עדשות הערכה טכניות עיקריות כדי להנחות את תכנון המפעל שלך. ראשית, שקול את זמן המחזור מול זמן הטיפול. מכונות דו-כיווניות מציעות מחזור אוטומטי רציף ובלתי נשבר. מכונות חד-כיווניות כופים על המפעילים שלכם מציאות של התחלה-עצירה-טעינה מחדש. זמן הטיפול עולה לרוב על זמן כיפוף המכונה בפועל בציוד סטנדרטי. בעוד שמכונה רגילה עשויה להתכופף מהר יותר בכל מעלה, הזמן הכולל מקומה לקומה מפגר מאוד מאחורי תהליך דו-כיווני מתמשך.
שנית, לדיוק יש חשיבות רבה בייצור מודרני. המערכת הדו-כיוונית שומרת על הצינור מהודק היטב בתוך הקולט. זה נשאר מאובטח במשך כל תהליך הייצור. זה מבטל שגיאות ערימת סובלנות מסוכנות. זריקה מחדש של חלק תמיד מציגה סטיות קלות. שגיאה של שבריר מעלות בנקודת ההידוק מתורגמת לשינויים מסיביים בממדים בקצה צינור ארוך. שמירה על החומר נעול במקומו מבטיחה חזרה מוחלטת לאורך אלפי מחזורים.
שלישית, בדקו היטב את שטח רצפת המפעל שלכם. מכונה דו-כיוונית נראית מורכבת מבחינה פיזית ולעתים קרובות תופסת טביעת רגל מיידית גדולה יותר. עם זאת, זה מייעל את פריסת הרצפה הכוללת שלך באופן משמעותי. לעתים קרובות הוא מחליף שתי תחנות ידניות נפרדות. אתה כבר לא צריך מכופפים מובהקים של יד ימין ושמאל שיושבים זה לצד זה. אתה גם מבטל את מתלי ההיערכות שנדרשו בעבר עבור חלקי ביניים הממתינים לפעולה השנייה שלהם.
טבלה: השוואת ביצועים בין מערכות כיפוף
מדד הערכה |
CNC חד כיווני סטנדרטי |
מערכת CNC דו-כיוונית |
|---|---|---|
דרישות טיפול |
גבוה (דורש היפוך ידני והידוק מחדש) |
אפס (גיבוש אוטומטי מתמשך) |
סובלנות סיכון מחסנית |
גבוה (חיבה מחדש מציגה סטיות מדידות) |
מינימלי (הצינור נשאר מהודק לאורך כל המחזור) |
תאימות צינור עם אוגן מראש |
גרוע (התנגשויות תכופות של גוף מכונה) |
מעולה (הזזות ראש דינמיות כדי למנוע הפרעות) |
ניצול שטח רצפה |
לעתים קרובות נדרשות שתי מכונות נפרדות ומתלי הבמה |
מאחד את הפעולות לטביעת רגל אחת אופטימלית |
עלינו להכיר במכשולים של אימוץ בשקיפות. שקיפות בונה אמון בעת הערכת ציוד הון מורכב. התכנות המתקדם מציג עקומת למידה בולטת לצוות שלך. מפעילים זקוקים למודעות מרחבית תלת מימדית מתקדמת. עליך להשתמש בתוכנת הדמיית התנגשות מתוחכמת. תכנות נתיבים דו-כיווניים באופן עיוור הוא מסוכן. ראש ההזזה יכול להתנגש בקלות עם מסגרת המכונה אם הוא מתוכנת בצורה שגויה. תוכנת סימולציה מבטיחה נתיבים בטוחים ומאומתים של כלים לפני כניסת חומר פיזי כלשהו למכונה.
כלי עבודה דורשים השקעות מיוחדות ומחושבות. תזדקק למות אופסט ספציפיות כדי לנקות את מנגנוני הראש המסתובב. מדרלים כפולים הם לרוב חובה לתמיכה פנימית. מדרסים סטנדרטיים מתבטאים רק בכיוון אחד. בעת ביצוע כיפוף צינור רב מישורי שהופך כיוון, המדרל חייב להתגמש לשני הכיוונים בצורה חלקה. רדיוסי כיפוף הדוקים במיוחד עשויים לדרוש פתרונות כלים מותאמים אישית לחלוטין. עליך ליצור שיתוף פעולה הדוק עם ספק כלי העבודה שלך בשלב רכש המכונות.
תחזוקה דורשת תשומת לב קפדנית ובלתי מתפשרת. ראש הכיפוף המשתנה מכניס חלקים נעים נוספים לסביבה. עליך לנהל צירי סרוו נוספים ותיבות הילוכים מורכבות. זה דורש לוח זמנים תחזוקה מונע קפדני. זה חורג מהדרישות היומיות של מכופפי ראש קבועים סטנדרטיים. יש להקפיד על שגרות סיכה. כל שיפוע מכני בראש המסתובב פוגע ישירות בסובלנות החלק הסופית שלך.
הפעל תמיד סימולציות קינמטיות תלת-ממדיות שלמות לפני ביצוע תוכנית חלק חדשה פיזית.
קבע לוח זמנים סיכה יומי קפדני עבור עגלת הראש המשתנה ומסלולי הסרוו.
אמן לפחות שני מפעילים ראשיים בתוכנת CAD/CAM המתקדמת כדי למנוע צווארי בקבוק בידע.
בדוק מדי שבוע את המדרסים הדו-כיוונים לאיתור שחיקה מופרזת של החוליות המפרקיות.
האם אתה באמת צריך את הטכנולוגיה המתקדמת הזו? השתמש בגישה של יישום ראשון כדי להחליט. הערך בקפידה את זרימות העבודה של המתקן הנוכחי שלך. כיפוף דו-כיווני הגיוני בתנאים ספציפיים שניתן לזהות. זה לא רק שדרוג יוקרתי. זהו פתרון ממוקד לצווארי בקבוק חמורים בייצור. עליך לנתח את שרטוטי החלק האמיתי שלך, לא רק מפרטי המכונה.
שקול את קריטריוני ההצלחה העיקריים הללו להצדקה. ציוד דו-כיווני מתאים בצורה מושלמת אם אתה מתמודד עם:
נפחים גבוהים של חלקים א-סימטריים, מרובי מישורים הדורשים גיבוש מתמשך.
התנגשויות מכונה תכופות הנגרמות על ידי גיאומטריית חלק מורכבת או חומרה מותקנת מראש.
שיעורי גרוטאות מופרזים קשורים ישירות לטיפול ידני בחלקים ושגיאות הידוק מחדש.
יש לאזן את ההוצאה הראשונית בקפידה. שקלו אותו כנגד חיסכון ארוך טווח בעבודה והפחתת חומרי גרוטאות. חשבו לעומק על הרחבת היכולות שלכם. האם אתה יכול לקחת על עצמך עבודות ייצור חוזים מורכבות יותר? שדרוג הציוד שלך פותח זרמי הכנסה חדשים שנחסמו בעבר על ידי מגבלות טכניות. הגשת הצעות על קווי קירור תעופה וחלל מורכבים או EV הופכת למציאותית ביותר.
בצע את השלבים הבאים של רשימה קצרה ספציפית לפני שאתה מתחייב לרכש:
ערוך מחקר זמן מפורט של תהליך ההיפוך והכיפוף הידני הנוכחי שלך.
בקש הדמיית התנגשות מלאה מיצרן המכונה באמצעות ציור החלק הקשה ביותר שלך.
השווה את זמן המחזור האוטומטי החזוי אך ורק מול קו הבסיס הקבוע שלך.
הערך את מלאי הכלים הנוכחי שלך כדי להעריך תאימות עם הגדרות דו-כיווניות.
מערכת CNC דו כיוונית אינה הכרח אוניברסלי עבור כל חנות ייצור. במקום זאת, הוא משמש כנכס אסטרטגי רב עוצמה. זה מתגבר באופן דרמטי על אילוצים ספציפיים של נתיבי צינור מורכבים בעלי הפרעות גבוהות. זה מבטל לחלוטין צווארי בקבוק בטיפול ידני. אתה מתקן את הייצור, מבטל משתנים המושרים על ידי המפעיל ומבטיח יכולת חזרה מושלמת.
אמצו את הטכנולוגיה הזו כדי לחדש את רצפת הייצור שלכם. הפסק לבזבז שעות עבודה יקרות על מיקום ידני ופעולות ריתוך משניות. אנו ממליצים לך לבקש עוד היום ניתוח זמן מחזור מותאם אישית. שלח את רישומי הצינור המאתגרים ביותר, המועדים להפרעות, להדמיית מכונה מקיפה. אמת את שיפורי הייצור הצפויים שלך וצעד לעתיד ייצור יעיל יותר.
ת: כן. היכולת לשנות את כיוון הכיפוף באופן דינמי מאפשרת הימנעות מאוגן מדויקת. המכונה מנתבת את הצינור הרחק מהמרכב. זה מונע התנגשויות הרסניות בין החומרה המותקנת מראש לגוף המכונה במהלך ניתוב מורכב.
ת: כאשר הוא מתוכנת נכון, זה מקטין באופן פעיל את הלחץ החומרי. זה מבטל את הטיפול הידני הלא עקבי והידוק מחדש של החומר. זה מספק תהליך יצירה רציף ומבוקר מאוד. אתה נמנע מהתקשות עבודה בלתי צפויה הנגרמת על ידי הפרעות במחזורי כיפוף.
ת: כיפוף דחיפה או משיכה סיבובית פועל אך ורק בכיוון קבוע אחד. כיפוף ימינה ושמאלה מרמז שראש המכונה יכול להתבטא. הוא מכופף את הצינור גם בכיוון השעון וגם נגד כיוון השעון באותו מחזור בדיוק. יכולת זו חיונית להשלמת גיאומטריות מרובות מישורים מבלי להסיר את חומר העבודה.


