


Pregleda: 0 Autor: Urednik stranice Vrijeme objave: 2026-10-03 Porijeklo: stranica


Moderna proizvodnja zahtijeva zamršeno usmjeravanje komponenti kroz nevjerojatno uske fizičke prostore. Svakodnevno vidite ovo stalno trvenje u automobilskoj, zrakoplovnoj i HVAC industriji. Inženjeri dizajniraju složene cjevaste puteve kako bi optimizirali performanse unutar sve manje površine. Ovi mali razmaci ne ostavljaju apsolutno nikakvog mjesta za pogreške. Tradicionalno savijanje u jednom smjeru ima velike probleme u ovim okruženjima. Složene geometrije često tjeraju operatere strojeva na obvezne sekundarne operacije. Moraju ručno okrenuti nezgodne dijelove usred ciklusa. Ponekad inženjerski timovi u potpunosti kompromitiraju optimalni dizajn samo da bi se prilagodili ograničenim tvorničkim strojevima. To uzrokuje nepotrebno trenje na proizvodnom podu.
Prijelaz na a Dvosmjerni CNC stroj za savijanje cijevi temeljito mijenja ovu stvarnost. Potpuno eliminira posredničko rukovanje materijalom. Standardizirate svoj proizvodni proces bez napora u složenim serijama. Nadalje, drastično smanjuje vrijeme ciklusa za vrlo zamršene cjevaste komponente. Vaš tvornički tim može se usredotočiti na učinak, a ne na postavljanje krutih materijala na svoje mjesto. Dopustite nam da istražimo kako točno dvosmjerna tehnologija pojednostavljuje vaše najsloženije izazove usmjeravanja cijevi.
Dvosmjerni strojevi neprimjetno prelaze između lijevo i desno savijanje cijevi , što omogućuje kontinuirano oblikovanje složenih geometrija bez ručnog premještanja.
Automatizirana podešavanja zazora čine ga optimalnim izborom za izbjegavanje prirubnice, savijanje cijevi i dijelova s unaprijed sastavljenim spojnicama.
Dok su kapitalni troškovi viši od standardnih savijača, ROI se ostvaruje kroz smanjene stope otpada, manje postavljanja alata i eliminaciju sekundarnih operacija.
Procjena dvosmjernog rješenja zahtijeva pristup 'prvo aplikacija'—vaganje složenosti vašeg zahtjevi za savijanje cijevi u više ravnina u odnosu na obujam proizvodnje.
Proizvođači se stalno suočavaju sa skrivenim troškovima prilikom usmjeravanja složenih staza cijevi. Razmotrite zrakoplovne hidraulične vodove ili automobilske konstrukcijske okvire. Ove komponente često zahtijevaju vrlo zamršene, zmijolike oblike. Standardne desne ili lijeve CNC savijačice ovdje imaju značajne probleme. Vrlo brzo nailaze na fizička mehanička ograničenja. Sam okvir stroja postaje ogromna prepreka. Asimetrični dijelovi predstavljaju ozbiljne rizike od smetnji tijekom procesa oblikovanja. Unaprijed instalirane prirubnice često se sudaraju izravno s tijelom stroja tijekom sekundarnih savijanja. Ne možete natjerati jednosmjerni stroj da izbjegne vlastitu šasiju.
Ovo ograničenje uvodi zastrašujući 'porez na višestruko postavljanje'. Operateri moraju zaustaviti stroj usred ciklusa. Uklanjaju djelomično formiranu cijev. Ručno ga okreću. Zatim ga pažljivo ponovno učitavaju kako bi dovršili zavoje u suprotnom smjeru. Ova ručna intervencija dovodi do velikih pogrešaka pri sastavljanju. Ponovno savršeno ručno poravnavanje savijene cijevi gotovo je nemoguće. Troškovi rada rastu kako se vrijeme ciklusa udvostručuje ili utrostručuje. Neizbježno proizvodite mnogo više otpadnog materijala zbog ljudske pogreške tijekom faze ponovnog punjenja. Svaka dodirna točka dodaje mjerljiv rizik proizvodnoj seriji.
Nepravilno ručno ponovno pozicioniranje također uzrokuje nekonzistentna naprezanja materijala. Ponovno stezanje cijevi mijenja njen strukturni integritet. Savijanje metala uzrokuje otvrdnjavanje i pomake unutarnjeg naprezanja. Kada ottegnete i ponovno stegnete dio, mijenjate osnovnu napetost. Ovo ugrožava geometriju konačnog dijela kroz nepredvidiv opružni povrat. Kontrola kvalitete postaje noćna mora. Provodite sate prilagođavajući programe savijanja samo da biste potjerali nedosljednosti pri ručnom učitavanju.
Oslanjanje na vizualne oznake poravnanja umjesto mehaničkih tvrdih graničnika.
Primjena nedosljednog pritiska stezne čahure tijekom druge faze opterećenja.
Zanemarivanje promjena temperature okoline između prve i druge operacije savijanja.
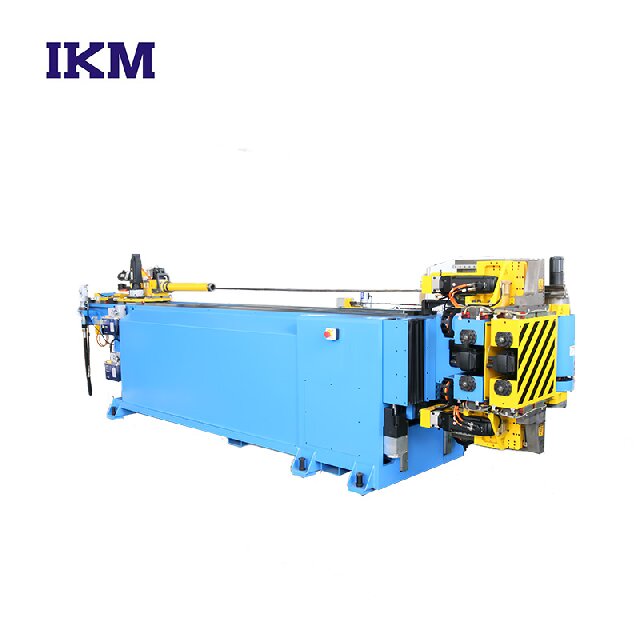
Kako točno ova tehnologija prevladava fizičke smetnje? Oslanja se na naprednu mehaniku za kontinuirano oblikovanje. Oprema rukuje u procesu lijevo i desno savijanje cijevi besprijekorno. Glava savijanja aktivno se okreće ili pomiče duž specijalizirane kočije. Dinamički mijenja ravnine kako bi promijenio smjer savijanja. Ono što je ključno, nikada ne otpušta radni komad tijekom tih mehaničkih prijelaza. Stezna čahura čvrsto drži sirovi materijal od početka do kraja. Ova kontinuirana kontrola definira glavnu prednost dvosmjernih sustava.
Ovaj dizajn savršeno podržava složeno izbjegavanje smetnji. Stroj jednostavno dinamički usmjerava materijal dalje od prepreka. Možete jednostavno obraditi prethodno obrubljene ili krajnje oblikovane cijevi. Kod standardnog savijanja, velika prirubnica često se okreće izravno u tlačnu matricu. Dvosmjerna mogućnost omogućuje stroju da zakrene glavu za savijanje ispod ili iznad cijevi. To olakšava netaknutu izbjegavanje prirubnice savijanje cijevi . Više ne morate zavarivati prirubnice nakon procesa savijanja. Time se u potpunosti eliminira skupa, radno intenzivna sekundarna operacija zavarivanja.
Nadalje, besprijekorno svladava vrlo zamršene staze. Sustav neprimjetno integrira programabilne X, Y i Z osi. Dvosmjerno kretanje glave koordinira duž ovih linearnih osi. Možete konsolidirati zamršene staze u više ravnina u jedan automatizirani ciklus. Vaši operateri samo pune sirovu ravnu cijev. Pritiskaju start. Oni dohvate gotov, složen proizvod nekoliko sekundi kasnije. Ova razina automatizacije upravlja zmijolikim HVAC zavojnicama i gustim tračnicama za automobilsko gorivo bez ikakvog međurukovanja.
Ocijenimo ove sustave objektivno. Gledamo tri primarne leće za tehničku procjenu kako bismo vodili vaše planiranje tvornice. Prvo, razmotrite vrijeme ciklusa u odnosu na vrijeme rukovanja. Dvosmjerni strojevi nude kontinuirani, neprekinuti automatizirani ciklus. Jednosmjerni strojevi vašim operaterima nameću realnost start-stop-reload. Vrijeme rukovanja često premašuje stvarno vrijeme savijanja stroja na standardnoj opremi. Dok bi se standardni stroj mogao savijati brže po stupnju, ukupno vrijeme od poda do poda ozbiljno zaostaje za kontinuiranim dvosmjernim procesom.
Drugo, preciznost je jako bitna u modernoj proizvodnji. Dvosmjerni sustav drži cijev sigurno stegnutom unutar stezne čahure. Ostaje osiguran tijekom cijelog procesa proizvodnje. Ovo eliminira opasne pogreške slaganja tolerancija. Ponovno stezanje dijela uvijek dovodi do manjih odstupanja. Djelić pogreške stupnja na točki stezanja dovodi do ogromnih dimenzijskih pomaka na kraju dugačke cijevi. Održavanje materijala zaključanog na mjestu jamči apsolutnu ponovljivost kroz tisuće ciklusa.
Treće, pažljivo ispitajte svoju tvornicu. Dvosmjerni stroj izgleda fizički složeno i često zauzima veći neposredni otisak. Međutim, značajno optimizira vaš ukupni raspored poda. Često zamjenjuje dvije odvojene ručne stanice. Više vam ne trebaju različiti desni i lijevi savijači koji sjede jedan pored drugog. Također eliminirate stalak za postavljanje koji je prethodno bio potreban za međudijelove koji čekaju na drugu operaciju.
Tablica: Usporedba performansi između sustava savijanja
Metrika evaluacije |
Standardni jednosmjerni CNC |
Dvosmjerni CNC sustav |
|---|---|---|
Zahtjevi za rukovanje |
Visoko (zahtijeva ručno okretanje i ponovno stezanje) |
Nula (kontinuirano automatizirano oblikovanje) |
Tolerancija Stack-up Rizik |
Visoko (ponovno stezanje uvodi mjerljiva odstupanja) |
Minimalno (cijev ostaje stegnuta tijekom cijelog ciklusa) |
Kompatibilnost cijevi s prethodno prirubnicom |
Loše (česti sudari tijela stroja) |
Izvrsno (Dinamički pomaci glave kako bi se izbjegle smetnje) |
Iskorištenost prostora |
Često su potrebna dva odvojena stroja i stalci za postavljanje |
Konsolidira operacije u jedan optimizirani otisak |
Moramo transparentno priznati prepreke posvajanja. Transparentnost gradi povjerenje pri ocjenjivanju složene kapitalne opreme. Napredno programiranje uvodi primjetnu krivulju učenja za vaše osoblje. Operaterima je potrebna napredna 3D prostorna svijest. Morate koristiti sofisticirani softver za simulaciju sudara. Programiranje dvosmjernih putanja naslijepo je opasno. Glava za pomicanje može se lako sudariti s okvirom stroja ako je pogrešno programirana. Softver za simulaciju osigurava sigurne, provjerene putanje alata prije nego bilo kakav fizički materijal uđe u stroj.
Alati zahtijevaju specijalizirana, proračunata ulaganja. Trebat će vam posebne ofsetne matrice za čišćenje mehanizama rotirajuće glave. Dvosmjerni trnovi često su obavezni za unutarnju potporu. Standardni trnovi artikuliraju samo u jednom smjeru. Prilikom izvođenja savijanje cijevi u više ravnina koje mijenja smjer, trn se mora glatko saviti u oba smjera. Izuzetno mali radijusi savijanja mogu zahtijevati potpuno prilagođena rješenja alata. Trebali biste blisko surađivati sa svojim dobavljačem alata tijekom faze nabave stroja.
Održavanje zahtijeva strogu, beskompromisnu pozornost. Pomična savijena glava uvodi dodatne pokretne dijelove u okolinu. Morate upravljati dodatnim servo osovinama i složenim mjenjačima. To zahtijeva rigorozan raspored preventivnog održavanja. Nadmašuje dnevne potrebe standardnih savijača s fiksnom glavom. Rutine podmazivanja moraju se strogo pridržavati. Svaki mehanički pad u rotirajućoj glavi izravno degradira vaše tolerancije konačnog dijela.
Uvijek pokrenite kompletne 3D kinematičke simulacije prije fizičkog izvođenja novog dijela programa.
Uspostavite strogi dnevni raspored podmazivanja za kolica pomične glave i servo gusjenice.
Obučite najmanje dva primarna operatera na naprednom CAD/CAM softveru kako biste spriječili uska grla znanja.
Pregledajte dvosmjerne igle jednom tjedno radi prekomjernog trošenja zglobnih karika.
Trebate li doista ovu naprednu tehnologiju? Za odlučivanje upotrijebite pristup primarno primjeni. Pažljivo procijenite svoje trenutne tijekove rada u objektu. Dvosmjerno savijanje ima smisla pod određenim, prepoznatljivim uvjetima. To nije samo luksuzna nadogradnja. To je ciljano rješenje za ozbiljna uska grla u proizvodnji. Morate analizirati svoje stvarne crteže dijelova, a ne samo specifikacije stroja.
Razmotrite ove primarne kriterije uspjeha za opravdanje. Dvosmjerna oprema savršeno pristaje ako se suočavate s:
Veliki volumeni asimetričnih dijelova u više ravnina koji zahtijevaju kontinuirano oblikovanje.
Česti sudari strojeva uzrokovani složenom geometrijom dijelova ili unaprijed instaliranim hardverom.
Prekomjerne stope otpada izravno su povezane s pogreškama ručnog rukovanja dijelovima i ponovnog stezanja.
Morate pažljivo uravnotežiti početne kapitalne izdatke. Usporedite to s dugoročnim uštedama rada i smanjenim otpadnim materijalom. Dobro razmislite o proširenju svojih sposobnosti. Možete li preuzeti složenije poslove ugovorne proizvodnje? Nadogradnja vaše opreme otvara nove izvore prihoda koji su prethodno bili blokirani tehničkim ograničenjima. Nadmetanje za složene linije za hlađenje zrakoplova ili električnih vozila postaje vrlo realno.
Slijedite sljedeće korake za uži izbor prije nego što se posvetite nabavi:
Provedite detaljnu vremensku studiju vašeg trenutnog ručnog procesa okretanja i savijanja.
Zatražite potpunu simulaciju sudara od proizvođača stroja koristeći crtež vašeg najtežeg dijela.
Usporedite projicirano vrijeme automatskog ciklusa strogo s vašom utvrđenom osnovnom linijom.
Procijenite svoj trenutni inventar alata kako biste procijenili kompatibilnost s dvosmjernim postavkama.
Dvosmjerni CNC sustav nije univerzalna potreba za svaku tvornicu. Umjesto toga, služi kao moćna strateška prednost. Dramatično nadilazi specifična ograničenja složenih staza cijevi s visokim smetnjama. U potpunosti eliminira uska grla ručnog rukovanja. Standardizirate proizvodnju, eliminirate varijable koje uzrokuje operater i osiguravate savršenu ponovljivost.
Prihvatite ovu tehnologiju kako biste modernizirali svoj proizvodni pogon. Prestanite gubiti dragocjene radne sate na ručno premještanje i sekundarne operacije zavarivanja. Potičemo vas da danas zatražite prilagođenu analizu vremena ciklusa. Pošaljite svoje najzahtjevnije nacrte cijevi podložne smetnjama za sveobuhvatnu simulaciju stroja. Potvrdite svoja očekivana poboljšanja proizvodnje i zakoračite u budućnost učinkovitije proizvodnje.
O: Da. Mogućnost dinamičkog pomicanja smjera savijanja omogućuje precizno izbjegavanje prirubnice. Stroj usmjerava cijev dalje od šasije. To sprječava razorne sudare između predinstaliranog hardvera i tijela stroja tijekom složenog usmjeravanja.
O: Kada se pravilno programira, aktivno smanjuje opterećenje materijala. Eliminira nedosljedno ručno rukovanje i ponovno stezanje materijala. To osigurava kontinuirani, visoko kontrolirani proces oblikovanja. Izbjegavate nepredvidivo otvrdnjavanje uzrokovano isprekidanim ciklusima savijanja.
O: Standardno potisno ili rotacijsko savijanje radi isključivo u jednom fiksnom smjeru. Lijevo i desno savijanje podrazumijeva da glava stroja može artikulirati. Savija cijev u smjeru kazaljke na satu iu suprotnom smjeru unutar potpuno istog ciklusa. Ova sposobnost je bitna za dovršavanje geometrije u više ravnina bez uklanjanja obratka.


