


Views: 0 Author: Site Editor ເວລາເຜີຍແຜ່: 2026-10-03 ຕົ້ນກໍາເນີດ: ເວັບໄຊ


ການຜະລິດທີ່ທັນສະ ໄໝ ຕ້ອງການສ່ວນປະກອບທີ່ສັບສົນໂດຍຜ່ານສະຖານທີ່ທາງດ້ານຮ່າງກາຍທີ່ເຄັ່ງຄັດຢ່າງບໍ່ ໜ້າ ເຊື່ອ. ທ່ານເຫັນຄວາມຂັດແຍ້ງຄົງທີ່ນີ້ຢູ່ໃນອຸດສາຫະກໍາຍານຍົນ, ຍານອາວະກາດ, ແລະ HVAC ປະຈໍາວັນ. ວິສະວະກອນອອກແບບເສັ້ນທາງທໍ່ທີ່ຊັບຊ້ອນເພື່ອເພີ່ມປະສິດທິພາບການເຮັດວຽກພາຍໃນຮ່ອງຮອຍທີ່ຫົດຕົວ. ການເກັບກູ້ທີ່ເຄັ່ງຄັດເຫຼົ່ານີ້ເຮັດໃຫ້ບໍ່ມີບ່ອນຫວ່າງຢ່າງແທ້ຈິງສໍາລັບຄວາມຜິດພາດ. ການບິດເບືອນທິດທາງດຽວແບບດັ້ງເດີມມີຄວາມຫຍຸ້ງຍາກຫຼາຍໃນສະພາບແວດລ້ອມເຫຼົ່ານີ້. ເລຂາຄະນິດທີ່ສັບສົນມັກຈະບັງຄັບໃຫ້ຜູ້ປະຕິບັດການເຄື່ອງຈັກເຂົ້າໄປໃນການດໍາເນີນງານຂັ້ນສອງທີ່ບັງຄັບ. ເຂົາເຈົ້າຕ້ອງພິກພາກສ່ວນທີ່ງຸ່ມງ່າມດ້ວຍຕົນເອງໃນກາງຮອບວຽນ. ບາງຄັ້ງ, ທີມງານວິສະວະກໍາປະນີປະນອມການອອກແບບທີ່ດີທີ່ສຸດທັງຫມົດພຽງແຕ່ເພື່ອຮອງຮັບເຄື່ອງຈັກໂຮງງານຈໍາກັດ. ນີ້ເຮັດໃຫ້ເກີດ friction ທີ່ບໍ່ຈໍາເປັນໃນຊັ້ນການຜະລິດ.
ການຫັນເປັນ Bi-directional CNC Pipe Bending Machine ໂດຍພື້ນຖານການປ່ຽນແປງຄວາມເປັນຈິງນີ້. ມັນກໍາຈັດການຈັດການວັດສະດຸຕົວກາງຢ່າງສົມບູນ. ທ່ານປັບມາດຕະຖານຂະບວນການຜະລິດຂອງທ່ານຢ່າງບໍ່ຫຍຸ້ງຍາກໃນທົ່ວຊຸດທີ່ຊັບຊ້ອນ. ຍິ່ງໄປກວ່ານັ້ນ, ມັນຫຼຸດລົງຢ່າງຫຼວງຫຼາຍເວລາຮອບວຽນສໍາລັບອົງປະກອບທໍ່ທີ່ສັບສົນຫຼາຍ. ທີມງານໂຮງງານຂອງທ່ານສາມາດສຸມໃສ່ຜົນຜະລິດຫຼາຍກ່ວາ wrestling rigid ວັດສະດຸເຂົ້າໄປໃນສະຖານທີ່. ໃຫ້ພວກເຮົາຄົ້ນຫາຢ່າງແນ່ນອນວ່າເທກໂນໂລຍີສອງທິດທາງເຮັດໃຫ້ຄວາມທ້າທາຍໃນການກໍານົດເສັ້ນທາງທໍ່ທີ່ສັບສົນທີ່ສຸດຂອງທ່ານງ່າຍຂຶ້ນ.
ເຄື່ອງຈັກ bi-directional ຫັນປ່ຽນ seamlessly ລະຫວ່າງ ທໍ່ຊ້າຍແລະຂວາງໍ , ອະນຸຍາດໃຫ້ປະກອບຢ່າງຕໍ່ເນື່ອງຂອງເລຂາຄະນິດສະລັບສັບຊ້ອນໂດຍບໍ່ມີການ repositioning ຄູ່ມື.
ການປັບການເກັບກູ້ອັດຕະໂນມັດເຮັດໃຫ້ມັນເປັນທາງເລືອກທີ່ດີທີ່ສຸດສໍາລັບ flange ທໍ່ຫຼີກລ່ຽງການງໍ ແລະພາກສ່ວນທີ່ມີອຸປະກອນທາງສ່ວນຫນ້າຂອງປະກອບ.
ໃນຂະນະທີ່ຄ່າໃຊ້ຈ່າຍຂອງທຶນແມ່ນສູງກວ່າ benders ມາດຕະຖານ, ROI ໄດ້ຖືກຮັບຮູ້ໂດຍຜ່ານອັດຕາການຂູດຂີ້ເຫຍື້ອ, ການຕິດຕັ້ງເຄື່ອງມືຫນ້ອຍ, ແລະການກໍາຈັດການປະຕິບັດຂັ້ນສອງ.
ການປະເມີນການແກ້ໄຂແບບ bidirectional ຮຽກຮ້ອງໃຫ້ມີວິທີການ 'application-first'—ຊັ່ງນໍ້າໜັກຄວາມຊັບຊ້ອນຂອງເຈົ້າ. ທໍ່ຫຼາຍຍົນ ຄວາມຕ້ອງການໂຄ້ງຕໍ່ປະລິມານການຜະລິດ.
ຜູ້ຜະລິດປະເຊີນກັບຄ່າໃຊ້ຈ່າຍທີ່ເຊື່ອງໄວ້ຢ່າງຕໍ່ເນື່ອງໃນເວລາທີ່ກໍານົດເສັ້ນທາງທໍ່ທີ່ສັບສົນ. ພິຈາລະນາສາຍໄຮໂດລິກອາວະກາດຫຼືກອບໂຄງສ້າງລົດຍົນ. ອົງປະກອບເຫຼົ່ານີ້ມັກຈະຕ້ອງການຮູບຮ່າງຂອງ serpentine ທີ່ສັບສົນຫຼາຍ. ເຄື່ອງບິດ CNC ມືຂວາຫຼືຊ້າຍມາດຕະຖານດີ້ນລົນຢ່າງຫຼວງຫຼາຍຢູ່ທີ່ນີ້. ພວກເຂົາເຈົ້າຕີຂໍ້ຈໍາກັດດ້ານກົນຈັກທາງດ້ານຮ່າງກາຍຢ່າງໄວວາ. ກອບເຄື່ອງຈັກຕົວມັນເອງກາຍເປັນອຸປະສັກອັນໃຫຍ່ຫຼວງ. ພາກສ່ວນທີ່ບໍ່ສົມມາຕຖານມີຄວາມສ່ຽງຕໍ່ການແຊກແຊງຢ່າງຮ້າຍແຮງໃນລະຫວ່າງຂະບວນການສ້າງ. flanges ທີ່ຕິດຕັ້ງໄວ້ລ່ວງໜ້າມັກຈະຕຳກັນໂດຍກົງກັບຕົວເຄື່ອງໃນລະຫວ່າງການໂຄ້ງຂັ້ນສອງ. ທ່ານບໍ່ສາມາດບັງຄັບເຄື່ອງຈັກໃນທິດທາງດຽວເພື່ອຫຼີກເວັ້ນການ chassis ຂອງຕົນເອງ.
ຂໍ້ຈໍາກັດນີ້ແນະນໍາ 'ພາສີການຕິດຕັ້ງຫຼາຍອັນທີ່ໜ້າຢ້ານ.' ຜູ້ປະຕິບັດງານຕ້ອງຢຸດເຄື່ອງໃນກາງຮອບວຽນ. ພວກເຂົາເອົາທໍ່ທີ່ຖືກສ້າງຕັ້ງຂຶ້ນບາງສ່ວນ. ພວກເຂົາເຈົ້າຄູ່ມື flip ມັນປະມານ. ຈາກນັ້ນ, ເຂົາເຈົ້າໂຫຼດມັນຄືນໃໝ່ຢ່າງລະມັດລະວັງເພື່ອໃຫ້ໂຄ້ງໃນທິດທາງກົງກັນຂ້າມ. ການແຊກແຊງຄູ່ມືນີ້ແນະນໍາຄວາມຜິດພາດການປະສົມອັນໃຫຍ່ຫຼວງ. ການຈັດວາງທໍ່ໂຄ້ງຄືນໃໝ່ດ້ວຍມືແມ່ນເກືອບເປັນໄປບໍ່ໄດ້. ຄ່າແຮງງານເພີ່ມຂຶ້ນເປັນຮອບວຽນສອງເທົ່າ ຫຼືສາມເທົ່າ. ທ່ານ inevitably ຜະລິດອຸປະກອນການຂູດຂີ້ເຫຍື້ອຫຼາຍອັນເນື່ອງມາຈາກຄວາມຜິດພາດຂອງມະນຸດໃນໄລຍະການໂຫຼດໃຫມ່. ທຸກໆຈຸດສໍາຜັດເພີ່ມຄວາມສ່ຽງທີ່ສາມາດວັດແທກໄດ້ໃຫ້ກັບຊຸດການຜະລິດ.
ການຈັດຕໍາແໜ່ງຄູ່ມືທີ່ບໍ່ຖືກຕ້ອງຍັງເຮັດໃຫ້ເກີດຄວາມກົດດັນຂອງວັດສະດຸທີ່ບໍ່ສອດຄ່ອງ. ການຍຶດທໍ່ຄືນໃໝ່ປ່ຽນຄວາມສົມບູນຂອງໂຄງສ້າງ. ໂລຫະແຜ່ນເຫຼັກເຮັດໃຫ້ການເຮັດວຽກແຂງແລະການປ່ຽນແປງຄວາມກົດດັນພາຍໃນ. ເມື່ອທ່ານ unclamp ແລະ re-clamp ສ່ວນຫນຶ່ງ, ທ່ານຈະປ່ຽນແປງຄວາມກົດດັນພື້ນຖານ. ນີ້ compromises ເລຂາຄະນິດພາກສ່ວນສຸດທ້າຍໂດຍຜ່ານການ springback ບໍ່ໄດ້ຄາດເດົາ. ການຄວບຄຸມຄຸນນະພາບກາຍເປັນຝັນຮ້າຍ. ທ່ານໃຊ້ເວລາຫຼາຍຊົ່ວໂມງເພື່ອປັບໂປຣແກມງໍເພື່ອຕິດຕາມຄວາມບໍ່ສອດຄ່ອງຂອງການໂຫຼດດ້ວຍມື.
ອີງໃສ່ເຄື່ອງຫມາຍການສອດຄ່ອງຂອງສາຍຕາແທນທີ່ຈະເປັນການຢຸດແຂງຂອງກົນຈັກ.
ນຳໃຊ້ແຮງດັນການຍຶດ collet ທີ່ບໍ່ສອດຄ່ອງໃນໄລຍະການໂຫຼດທີສອງ.
ການບໍ່ສົນໃຈການປ່ຽນແປງຂອງອຸນຫະພູມແວດລ້ອມອ້ອມຂ້າງລະຫວ່າງການປະຕິບັດການບິດຄັ້ງທໍາອິດແລະທີສອງ.
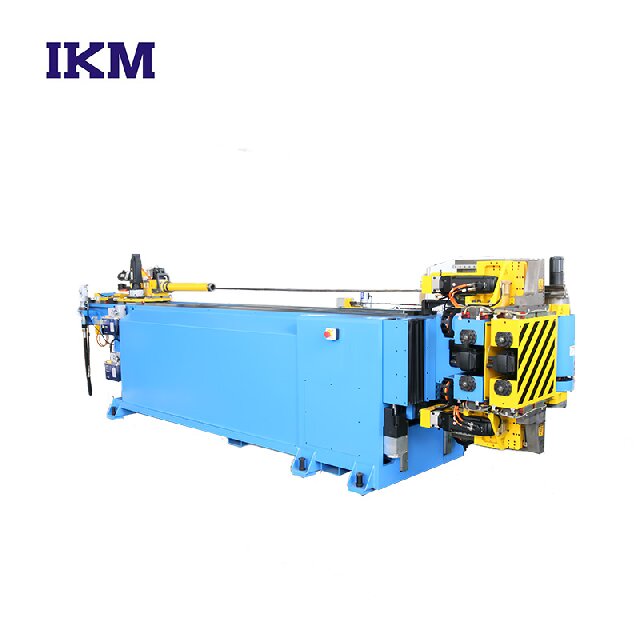
ເທກໂນໂລຍີນີ້ເອົາຊະນະການແຊກແຊງທາງດ້ານຮ່າງກາຍຢ່າງແທ້ຈິງໄດ້ແນວໃດ? ມັນອີງໃສ່ກົນໄກທີ່ກ້າວຫນ້າສໍາລັບການປະກອບຢ່າງຕໍ່ເນື່ອງ. ອຸປະກອນຈັດການໃນຂະບວນການ ທໍ່ຊ້າຍແລະຂວາງໍ seamlessly. ຫົວງໍ rotates ຢ່າງຫ້າວຫັນຫຼືເຄື່ອນຍ້າຍໄປຕາມຂະບວນລົດພິເສດ. ມັນປ່ຽນຍົນແບບເຄື່ອນໄຫວເພື່ອປີ້ນກັບທິດທາງໂຄ້ງ. ທີ່ສໍາຄັນ, ມັນບໍ່ເຄີຍປ່ອຍ workpiece ໃນໄລຍະການຫັນປ່ຽນກົນຈັກເຫຼົ່ານີ້. Collet ຮັກສາການຍຶດແຫນ້ນຂອງວັດຖຸດິບຕັ້ງແຕ່ເລີ່ມຕົ້ນຈົນເຖິງສໍາເລັດຮູບ. ການຄວບຄຸມຢ່າງຕໍ່ເນື່ອງນີ້ກໍານົດປະໂຫຍດຫຼັກຂອງລະບົບ bidirectional.
ການອອກແບບນີ້ສະຫນັບສະຫນູນຢ່າງສົມບູນການຫຼີກລ້ຽງການແຊກແຊງທີ່ສັບສົນ. ເຄື່ອງຈັກພຽງແຕ່ສົ່ງອຸປະກອນອອກຈາກສິ່ງກີດຂວາງແບບເຄື່ອນໄຫວ. ທ່ານສາມາດປຸງແຕ່ງທໍ່ pre-flanged ຫຼື end-formed ໄດ້ຢ່າງງ່າຍດາຍ. ໃນການບິດມາດຕະຖານ, flange ຂະຫນາດໃຫຍ່ມັກຈະ swings ໂດຍກົງເຂົ້າໄປໃນຄວາມກົດດັນຕາຍ. ຄວາມສາມາດ bidirectional ອະນຸຍາດໃຫ້ເຄື່ອງ swing ຫົວໂຄ້ງພາຍໃຕ້ຫຼືໃນໄລຍະທໍ່. ນີ້ອໍານວຍຄວາມສະດວກໃຫ້ pristine flange ຫລີກລ່ຽງທໍ່ໂຄ້ງ . ຫຼັງຈາກຂະບວນການໂຄ້ງ, ທ່ານບໍ່ຈໍາເປັນຕ້ອງເຊື່ອມຕໍ່ flanges ໄດ້. ນີ້ກໍາຈັດການດໍາເນີນງານການເຊື່ອມໂລຫະຂັ້ນສອງທີ່ມີຄ່າໃຊ້ຈ່າຍ, ຄ່າໃຊ້ຈ່າຍທັງຫມົດ.
ຍິ່ງໄປກວ່ານັ້ນ, ມັນເປັນເຈົ້າຂອງເສັ້ນທາງ convoluted ສູງ flawlessly. ລະບົບຈະລວມເອົາແກນ X, Y, ແລະ Z ທີ່ສາມາດຂຽນໂປຣແກຣມໄດ້ຢ່າງລຽບງ່າຍ. ການເຄື່ອນໄຫວຫົວສອງທິດທາງປະສານງານຄຽງຄູ່ກັບແກນເສັ້ນເຫຼົ່ານີ້. ທ່ານສາມາດລວມເສັ້ນທາງຫຼາຍຍົນ convoluted ເຂົ້າໄປໃນວົງຈອນອັດຕະໂນມັດດຽວ. ຜູ້ປະກອບການຂອງທ່ານພຽງແຕ່ໂຫຼດທໍ່ຊື່ດິບ. ພວກເຂົາກົດເລີ່ມຕົ້ນ. ພວກເຂົາເຈົ້າດຶງເອົາຜະລິດຕະພັນສໍາເລັດຮູບ, ສະລັບສັບຊ້ອນຕໍ່ມາວິນາທີ. ລະດັບອັດຕະໂນມັດນີ້ຈັດການທໍ່ HVAC serpentine ແລະທໍ່ນໍ້າມັນລົດຍົນທີ່ຫນາແຫນ້ນດ້ວຍການຈັດການລະດັບກາງ.
ໃຫ້ພວກເຮົາປະເມີນລະບົບເຫຼົ່ານີ້ຢ່າງຕັ້ງໃຈ. ພວກເຮົາເບິ່ງສາມທັດສະນະການປະເມີນຜົນດ້ານວິຊາການຕົ້ນຕໍເພື່ອນໍາພາການວາງແຜນໂຮງງານຂອງທ່ານ. ທໍາອິດ, ພິຈາລະນາເວລາວົງຈອນທຽບກັບເວລາຈັດການ. ເຄື່ອງຈັກ bidirectional ສະເຫນີວົງຈອນອັດຕະໂນມັດຢ່າງຕໍ່ເນື່ອງ, unbroken. ເຄື່ອງຈັກແບບ Unidirectional ບັງຄັບໃຫ້ຄວາມເປັນຈິງເລີ່ມຕົ້ນ-ຢຸດ-ໂຫຼດຄືນໃໝ່ຕໍ່ກັບຜູ້ປະຕິບັດການຂອງທ່ານ. ເວລາການຈັດການມັກຈະເກີນເວລາບິດຂອງເຄື່ອງຈັກຕົວຈິງໃນອຸປະກອນມາດຕະຖານ. ໃນຂະນະທີ່ເຄື່ອງມາດຕະຖານອາດຈະງໍໄດ້ໄວຂຶ້ນຕໍ່ອົງສາ, ເວລາທັງໝົດຈາກພື້ນຫາຊັ້ນກໍ່ຊ້າກວ່າຂະບວນການສອງທິດທາງຢ່າງຕໍ່ເນື່ອງ.
ອັນທີສອງ, ຄວາມແມ່ນຍໍາແມ່ນສໍາຄັນຫຼາຍໃນການຜະລິດທີ່ທັນສະໄຫມ. ລະບົບ bidirectional ຮັກສາທໍ່ clamped ຢ່າງປອດໄພພາຍໃນ collet ໄດ້. ມັນຮັກສາຄວາມປອດໄພສໍາລັບຂະບວນການຜະລິດທັງຫມົດ. ນີ້ກໍາຈັດຄວາມຜິດພາດ stack-up ຄວາມທົນທານອັນຕະລາຍ. ການເອົາພາກສ່ວນໃດນຶ່ງຄືນໃໝ່ ແນະນຳການບ່ຽງເບນເລັກນ້ອຍສະເໝີ. ຄວາມຜິດພາດພຽງສ່ວນໜຶ່ງຂອງລະດັບຢູ່ທີ່ຈຸດຍຶດ ແປວ່າ ການປ່ຽນຂະໜາດຂະໜາດໃຫຍ່ຢູ່ປາຍທໍ່ຍາວ. ການເກັບຮັກສາອຸປະກອນການລັອກຢູ່ໃນສະຖານທີ່ຮັບປະກັນການເຮັດຊ້ໍາຄືນຢ່າງແທ້ຈິງໃນທົ່ວພັນຂອງຮອບວຽນ.
ອັນທີສາມ, ກວດເບິ່ງພື້ນທີ່ໂຮງງານຂອງທ່ານຢ່າງລະມັດລະວັງ. ເຄື່ອງຈັກ bidirectional ມີລັກສະນະສະລັບສັບຊ້ອນທາງດ້ານຮ່າງກາຍແລະມັກຈະຄອບຄອງຮອຍຕີນທີ່ໃຫຍ່ກວ່າທັນທີ. ຢ່າງໃດກໍຕາມ, ມັນ optimizes ພື້ນເຮືອນໂດຍລວມຂອງທ່ານຢ່າງຫຼວງຫຼາຍ. ມັນມັກຈະປ່ຽນແທນສອງສະຖານີຄູ່ມືແຍກຕ່າງຫາກ. ທ່ານບໍ່ຈຳເປັນຕ້ອງມີການບິດເບືອນມືຂວາ ແລະຊ້າຍທີ່ຕ່າງຫາກທີ່ນັ່ງຢູ່ຄຽງຂ້າງກັນ. ນອກນັ້ນທ່ານຍັງໄດ້ລົບລ້າງ racks staging ທີ່ກໍານົດໄວ້ໃນເມື່ອກ່ອນສໍາລັບພາກສ່ວນລະດັບປານກາງລໍຖ້າການດໍາເນີນງານຄັ້ງທີສອງຂອງເຂົາເຈົ້າ.
ຕາຕະລາງ: ການປຽບທຽບການປະຕິບັດລະຫວ່າງລະບົບບິດ
ເມຕຣິກການປະເມີນຜົນ |
CNC Unidirectional ມາດຕະຖານ |
ລະບົບ CNC ສອງທິດທາງ |
|---|---|---|
ການຈັດການຄວາມຕ້ອງການ |
ສູງ (ຕ້ອງການການພິກດ້ວຍມື ແລະຍຶດຄືນໃໝ່) |
ສູນ (ການສ້າງແບບອັດຕະໂນມັດຢ່າງຕໍ່ເນື່ອງ) |
ຄວາມທົນທານຕໍ່ຄວາມສ່ຽງ |
ສູງ (Re-chucking ແນະນໍາ deviations ທີ່ສາມາດວັດແທກໄດ້) |
ໜ້ອຍທີ່ສຸດ (ທໍ່ຖືກຍຶດຕະຫຼອດຮອບ) |
ຄວາມເຂົ້າກັນໄດ້ຂອງທໍ່ທາງສ່ວນຫນ້າຂອງ flanged |
ບໍ່ດີ (ການປະທະກັນຕົວເຄື່ອງເລື້ອຍໆ) |
ດີເລີດ (ປ່ຽນຫົວແບບໄດນາມິກເພື່ອຫຼີກເວັ້ນການແຊກແຊງ) |
ການນຳໃຊ້ພື້ນທີ່ພື້ນ |
ມັກຈະຮຽກຮ້ອງໃຫ້ມີສອງເຄື່ອງແຍກຕ່າງຫາກແລະ rack staging |
ລວມການດໍາເນີນງານເຂົ້າໄປໃນຫນຶ່ງຮອຍຕີນທີ່ດີທີ່ສຸດ |
ພວກເຮົາຕ້ອງຮັບຮູ້ອຸປະສັກຂອງການຮັບຮອງເອົາຢ່າງໂປ່ງໃສ. ຄວາມໂປ່ງໃສສ້າງຄວາມໄວ້ວາງໃຈໃນເວລາທີ່ການປະເມີນອຸປະກອນທຶນທີ່ຊັບຊ້ອນ. ການຂຽນໂປລແກລມຂັ້ນສູງແນະນໍາເສັ້ນໂຄ້ງການຮຽນຮູ້ທີ່ສັງເກດເຫັນສໍາລັບພະນັກງານຂອງທ່ານ. ຜູ້ປະກອບການຕ້ອງການຄວາມຮັບຮູ້ທາງກວ້າງຂອງ 3D ຂັ້ນສູງ. ທ່ານຕ້ອງໄດ້ນໍາໃຊ້ຊອບແວ simulation collision-sophisticated. ການດໍາເນີນໂຄງການເສັ້ນທາງ bidirectional blindly ແມ່ນອັນຕະລາຍ. ຫົວປ່ຽນສາມາດຂັດກັບກອບເຄື່ອງໄດ້ຢ່າງງ່າຍດາຍຖ້າຕັ້ງໂປຣແກຣມບໍ່ຖືກຕ້ອງ. ຊອບແວຈໍາລອງຮັບປະກັນຄວາມປອດໄພ, ເສັ້ນທາງເຄື່ອງມືທີ່ຖືກຢືນຢັນກ່ອນທີ່ວັດສະດຸທາງດ້ານຮ່າງກາຍເຂົ້າໄປໃນເຄື່ອງ.
ເຄື່ອງມືຮຽກຮ້ອງໃຫ້ມີການລົງທຶນພິເສດ, ການຄິດໄລ່. ທ່ານຈະຕ້ອງການຊົດເຊີຍສະເພາະເພື່ອລ້າງກົນໄກການຫມຸນຂອງຫົວ. mandrels ທິດທາງຄູ່ແມ່ນມັກຈະບັງຄັບສໍາລັບການສະຫນັບສະຫນູນພາຍໃນ. mandrels ມາດຕະຖານພຽງແຕ່ເວົ້າໃນທິດທາງດຽວ. ເມື່ອປະຕິບັດ ທໍ່ຫຼາຍຍົນໂຄ້ງ ທີ່ປີ້ນກັບທິດທາງ, mandrel ຕ້ອງຢືດທັງສອງວິທີຢ່າງລຽບງ່າຍ. radii ໂຄ້ງທີ່ແຫນ້ນຫນາທີ່ສຸດອາດຈະຕ້ອງການການແກ້ໄຂເຄື່ອງມືທີ່ກໍາຫນົດເອງທັງຫມົດ. ທ່ານຄວນເປັນຄູ່ຮ່ວມງານຢ່າງໃກ້ຊິດກັບຜູ້ສະຫນອງເຄື່ອງມືຂອງທ່ານໃນໄລຍະການຈັດຊື້ເຄື່ອງຈັກ.
ການບໍາລຸງຮັກສາຮຽກຮ້ອງໃຫ້ມີຄວາມເອົາໃຈໃສ່ຢ່າງເຂັ້ມງວດ, uncompromising. ຫົວໂຄ້ງທີ່ປ່ຽນແປງໄດ້ແນະນໍາພາກສ່ວນການເຄື່ອນຍ້າຍເພີ່ມເຕີມເຂົ້າໄປໃນສະພາບແວດລ້ອມ. ທ່ານຕ້ອງຈັດການແກນ servo ພິເສດແລະກ່ອງເກຍທີ່ສັບສົນ. ນີ້ຮຽກຮ້ອງໃຫ້ມີຕາຕະລາງການບໍາລຸງຮັກສາປ້ອງກັນຢ່າງເຂັ້ມງວດ. ມັນເກີນຄວາມຕ້ອງການປະຈໍາວັນຂອງມາດຕະຖານ, benders ຫົວຄົງທີ່. ການປະຕິບັດການລະບາຍນ້ໍາຕ້ອງປະຕິບັດຕາມຢ່າງເຂັ້ມງວດ. ເລື່ອນກົນຈັກໃດໆໃນຫົວຫມຸນໂດຍກົງເຮັດໃຫ້ຄວາມທົນທານຂອງພາກສ່ວນສຸດທ້າຍຂອງທ່ານຫຼຸດລົງ.
ສະເຫມີດໍາເນີນການຈໍາລອງ kinematic 3D ຢ່າງສົມບູນກ່ອນທີ່ຈະດໍາເນີນໂຄງການສ່ວນໃຫມ່ທາງດ້ານຮ່າງກາຍ.
ສ້າງຕາຕະລາງການຫລໍ່ລື່ນປະຈໍາວັນຢ່າງເຂັ້ມງວດສໍາລັບການປ່ຽນຫົວລົດແລະຕິດຕາມ servo.
ຝຶກອົບຮົມຜູ້ປະຕິບັດການຂັ້ນຕົ້ນຢ່າງໜ້ອຍສອງຄົນໃນຊອບແວ CAD/CAM ຂັ້ນສູງເພື່ອປ້ອງກັນຂໍ້ບົກຜ່ອງດ້ານຄວາມຮູ້.
ກວດເບິ່ງ mandrels ສອງທິດທາງປະຈໍາອາທິດສໍາລັບການສວມຫຼາຍເກີນໄປກ່ຽວກັບການເຊື່ອມຕໍ່ທີ່ຊັດເຈນ.
ແທ້ຈິງແລ້ວທ່ານຕ້ອງການເຕັກໂນໂລຊີກ້າວຫນ້າທາງດ້ານນີ້ບໍ? ໃຊ້ວິທີການສະຫມັກທໍາອິດເພື່ອຕັດສິນໃຈ. ປະເມີນຂັ້ນຕອນການເຮັດວຽກຂອງສະຖານທີ່ປັດຈຸບັນຂອງທ່ານຢ່າງລະມັດລະວັງ. ການງໍສອງທິດທາງເຮັດໃຫ້ຄວາມຮູ້ສຶກພາຍໃຕ້ເງື່ອນໄຂສະເພາະ, ກໍານົດຕົວຕົນ. ມັນບໍ່ແມ່ນພຽງແຕ່ການຍົກລະດັບຟຸ່ມເຟືອຍ. ມັນເປັນການແກ້ໄຂເປົ້າຫມາຍສໍາລັບຄໍຂວດການຜະລິດທີ່ຮ້າຍແຮງ. ທ່ານຕ້ອງວິເຄາະຮູບແຕ້ມສ່ວນຕົວຈິງຂອງເຈົ້າ, ບໍ່ພຽງແຕ່ສະເພາະຂອງເຄື່ອງຈັກເທົ່ານັ້ນ.
ພິຈາລະນາເງື່ອນໄຂຄວາມສໍາເລັດຕົ້ນຕໍເຫຼົ່ານີ້ສໍາລັບການສົມເຫດສົມຜົນ. ອຸປະກອນ bidirectional ເຫມາະຢ່າງສົມບູນຖ້າຫາກວ່າທ່ານປະເຊີນກັບ:
ປະລິມານສູງຂອງພາກສ່ວນທີ່ບໍ່ສົມມາດ, ຫຼາຍຍົນທີ່ຕ້ອງການການປະກອບຢ່າງຕໍ່ເນື່ອງ.
ການປະທະກັນເລື້ອຍໆຂອງເຄື່ອງຈັກທີ່ເກີດຈາກເລຂາຄະນິດຂອງພາກສ່ວນທີ່ຊັບຊ້ອນ ຫຼືຮາດແວທີ່ຕິດຕັ້ງໄວ້ກ່ອນ.
ອັດຕາການຂູດຫຼາຍເກີນໄປຜູກມັດໂດຍກົງກັບການຈັດການສ່ວນຄູ່ມືແລະຄວາມຜິດພາດໃນການຍຶດໃຫມ່.
ທ່ານຕ້ອງດຸ່ນດ່ຽງຄ່າໃຊ້ຈ່າຍເບື້ອງຕົ້ນຢ່າງລະມັດລະວັງ. ຊັ່ງນໍ້າຫນັກມັນຕໍ່ກັບການປະຫຍັດແຮງງານໃນໄລຍະຍາວແລະການຫຼຸດຜ່ອນອຸປະກອນການຂູດ. ຄິດຢ່າງເລິກເຊິ່ງກ່ຽວກັບການຂະຫຍາຍຄວາມສາມາດຂອງເຈົ້າ. ເຈົ້າສາມາດຮັບວຽກການຜະລິດຕາມສັນຍາທີ່ຊັບຊ້ອນໄດ້ບໍ? ການອັບເກຣດອຸປະກອນຂອງທ່ານຈະເປີດແຫຼ່ງລາຍຮັບໃໝ່ທີ່ຖືກບລັອກໄວ້ກ່ອນໜ້ານີ້ໂດຍຂໍ້ຈຳກັດດ້ານເຕັກນິກ. ການປະມູນໃນສາຍການບິນອະວະກາດທີ່ຊັບຊ້ອນ ຫຼືສາຍລະບາຍຄວາມຮ້ອນ EV ກາຍເປັນຈິງຫຼາຍ.
ປະຕິບັດຕາມຂັ້ນຕອນຕໍ່ໄປນີ້ການຄັດເລືອກສະເພາະກ່ອນທີ່ຈະໃຫ້ຄໍາຫມັ້ນສັນຍາໃນການຈັດຊື້:
ດໍາເນີນການສຶກສາເວລາລະອຽດຂອງຂະບວນການ flip-and-bend ຄູ່ມືໃນປະຈຸບັນຂອງທ່ານ.
ຂໍໃຫ້ມີການຈໍາລອງການປະທະກັນຢ່າງສົມບູນຈາກຜູ້ຜະລິດເຄື່ອງຈັກໂດຍໃຊ້ການແຕ້ມສ່ວນທີ່ຍາກທີ່ສຸດຂອງເຈົ້າ.
ປຽບທຽບເວລາຮອບວຽນອັດຕະໂນມັດທີ່ຄາດໄວ້ຢ່າງເຂັ້ມງວດຕໍ່ກັບເສັ້ນພື້ນຖານທີ່ຕັ້ງໄວ້ຂອງທ່ານ.
ປະເມີນສິນຄ້າຄົງຄັງເຄື່ອງມືໃນປະຈຸບັນຂອງທ່ານເພື່ອປະເມີນຄວາມເຂົ້າກັນໄດ້ກັບການຕັ້ງຄ່າສອງທິດທາງ.
ລະບົບ CNC ແບບ bidirectional ບໍ່ແມ່ນຄວາມຈໍາເປັນທົ່ວໄປສໍາລັບທຸກໆຮ້ານ fabrication. ແທນທີ່ຈະ, ມັນເຮັດຫນ້າທີ່ເປັນຊັບສິນຍຸດທະສາດທີ່ມີປະສິດທິພາບ. ມັນເອົາຊະນະຂໍ້ ຈຳ ກັດສະເພາະຂອງເສັ້ນທາງທໍ່ທີ່ສັບສົນ, ສັບສົນຫຼາຍ. ມັນກໍາຈັດຄໍຂວດການຈັດການດ້ວຍມືທັງຫມົດ. ທ່ານສ້າງມາດຕະຖານການຜະລິດ, ລົບລ້າງຕົວແປທີ່ກະຕຸ້ນໂດຍຜູ້ປະກອບການ, ແລະຮັບປະກັນການເຮັດຊ້ໍາຄືນທີ່ສົມບູນແບບ.
ຍຶດເອົາເທກໂນໂລຍີນີ້ເພື່ອປັບປຸງຊັ້ນການຜະລິດຂອງທ່ານໃຫ້ທັນສະໄຫມ. ຢຸດເຊົາການເສຍຊົ່ວໂມງແຮງງານທີ່ມີຄຸນຄ່າໃນການຈັດຕໍາແຫນ່ງຄູ່ມືແລະການດໍາເນີນງານການເຊື່ອມໂລຫະຂັ້ນສອງ. ພວກເຮົາແນະນຳໃຫ້ທ່ານຮ້ອງຂໍການວິເຄາະຮອບວຽນກຳນົດເອງໃນມື້ນີ້. ສົ່ງຮູບແຕ້ມທໍ່ທີ່ທ້າທາຍທີ່ສຸດຂອງທ່ານ, ເປັນການລົບກວນສໍາລັບການຈໍາລອງເຄື່ອງຈັກທີ່ສົມບູນແບບ. ກວດສອບການປັບປຸງການຜະລິດທີ່ຄາດໄວ້ຂອງເຈົ້າ ແລະກ້າວໄປສູ່ອະນາຄົດການຜະລິດທີ່ມີປະສິດທິພາບຫຼາຍຂຶ້ນ.
A: ແມ່ນແລ້ວ. ຄວາມສາມາດທີ່ຈະປ່ຽນທິດທາງງໍແບບເຄື່ອນໄຫວອະນຸຍາດໃຫ້ສໍາລັບການຫຼີກເວັ້ນການ flange ທີ່ຊັດເຈນ. ເຄື່ອງຈັກຈະນໍາທາງທໍ່ອອກຈາກຕົວເຄື່ອງ. ນີ້ປ້ອງກັນການຂັດກັນທີ່ຮ້າຍກາດລະຫວ່າງຮາດແວທີ່ຕິດຕັ້ງໄວ້ກ່ອນແລະຮ່າງກາຍຂອງເຄື່ອງຈັກໃນລະຫວ່າງການກໍານົດເສັ້ນທາງທີ່ສັບສົນ.
A: ເມື່ອຕັ້ງໂປຣແກຣມຢ່າງຖືກຕ້ອງ, ມັນຊ່ວຍຫຼຸດຄວາມກົດດັນດ້ານວັດຖຸຢ່າງຈິງຈັງ. ມັນກໍາຈັດການຈັດການຄູ່ມືທີ່ບໍ່ສອດຄ່ອງແລະການຍຶດເອົາວັດສະດຸໃຫມ່. ນີ້ສະຫນອງຂະບວນການສ້າງຢ່າງຕໍ່ເນື່ອງ, ຄວບຄຸມສູງ. ທ່ານຫຼີກເວັ້ນການເຮັດວຽກແຂງທີ່ບໍ່ສາມາດຄາດເດົາໄດ້ທີ່ເກີດຈາກວົງຈອນງໍຂັດຂວາງ.
A: ການຊຸກຍູ້ມາດຕະຖານຫຼືການດຶງແບບ rotary ດໍາເນີນການສະເພາະໃນທິດທາງຄົງທີ່ດຽວ. ງໍຊ້າຍແລະຂວາຫມາຍຄວາມວ່າຫົວເຄື່ອງຈັກສາມາດເປັນຂໍ້. ມັນງໍທໍ່ທັງສອງຕາມເຂັມໂມງ ແລະ ທວນເຂັມໂມງພາຍໃນຮອບວຽນດຽວກັນ. ຄວາມສາມາດນີ້ເປັນສິ່ງຈໍາເປັນສໍາລັບການສໍາເລັດຮູບເລຂາຄະນິດຫຼາຍຍົນໂດຍບໍ່ມີການຖອນ workpiece ໄດ້.


