


Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-10-03 Nguồn gốc: Địa điểm


Sản xuất hiện đại đòi hỏi việc định tuyến các thành phần phức tạp thông qua các không gian vật lý vô cùng chật hẹp. Bạn thấy sự xích mích thường xuyên này trong các ngành công nghiệp ô tô, hàng không vũ trụ và HVAC hàng ngày. Các kỹ sư thiết kế các đường dẫn dạng ống phức tạp để tối ưu hóa hiệu suất trong phạm vi diện tích thu hẹp. Những khoảng trống chặt chẽ này hoàn toàn không có chỗ cho sai sót. Việc uốn một hướng truyền thống gặp nhiều khó khăn trong những môi trường này. Hình học phức tạp thường buộc người vận hành máy phải thực hiện các hoạt động thứ cấp bắt buộc. Họ phải lật các phần khó xử lý theo cách thủ công giữa chu kỳ. Đôi khi, các nhóm kỹ thuật thỏa hiệp hoàn toàn với thiết kế tối ưu chỉ để đáp ứng số lượng máy móc hạn chế của nhà máy. Điều này gây ra những ma sát không cần thiết trên sàn sản xuất.
Chuyển sang một Máy uốn ống CNC hai chiều thay đổi căn bản thực tế này. Nó loại bỏ hoàn toàn việc xử lý vật liệu trung gian. Bạn có thể chuẩn hóa quy trình sản xuất của mình một cách dễ dàng qua các lô phức tạp. Hơn nữa, nó làm giảm đáng kể thời gian chu kỳ đối với các bộ phận dạng ống có độ phức tạp cao. Nhóm nhà máy của bạn có thể tập trung vào đầu ra thay vì vật lộn với các vật liệu cứng nhắc vào đúng vị trí. Hãy để chúng tôi khám phá chính xác cách công nghệ hai chiều đơn giản hóa những thách thức định tuyến ống phức tạp nhất của bạn.
Máy hai chiều chuyển đổi liền mạch giữa uốn ống trái và phải , cho phép hình thành liên tục các hình học phức tạp mà không cần định vị lại thủ công.
Điều chỉnh khe hở tự động làm cho nó trở thành sự lựa chọn tối ưu cho uốn ống tránh mặt bích và các bộ phận với các phụ kiện được lắp ráp sẵn.
Mặc dù chi phí vốn cao hơn so với máy uốn tiêu chuẩn, nhưng ROI đạt được nhờ giảm tỷ lệ phế liệu, ít thiết lập dụng cụ hơn và loại bỏ các hoạt động phụ.
Việc đánh giá một giải pháp hai chiều đòi hỏi cách tiếp cận 'ưu tiên ứng dụng'—cân nhắc mức độ phức tạp của yêu cầu uốn ống nhiều mặt phẳng so với khối lượng sản xuất.
Các nhà sản xuất liên tục phải đối mặt với chi phí tiềm ẩn khi định tuyến các đường dẫn ống phức tạp. Hãy xem xét các đường dây thủy lực hàng không vũ trụ hoặc khung kết cấu ô tô. Những thành phần này thường yêu cầu hình dạng ngoằn ngoèo, phức tạp. Máy uốn CNC tay phải hoặc tay trái tiêu chuẩn gặp khó khăn đáng kể ở đây. Họ đạt được những giới hạn cơ học vật lý rất nhanh. Bản thân khung máy đã trở thành một trở ngại lớn. Các bộ phận không đối xứng gây ra rủi ro nhiễu nghiêm trọng trong quá trình tạo hình. Các mặt bích lắp sẵn thường va chạm trực tiếp vào thân máy trong quá trình uốn thứ cấp. Bạn không thể buộc một cỗ máy một hướng tránh khung gầm của chính nó.
Hạn chế này gây ra 'thuế cài đặt nhiều lần' đáng sợ. Người vận hành phải dừng máy giữa chu kỳ. Họ loại bỏ ống hình thành một phần. Họ tự tay lật nó lại. Sau đó, họ cẩn thận tải lại nó để hoàn thành những khúc cua ngược chiều. Sự can thiệp thủ công này tạo ra các lỗi gộp lớn. Việc căn chỉnh lại một ống uốn cong một cách hoàn hảo bằng tay là điều gần như không thể. Chi phí lao động tăng cao khi thời gian chu kỳ tăng gấp đôi hoặc gấp ba. Bạn chắc chắn sẽ tạo ra nhiều vật liệu bị loại bỏ hơn do lỗi của con người trong giai đoạn tải lại. Mỗi điểm tiếp xúc đều bổ sung thêm rủi ro có thể đo lường được cho lô sản xuất.
Việc định vị lại thủ công không đúng cách cũng gây ra ứng suất vật liệu không nhất quán. Việc kẹp lại ống sẽ làm thay đổi tính toàn vẹn cấu trúc của nó. Uốn kim loại làm cho vật cứng lại và làm dịch chuyển ứng suất bên trong. Khi bạn mở kẹp và kẹp lại một bộ phận, bạn sẽ thay đổi độ căng cơ bản. Điều này làm ảnh hưởng đến hình dạng của bộ phận cuối cùng thông qua độ đàn hồi không thể đoán trước. Kiểm soát chất lượng trở thành cơn ác mộng. Bạn dành hàng giờ để điều chỉnh các chương trình uốn cong chỉ để giải quyết vấn đề không nhất quán khi tải thủ công.
Dựa vào các dấu căn chỉnh trực quan thay vì các điểm dừng cứng cơ học.
Áp dụng áp lực kẹp ống kẹp không nhất quán trong giai đoạn tải thứ hai.
Bỏ qua sự thay đổi nhiệt độ môi trường giữa lần uốn thứ nhất và thứ hai.
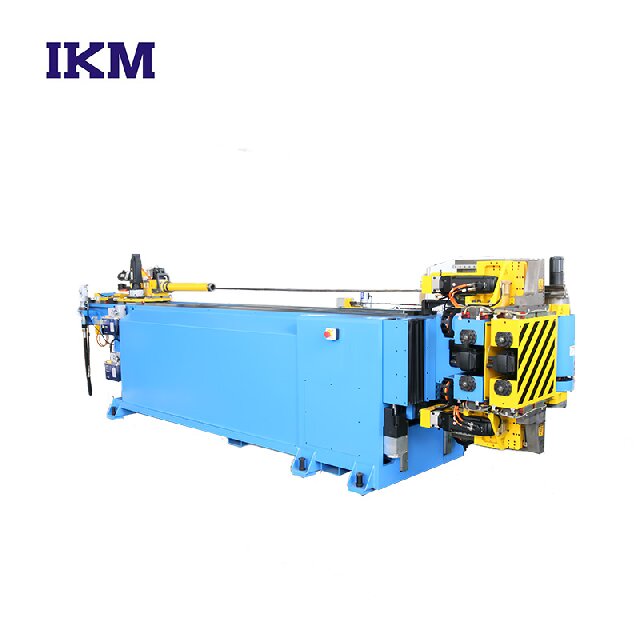
Chính xác thì công nghệ này khắc phục được sự can thiệp vật lý như thế nào? Nó dựa vào cơ chế tiên tiến để tạo hình liên tục. Thiết bị xử lý trong quá trình uốn ống trái và phải liền mạch. Đầu uốn chủ động quay hoặc dịch chuyển dọc theo một cỗ xe chuyên dụng. Nó tự động thay đổi mặt phẳng để đảo ngược hướng uốn. Điều quan trọng là nó không bao giờ nhả phôi trong các chuyển đổi cơ học này. Ống kẹp duy trì độ bám chắc chắn trên nguyên liệu thô từ đầu đến cuối. Điều khiển liên tục này xác định lợi thế cốt lõi của hệ thống hai chiều.
Thiết kế này hỗ trợ hoàn hảo việc tránh nhiễu phức tạp. Máy chỉ đơn giản là chuyển vật liệu ra khỏi vật cản một cách linh hoạt. Bạn có thể dễ dàng xử lý các ống có mặt bích hoặc ống định hình sẵn. Trong uốn tiêu chuẩn, một mặt bích lớn thường đu đưa trực tiếp vào khuôn áp lực. Khả năng hai chiều cho phép máy xoay đầu uốn bên dưới hoặc bên trên ống. Điều này tạo điều kiện cho sự nguyên sơ mặt bích tránh uốn ống . Bạn không còn cần phải hàn mặt bích sau quá trình uốn. Điều này giúp loại bỏ hoàn toàn hoạt động hàn thứ cấp tốn kém và tốn nhiều công sức.
Hơn nữa, nó làm chủ các đường dẫn rất phức tạp một cách hoàn hảo. Hệ thống tích hợp các trục X, Y và Z có thể lập trình liền mạch. Chuyển động hai chiều của đầu phối hợp dọc theo các trục tuyến tính này. Bạn có thể hợp nhất các đường dẫn đa mặt phẳng phức tạp thành một chu trình tự động duy nhất. Người vận hành của bạn chỉ cần nạp ống thẳng thô. Họ nhấn bắt đầu. Họ truy xuất thành phẩm, sản phẩm phức tạp vài giây sau đó. Mức độ tự động hóa này xử lý các cuộn dây HVAC ngoằn ngoèo và đường ray nhiên liệu ô tô dày đặc mà không cần xử lý trung gian.
Chúng ta hãy đánh giá các hệ thống này một cách khách quan. Chúng tôi xem xét ba lăng kính đánh giá kỹ thuật chính để định hướng cho việc lập kế hoạch nhà máy của bạn. Đầu tiên, hãy xem xét thời gian chu kỳ so với thời gian xử lý. Máy hai chiều cung cấp một chu trình tự động liên tục, không bị gián đoạn. Máy một chiều buộc người vận hành phải thực hiện khởi động-dừng-tải lại. Thời gian xử lý thường vượt quá thời gian uốn máy thực tế trên thiết bị tiêu chuẩn. Mặc dù một máy tiêu chuẩn có thể uốn cong nhanh hơn theo độ, nhưng tổng thời gian từ sàn này sang sàn khác lại chậm hơn rất nhiều so với quy trình hai chiều liên tục.
Thứ hai, độ chính xác rất quan trọng trong sản xuất hiện đại. Hệ thống hai chiều giữ cho ống được kẹp chắc chắn bên trong ống kẹp. Nó được đảm bảo an toàn cho toàn bộ quá trình sản xuất. Điều này giúp loại bỏ các lỗi xếp chồng dung sai nguy hiểm. Việc kẹp lại một bộ phận luôn gây ra những sai lệch nhỏ. Một phần sai số độ tại điểm kẹp sẽ dẫn đến sự dịch chuyển chiều lớn ở đầu ống dài. Việc khóa vật liệu tại chỗ đảm bảo khả năng lặp lại tuyệt đối qua hàng nghìn chu kỳ.
Thứ ba, hãy kiểm tra cẩn thận không gian sàn nhà xưởng của bạn. Một máy hai chiều có vẻ phức tạp về mặt vật lý và thường chiếm diện tích lớn hơn ngay lập tức. Tuy nhiên, nó tối ưu hóa bố cục sàn tổng thể của bạn một cách đáng kể. Nó thường thay thế hai trạm thủ công riêng biệt. Bạn không còn cần các ngự nhân thuận tay phải và tay trái ngồi cạnh nhau nữa. Bạn cũng loại bỏ các giá đỡ dàn dựng trước đây được yêu cầu cho các bộ phận trung gian chờ hoạt động lần thứ hai của chúng.
Bảng: So sánh hiệu suất giữa các hệ thống chấn
Chỉ số đánh giá |
CNC một chiều tiêu chuẩn |
Hệ thống CNC hai chiều |
|---|---|---|
Yêu cầu xử lý |
Cao (Cần lật và kẹp lại bằng tay) |
Zero (Hình thành tự động liên tục) |
Rủi ro chồng chất dung sai |
Cao (Việc kẹp lại gây ra sai lệch có thể đo lường được) |
Tối thiểu (Ống vẫn được kẹp trong suốt chu kỳ) |
Khả năng tương thích của ống có mặt bích |
Kém (Thường xuyên va chạm thân máy) |
Tuyệt vời (Dịch chuyển đầu động để tránh nhiễu) |
Sử dụng không gian sàn |
Thường yêu cầu hai máy riêng biệt và giá đỡ dàn |
Hợp nhất các hoạt động thành một dấu chân được tối ưu hóa |
Chúng ta phải thừa nhận những rào cản của việc áp dụng một cách minh bạch. Tính minh bạch tạo dựng niềm tin khi đánh giá các thiết bị vốn phức tạp. Chương trình nâng cao mang lại lộ trình học tập đáng chú ý cho nhân viên của bạn. Người vận hành cần nhận thức không gian 3D nâng cao. Bạn phải sử dụng phần mềm mô phỏng va chạm phức tạp. Lập trình đường dẫn hai chiều một cách mù quáng là nguy hiểm. Đầu chuyển số có thể dễ dàng va chạm với khung máy nếu lập trình sai. Phần mềm mô phỏng đảm bảo đường dẫn dao được xác minh, an toàn trước khi bất kỳ vật liệu vật lý nào đi vào máy.
Công cụ đòi hỏi sự đầu tư chuyên biệt và có tính toán. Bạn sẽ cần các khuôn offset cụ thể để xóa các cơ cấu đầu quay. Các trục gá hai hướng thường là bắt buộc để hỗ trợ nội bộ. Các trục tâm tiêu chuẩn chỉ khớp nối theo một hướng duy nhất. Khi biểu diễn uốn ống nhiều mặt phẳng đảo ngược hướng, trục gá phải uốn cong cả hai chiều một cách trơn tru. Bán kính uốn cong cực kỳ chặt chẽ có thể yêu cầu các giải pháp dụng cụ hoàn toàn tùy chỉnh. Bạn nên hợp tác chặt chẽ với nhà cung cấp dụng cụ của mình trong giai đoạn mua sắm máy móc.
Việc bảo trì đòi hỏi sự chú ý nghiêm ngặt, không khoan nhượng. Đầu uốn chuyển dịch đưa các bộ phận chuyển động bổ sung vào môi trường. Bạn phải quản lý các trục servo bổ sung và các hộp số phức tạp. Điều này đòi hỏi một lịch trình bảo trì phòng ngừa nghiêm ngặt. Nó vượt quá yêu cầu hàng ngày của máy uốn tiêu chuẩn, đầu cố định. Thói quen bôi trơn phải được tuân thủ nghiêm ngặt. Bất kỳ độ dốc cơ học nào trong đầu quay đều trực tiếp làm giảm dung sai chi tiết cuối cùng của bạn.
Luôn chạy mô phỏng động học 3D hoàn chỉnh trước khi thực hiện chương trình chi tiết mới về mặt vật lý.
Thiết lập lịch trình bôi trơn nghiêm ngặt hàng ngày cho đầu chuyển số và đường ray trợ động.
Đào tạo ít nhất hai người vận hành chính về phần mềm CAD/CAM nâng cao để ngăn ngừa tắc nghẽn kiến thức.
Kiểm tra trục hai hướng hàng tuần xem các khớp nối có bị mòn quá mức không.
Bạn có thực sự cần công nghệ tiên tiến này? Sử dụng cách tiếp cận ứng dụng đầu tiên để quyết định. Đánh giá cẩn thận quy trình làm việc của cơ sở hiện tại của bạn. Sự uốn cong hai chiều có ý nghĩa trong các điều kiện cụ thể, có thể xác định được. Nó không chỉ đơn thuần là một bản nâng cấp sang trọng. Đây là một giải pháp nhắm mục tiêu cho các tắc nghẽn sản xuất nghiêm trọng. Bạn phải phân tích bản vẽ bộ phận thực tế của mình chứ không chỉ thông số kỹ thuật của máy.
Hãy xem xét những tiêu chí thành công cơ bản này để biện minh. Thiết bị hai chiều phù hợp hoàn hảo nếu bạn phải đối mặt với:
Khối lượng lớn các bộ phận không đối xứng, nhiều mặt phẳng đòi hỏi phải tạo hình liên tục.
Va chạm máy thường xuyên do hình dạng bộ phận phức tạp hoặc phần cứng được cài đặt sẵn.
Tỷ lệ phế liệu quá cao gắn liền trực tiếp với lỗi xử lý bộ phận thủ công và lỗi kẹp lại.
Bạn phải cân đối chi phí vốn ban đầu một cách cẩn thận. Cân nhắc việc tiết kiệm lao động lâu dài và giảm phế liệu. Hãy suy nghĩ sâu sắc về việc mở rộng khả năng của bạn. Bạn có thể đảm nhận các công việc sản xuất theo hợp đồng phức tạp hơn không? Nâng cấp thiết bị của bạn sẽ mở ra những nguồn doanh thu mới trước đây bị chặn bởi những hạn chế về mặt kỹ thuật. Việc đấu thầu các dây chuyền làm mát hàng không vũ trụ hoặc xe điện phức tạp trở nên có tính thực tế cao.
Hãy thực hiện theo các bước tiếp theo trong danh sách rút gọn cụ thể sau đây trước khi cam kết mua sắm:
Tiến hành nghiên cứu chi tiết về thời gian của quy trình lật và uốn thủ công hiện tại của bạn.
Yêu cầu nhà sản xuất máy mô phỏng va chạm hoàn chỉnh bằng cách sử dụng bản vẽ phần khó nhất của bạn.
So sánh chặt chẽ thời gian chu kỳ tự động dự kiến với đường cơ sở đã thiết lập của bạn.
Đánh giá kho công cụ hiện tại của bạn để đánh giá khả năng tương thích với các thiết lập hai chiều.
Hệ thống CNC hai chiều không phải là điều cần thiết phổ biến cho mọi xưởng chế tạo. Thay vào đó, nó đóng vai trò như một tài sản chiến lược mạnh mẽ. Nó khắc phục đáng kể các hạn chế cụ thể của các đường ống phức tạp, có độ nhiễu cao. Nó loại bỏ hoàn toàn tắc nghẽn xử lý thủ công. Bạn tiêu chuẩn hóa quá trình sản xuất, loại bỏ các biến số do người vận hành gây ra và đảm bảo khả năng lặp lại hoàn hảo.
Nắm bắt công nghệ này để hiện đại hóa sàn sản xuất của bạn. Ngừng lãng phí thời gian lao động có giá trị vào việc định vị lại thủ công và các hoạt động hàn thứ cấp. Chúng tôi khuyến khích bạn yêu cầu phân tích thời gian chu kỳ tùy chỉnh ngay hôm nay. Gửi bản vẽ ống dễ bị nhiễu và khó khăn nhất của bạn để mô phỏng máy toàn diện. Xác thực những cải tiến sản xuất dự kiến của bạn và bước vào một tương lai sản xuất hiệu quả hơn.
Đ: Vâng. Khả năng thay đổi hướng uốn một cách linh hoạt cho phép tránh mặt bích một cách chính xác. Máy định tuyến ống ra khỏi khung máy. Điều này ngăn chặn những va chạm nghiêm trọng giữa phần cứng được cài đặt sẵn và thân máy trong quá trình định tuyến phức tạp.
Trả lời: Khi được lập trình chính xác, nó sẽ tích cực giảm căng thẳng về vật chất. Nó giúp loại bỏ việc xử lý thủ công không nhất quán và kẹp lại vật liệu. Điều này cung cấp một quá trình tạo hình liên tục, được kiểm soát chặt chẽ. Bạn tránh được hiện tượng cứng hóa không thể đoán trước do chu kỳ uốn bị gián đoạn.
Trả lời: Uốn đẩy hoặc kéo quay tiêu chuẩn hoạt động độc quyền theo một hướng cố định duy nhất. Uốn trái và phải nghĩa là đầu máy có thể khớp nối. Nó uốn ống theo cả chiều kim đồng hồ và ngược chiều kim đồng hồ trong cùng một chu kỳ. Khả năng này rất cần thiết để hoàn thiện hình học nhiều mặt phẳng mà không cần tháo phôi.


