


Դիտումներ՝ 0 Հեղինակ՝ Կայքի խմբագիր Հրապարակման ժամանակը՝ 2026-10-03 Ծագում. Կայք


Ժամանակակից արտադրությունը պահանջում է բարդ բաղադրիչների անցում անհավանական նեղ ֆիզիկական տարածքներով: Դուք ամեն օր տեսնում եք այս մշտական շփումը ավտոմոբիլային, օդատիեզերական և օդորակման արդյունաբերություններում: Ինժեներները նախագծում են բարդ խողովակային ուղիներ՝ կրճատվող ոտնահետքերում կատարողականությունը օպտիմալացնելու համար: Այս խիստ բացթողումները բացարձակապես սխալի տեղ չեն թողնում: Ավանդական միակողմանի կռում մեծապես պայքարում է այս միջավայրերում: Բարդ երկրաչափությունները հաճախ ստիպում են մեքենաների օպերատորներին կատարել պարտադիր երկրորդական գործողություններ: Նրանք պետք է ձեռքով շրջեն անհարմար մասերը ցիկլի կեսին: Երբեմն, ինժեներական թիմերը վտանգի են ենթարկում օպտիմալ դիզայնը բացառապես միայն սահմանափակ գործարանային մեքենաներ տեղադրելու համար: Սա արտադրական հատակին անհարկի շփում է առաջացնում:
Անցում դեպի ա Երկկողմանի CNC խողովակների ճկման մեքենան հիմնովին փոխում է այս իրականությունը: Այն լիովին վերացնում է նյութերի միջանկյալ բեռնաթափումը: Դուք ստանդարտացնում եք ձեր արտադրական գործընթացը առանց ջանքերի բարդ խմբաքանակներում: Ավելին, այն կտրուկ նվազեցնում է ցիկլի ժամանակը խիստ բարդ խողովակային բաղադրիչների համար: Ձեր գործարանային թիմը կարող է կենտրոնանալ արդյունքի վրա, այլ ոչ թե կոշտ նյութերը տեղում դնելու վրա: Եկեք պարզենք, թե ինչպես է երկկողմանի տեխնոլոգիան հեշտացնում խողովակների երթուղման ձեր ամենաբարդ մարտահրավերները:
Երկկողմանի մեքենաները անխափան անցնում են միմյանց միջև ձախ և աջ խողովակների ճկում , որը թույլ է տալիս շարունակական ձևավորել բարդ երկրաչափություններ՝ առանց ձեռքով վերադիրքավորման:
Մաքսազերծման ավտոմատ կարգավորումները այն դարձնում են օպտիմալ ընտրություն եզրերի խուսափող խողովակի կռում և մասեր՝ նախապես հավաքված կցամասերով:
Թեև կապիտալ ծախսերն ավելի բարձր են, քան ստանդարտ թեքիչները, ROI-ն իրականացվում է ջարդոնի նվազեցված դրույքաչափերի, ավելի քիչ գործիքների տեղադրման և երկրորդական գործողությունների վերացման միջոցով:
Երկկողմանի լուծումը գնահատելը պահանջում է «առաջին դիմումը» մոտեցում՝ կշռելով ձեր բարդությունը մի քանի հարթ խողովակների ճկման պահանջներ արտադրության ծավալի նկատմամբ:
Արտադրողները մշտապես բախվում են թաքնված ծախսերի՝ բարդ խողովակների ուղիները երթուղղելիս: Հաշվի առեք օդատիեզերական հիդրավլիկ գծերը կամ ավտոմոբիլային կառուցվածքային շրջանակները: Այս բաղադրիչները հաճախ պահանջում են խիստ խճճված, օձաձև ձևեր: Ստանդարտ աջակողմյան կամ ձախակողմյան CNC թեքիչները այստեղ զգալիորեն պայքարում են: Նրանք շատ արագ հարվածում են ֆիզիկական մեխանիկական սահմանափակումներին: Մեքենայի շրջանակն ինքնին դառնում է զանգվածային խոչընդոտ: Ասիմետրիկ մասերը մեծ միջամտության վտանգ են ներկայացնում ձևավորման գործընթացում: Նախապես տեղադրված եզրերը հաճախ բախվում են մեքենայի մարմնին երկրորդական թեքությունների ժամանակ: Դուք չեք կարող ստիպել միակողմանի մեքենային խուսափել սեփական շասսիից:
Այս սահմանափակումը ներկայացնում է սարսափելի 'բազմակի տեղադրման հարկը': Օպերատորները պետք է դադարեցնեն մեքենան ցիկլի կեսին: Նրանք հեռացնում են մասամբ ձևավորված խողովակը: Նրանք ձեռքով շրջում են այն: Այնուհետև նրանք զգուշորեն վերաբեռնում են այն, որպեսզի հակառակ ուղղությամբ թեքություններ կատարվեն: Այս ձեռնարկի միջամտությունը ներկայացնում է զանգվածային բարդությունների սխալներ: Կռացած խողովակը ձեռքով կատարելապես հավասարեցնելը գրեթե անհնար է: Աշխատուժի ծախսերը աճում են, քանի որ ցիկլի ժամանակները կրկնակի կամ եռապատկվում են: Վերբեռնման փուլում մարդկային սխալի պատճառով դուք անխուսափելիորեն ավելի շատ ջարդոնված նյութ եք արտադրում: Յուրաքանչյուր շփման կետ ավելացնում է չափելի ռիսկ արտադրության խմբաքանակին:
Ձեռքի ոչ պատշաճ վերադիրքավորումը նաև առաջացնում է նյութական անհամապատասխան սթրեսներ: Խողովակի նորից սեղմելը փոխում է դրա կառուցվածքային ամբողջականությունը: Մետաղը կռում է աշխատանքի կարծրացում և ներքին սթրեսի տեղաշարժեր: Երբ դուք անջատում և նորից սեղմում եք մի մասը, դուք փոխում եք բազային լարվածությունը: Սա փոխզիջում է վերջնական մասի երկրաչափությունը անկանխատեսելի զսպանակով: Որակի վերահսկումը դառնում է մղձավանջ: Դուք ժամեր եք ծախսում ճկման ծրագրերը կարգավորելու համար պարզապես ձեռքով բեռնման անհամապատասխանությունները հետապնդելու համար:
Հենվելով տեսողական հավասարեցման նշանների վրա՝ մեխանիկական կոշտ կանգառների փոխարեն:
Երկրորդ բեռնման փուլի ընթացքում կոլետի սեղմման անհամապատասխան ճնշման կիրառում:
Անտեսելով շրջակա միջավայրի ջերմաստիճանի տեղաշարժերը առաջին և երկրորդ ճկման գործողությունների միջև:
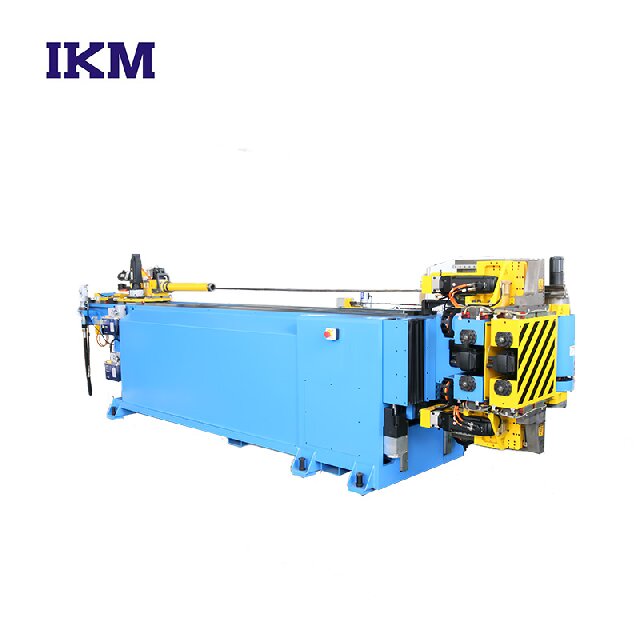
Ինչպե՞ս է այս տեխնոլոգիան հաղթահարում ֆիզիկական միջամտությունը: Այն հենվում է առաջադեմ մեխանիկայի վրա՝ շարունակական ձևավորման համար: Սարքավորումը մշակում է ընթացքի մեջ ձախ և աջ խողովակների անխափան թեքումը: Ճկման գլուխը ակտիվորեն պտտվում կամ տեղաշարժվում է մասնագիտացված վագոնի երկայնքով: Այն դինամիկ կերպով փոխում է հարթությունները՝ հակադարձելու ճկման ուղղությունը: Կարևոր է, որ այն երբեք չի ազատում աշխատանքային մասը այս մեխանիկական անցումների ժամանակ: Կոլետը սկզբից մինչև վերջ ամուր բռնում է հումքի վրա: Այս շարունակական հսկողությունը սահմանում է երկկողմանի համակարգերի հիմնական առավելությունը:
Այս դիզայնը հիանալի կերպով աջակցում է բարդ միջամտություններից խուսափելու համար: Մեքենան պարզապես դինամիկ կերպով հեռացնում է նյութը խոչընդոտներից: Դուք կարող եք հեշտությամբ մշակել նախապես ֆլանգավորված կամ վերջավոր ձևավորված խողովակները: Ստանդարտ ճկման ժամանակ մեծ եզրը հաճախ ճոճվում է ուղղակիորեն դեպի ճնշումային դիսկ: Երկկողմանի հնարավորությունը թույլ է տալիս մեքենային ճոճել թեքության գլուխը խողովակի տակ կամ դրա վրայով: Սա հեշտացնում է անձեռնմխելիությունը եզր խուսափող խողովակի թեքում . Կռանալու գործընթացից հետո այլևս կարիք չկա եզրեր եռակցելու: Սա ամբողջությամբ վերացնում է ծախսատար, աշխատատար երկրորդային եռակցման գործողությունը:
Ավելին, այն անթերի տիրապետում է խիստ խճճված ուղիներին: Համակարգն անխափան կերպով ինտեգրում է ծրագրավորվող X, Y և Z առանցքները: Գլխի երկկողմանի շարժումը կոորդինացվում է այս գծային առանցքների կողքին: Դուք կարող եք համախմբել խճճված բազմակողմ ուղիները մեկ ավտոմատացված ցիկլի մեջ: Ձեր օպերատորները պարզապես բեռնում են չմշակված ուղիղ խողովակը: Նրանք սեղմում են մեկնարկը: Նրանք ստանում են պատրաստի, բարդ արտադրանքը վայրկյաններ անց: Ավտոմատացման այս մակարդակը կարգավորում է օձաձև HVAC կծիկները և ավտոմոբիլային վառելիքի խիտ ռելսերը զրոյական միջանկյալ բեռնաթափմամբ:
Եկեք օբյեկտիվորեն գնահատենք այս համակարգերը։ Մենք դիտարկում ենք երեք հիմնական տեխնիկական գնահատման ոսպնյակներ՝ ձեր գործարանի պլանավորումը ուղղորդելու համար: Նախ, հաշվի առեք ցիկլի ժամանակը ընդդեմ բեռնաթափման ժամանակի: Երկկողմանի մեքենաներն առաջարկում են շարունակական, անխափան ավտոմատացված ցիկլ: Միակողմանի մեքենաները ձեր օպերատորներին պարտադրում են start-stop-reload իրականություն: Գործարկման ժամանակը հաճախ գերազանցում է մեքենայի ճկման իրական ժամանակը ստանդարտ սարքավորումների վրա: Մինչ ստանդարտ մեքենան կարող է ավելի արագ թեքվել մեկ աստիճանով, հատակից հատակ ընդհանուր ժամանակը խիստ հետ է մնում շարունակական երկկողմանի գործընթացից:
Երկրորդ, ճշգրտությունը մեծ նշանակություն ունի ժամանակակից արտադրության մեջ: Երկկողմանի համակարգը խողովակը ամուր սեղմված է պահում կոլետի ներսում: Այն ապահովված է ամբողջ արտադրական գործընթացի համար: Սա վերացնում է հանդուրժողականության կուտակման վտանգավոր սխալները: Մի մասի նորից սեղմելը միշտ բերում է աննշան շեղումներ: Կծկման կետում աստիճանի սխալի մի մասը թարգմանվում է երկար խողովակի վերջում ծավալային մեծ տեղաշարժերի: Նյութը կողպված պահելը երաշխավորում է բացարձակ կրկնելիություն հազարավոր ցիկլերի ընթացքում:
Երրորդ, ուշադիր ուսումնասիրեք ձեր գործարանի հատակի տարածքը: Երկկողմանի մեքենան ֆիզիկապես բարդ տեսք ունի և հաճախ ավելի մեծ անմիջական հետք է զբաղեցնում: Այնուամենայնիվ, այն զգալիորեն օպտիմալացնում է ձեր հատակի ընդհանուր դասավորությունը: Այն հաճախ փոխարինում է երկու առանձին ձեռքով կայաններ: Դուք այլևս կարիք չեք ունենա կողք կողքի նստած աջ և ձախ կողմի հստակ թեքիչներ: Դուք նաև վերացնում եք բեմականացման դարակները, որոնք նախկինում պահանջվում էին միջանկյալ մասերի համար, որոնք սպասում են իրենց երկրորդ շահագործմանը:
Աղյուսակ. Կռում համակարգերի կատարողականի համեմատություն
Գնահատման մետրիկ |
Ստանդարտ միակողմանի CNC |
Երկկողմանի CNC համակարգ |
|---|---|---|
Կառավարման պահանջներ |
Բարձր (Պահանջում է ձեռքով շրջել և նորից սեղմել) |
Զրո (շարունակական ավտոմատ ձևավորում) |
Հանդուրժողականության կուտակման ռիսկ |
Բարձր (Վերականգնումը բերում է չափելի շեղումներ) |
Նվազագույն (խողովակը մնում է սեղմված ամբողջ ցիկլի ընթացքում) |
Pre-flanged Tube Համատեղելիություն |
Վատ (մեքենայի մարմնի հաճախակի բախումներ) |
Գերազանց (Գլխի դինամիկ տեղաշարժեր՝ միջամտությունից խուսափելու համար) |
Հատակի տարածքի օգտագործում |
Հաճախ պահանջում են երկու առանձին մեքենաներ և բեմական դարակաշարեր |
Գործառնությունները համախմբում է մեկ օպտիմիզացված հետքի մեջ |
Մենք պետք է թափանցիկ կերպով ընդունենք որդեգրման խոչընդոտները: Թափանցիկությունը վստահություն է ձևավորում բարդ կապիտալ սարքավորումները գնահատելիս: Ընդլայնված ծրագրավորումը ներկայացնում է նկատելի ուսուցման կոր ձեր անձնակազմի համար: Օպերատորներին անհրաժեշտ է առաջադեմ 3D տարածական իրազեկում: Դուք պետք է օգտագործեք բարդ բախման մոդելավորման ծրագրակազմ: Երկկողմանի ուղիները կուրորեն ծրագրավորելը վտանգավոր է: Շարժվող գլուխը կարող է հեշտությամբ բախվել մեքենայի շրջանակին, եթե սխալ ծրագրավորվի: Մոդելավորման ծրագրակազմն ապահովում է գործիքի անվտանգ, ստուգված ուղիները, նախքան որևէ ֆիզիկական նյութի մեքենա մտնելը:
Գործիքավորումը պահանջում է մասնագիտացված, հաշվարկված ներդրումներ: Պտտվող գլխի մեխանիզմները մաքրելու համար ձեզ հարկավոր են հատուկ օֆսեթ մատրիցներ: Երկկողմանի մանդրելները հաճախ պարտադիր են ներքին աջակցության համար: Ստանդարտ մանդրելները հոդակապվում են միայն մեկ ուղղությամբ: Կատարելիս մի քանի հարթ խողովակի թեքում , որը հակադարձում է ուղղությունը, մանդրելը պետք է սահուն թեքվի երկու ուղղությամբ: Չափազանց ամուր ճկման շառավիղները կարող են պահանջել ամբողջովին անհատականացված գործիքային լուծումներ: Մեքենաների գնման փուլում դուք պետք է սերտորեն համագործակցեք ձեր գործիքների մատակարարի հետ:
Սպասարկումը պահանջում է խիստ, անզիջում ուշադրություն: Շարժվող թեքման գլուխը լրացուցիչ շարժվող մասեր է մտցնում շրջակա միջավայր: Դուք պետք է կառավարեք լրացուցիչ սերվո առանցքներ և բարդ փոխանցման տուփեր: Սա պահանջում է խիստ կանխարգելիչ սպասարկման ժամանակացույց: Այն գերազանցում է ստանդարտ, ֆիքսված գլխով թեքիչների ամենօրյա պահանջները: Քսելու կանոնները պետք է խստորեն պահպանվեն: Պտտվող գլխի ցանկացած մեխանիկական թեքություն ուղղակիորեն նվազեցնում է ձեր վերջնական մասերի հանդուրժողականությունը:
Միշտ գործարկեք ամբողջական 3D կինեմատիկական սիմուլյացիաներ՝ նախքան նոր մասի ծրագիրը ֆիզիկապես գործարկելը:
Սահմանեք օրական խիստ յուղման ժամանակացույց՝ շարժվող գլխի կառքի և սերվո գծերի համար:
Վերապատրաստեք առնվազն երկու հիմնական օպերատորների առաջադեմ CAD/CAM ծրագրային ապահովման վրա՝ կանխելու գիտելիքի խցանումները:
Շաբաթական ստուգեք երկկողմանի մանդրելները՝ հոդակապող օղակների չափից ավելի մաշվածության համար:
Ձեզ իրականում անհրաժեշտ է այս առաջադեմ տեխնոլոգիան: Որոշելու համար օգտագործեք առաջին դիմումի մոտեցումը: Զգուշորեն գնահատեք ձեր ընթացիկ հաստատության աշխատանքային հոսքերը: Երկկողմանի կռումը իմաստ ունի կոնկրետ, ճանաչելի պայմաններում: Դա պարզապես շքեղության արդիականացում չէ: Դա նպատակաուղղված լուծում է արտադրական լուրջ խոչընդոտների համար: Դուք պետք է վերլուծեք ձեր իրական մասերի գծագրերը, ոչ միայն մեքենայի բնութագրերը:
Հաշվի առեք այս առաջնային հաջողության չափանիշները արդարացման համար: Երկկողմանի սարքավորումները հիանալի տեղավորվում են, եթե դուք բախվում եք.
Ասիմետրիկ, բազմաբնույթ մասերի մեծ ծավալներ, որոնք պահանջում են շարունակական ձևավորում:
Մեքենայի հաճախակի բախումներ, որոնք առաջանում են բարդ մասերի երկրաչափության կամ նախապես տեղադրված սարքավորումների պատճառով:
Ջարդոնի ավելցուկային դրույքաչափերը ուղղակիորեն կապված են մասերի ձեռքով մշակման և ամրացման սխալների հետ:
Դուք պետք է ուշադիր հավասարակշռեք սկզբնական կապիտալ ծախսերը: Կշռեք այն երկարաժամկետ աշխատուժի խնայողության և կրճատված ջարդոնի հետ: Խորապես մտածեք ձեր կարողությունների ընդլայնման մասին: Կարո՞ղ եք ստանձնել ավելի բարդ պայմանագրային արտադրական աշխատանքներ: Ձեր սարքավորումների արդիականացումը բացում է եկամտի նոր հոսքեր, որոնք նախկինում արգելափակված էին տեխնիկական սահմանափակումներով: Բարդ ավիատիեզերական կամ EV հովացման գծերի վրա հայտ ներկայացնելը չափազանց իրատեսական է դառնում:
Հետևեք այս կոնկրետ կարճ ցուցակի հաջորդ քայլերին, նախքան գնումներ կատարելը.
Կատարեք մանրամասն ժամանակի ուսումնասիրություն ձեր ընթացիկ ձեռքով շրջել և թեքել գործընթացի վերաբերյալ:
Խնդրեք մեքենայի արտադրողից ամբողջական բախման մոդելավորում՝ օգտագործելով ձեր ամենադժվար մասի գծագրությունը:
Համեմատեք կանխատեսվող ավտոմատացված ցիկլի ժամանակը խստորեն ձեր սահմանված ելակետի հետ:
Գնահատեք ձեր ընթացիկ գործիքակազմը՝ երկկողմանի կարգավորումների հետ համատեղելիությունը գնահատելու համար:
Երկկողմանի CNC համակարգը համընդհանուր անհրաժեշտություն չէ յուրաքանչյուր արտադրամասի համար: Փոխարենը, այն ծառայում է որպես հզոր ռազմավարական ակտիվ: Այն կտրուկ հաղթահարում է բարդ, բարձր միջամտության խողովակների ուղիների հատուկ սահմանափակումները: Այն ամբողջությամբ վերացնում է ձեռքով բեռնաթափման խոչընդոտները: Դուք ստանդարտացնում եք արտադրությունը, վերացնում եք օպերատորի կողմից առաջացած փոփոխականները և ապահովում կատարյալ կրկնելիությունը:
Ընդունեք այս տեխնոլոգիան՝ ձեր արտադրական հատակը արդիականացնելու համար: Դադարեցրեք ծախսել արժեքավոր աշխատաժամանակը ձեռքով վերադիրքավորման և երկրորդային եռակցման աշխատանքների վրա: Մենք խրախուսում ենք ձեզ այսօր պահանջել անհատական ցիկլի ժամանակի վերլուծություն: Ներկայացրե՛ք ձեր ամենադժվար, միջամտությանը հակված խողովակների գծագրերը մեքենայի համապարփակ մոդելավորման համար: Վավերացրեք ձեր ակնկալվող արտադրության բարելավումները և քայլեք դեպի ավելի արդյունավետ արտադրական ապագա:
A: Այո: Ճկման ուղղությունը դինամիկ կերպով փոխելու ունակությունը թույլ է տալիս ճշգրիտ խուսափել եզրերից: Մեքենան խողովակը հեռացնում է շասսիից: Սա կանխում է ավերիչ բախումները նախապես տեղադրված սարքավորումների և մեքենայի մարմնի միջև բարդ երթուղիների ընթացքում:
Պատ. Երբ ճիշտ ծրագրավորվում է, այն ակտիվորեն նվազեցնում է նյութական սթրեսը: Այն վերացնում է նյութի անհամապատասխան բեռնաթափումը և նորից սեղմումը: Սա ապահովում է շարունակական, բարձր վերահսկվող ձևավորման գործընթաց: Դուք խուսափում եք աշխատանքի անկանխատեսելի կարծրացումից, որն առաջանում է ընդհատվող ճկման ցիկլերի պատճառով:
A. Ստանդարտ հրում կամ պտտվող կռում գործում է բացառապես մեկ ֆիքսված ուղղությամբ: Ձախ և աջ ճկումը ենթադրում է, որ մեքենայի գլուխը կարող է արտահայտվել: Այն թեքում է խողովակը և՛ ժամացույցի սլաքի ուղղությամբ, և՛ ժամացույցի սլաքի հակառակ ուղղությամբ՝ ճիշտ նույն ցիկլի ընթացքում: Այս հնարավորությունը էական է բազմակողմ երկրաչափություններն ավարտելու համար՝ առանց աշխատանքային մասը հեռացնելու:


