


|


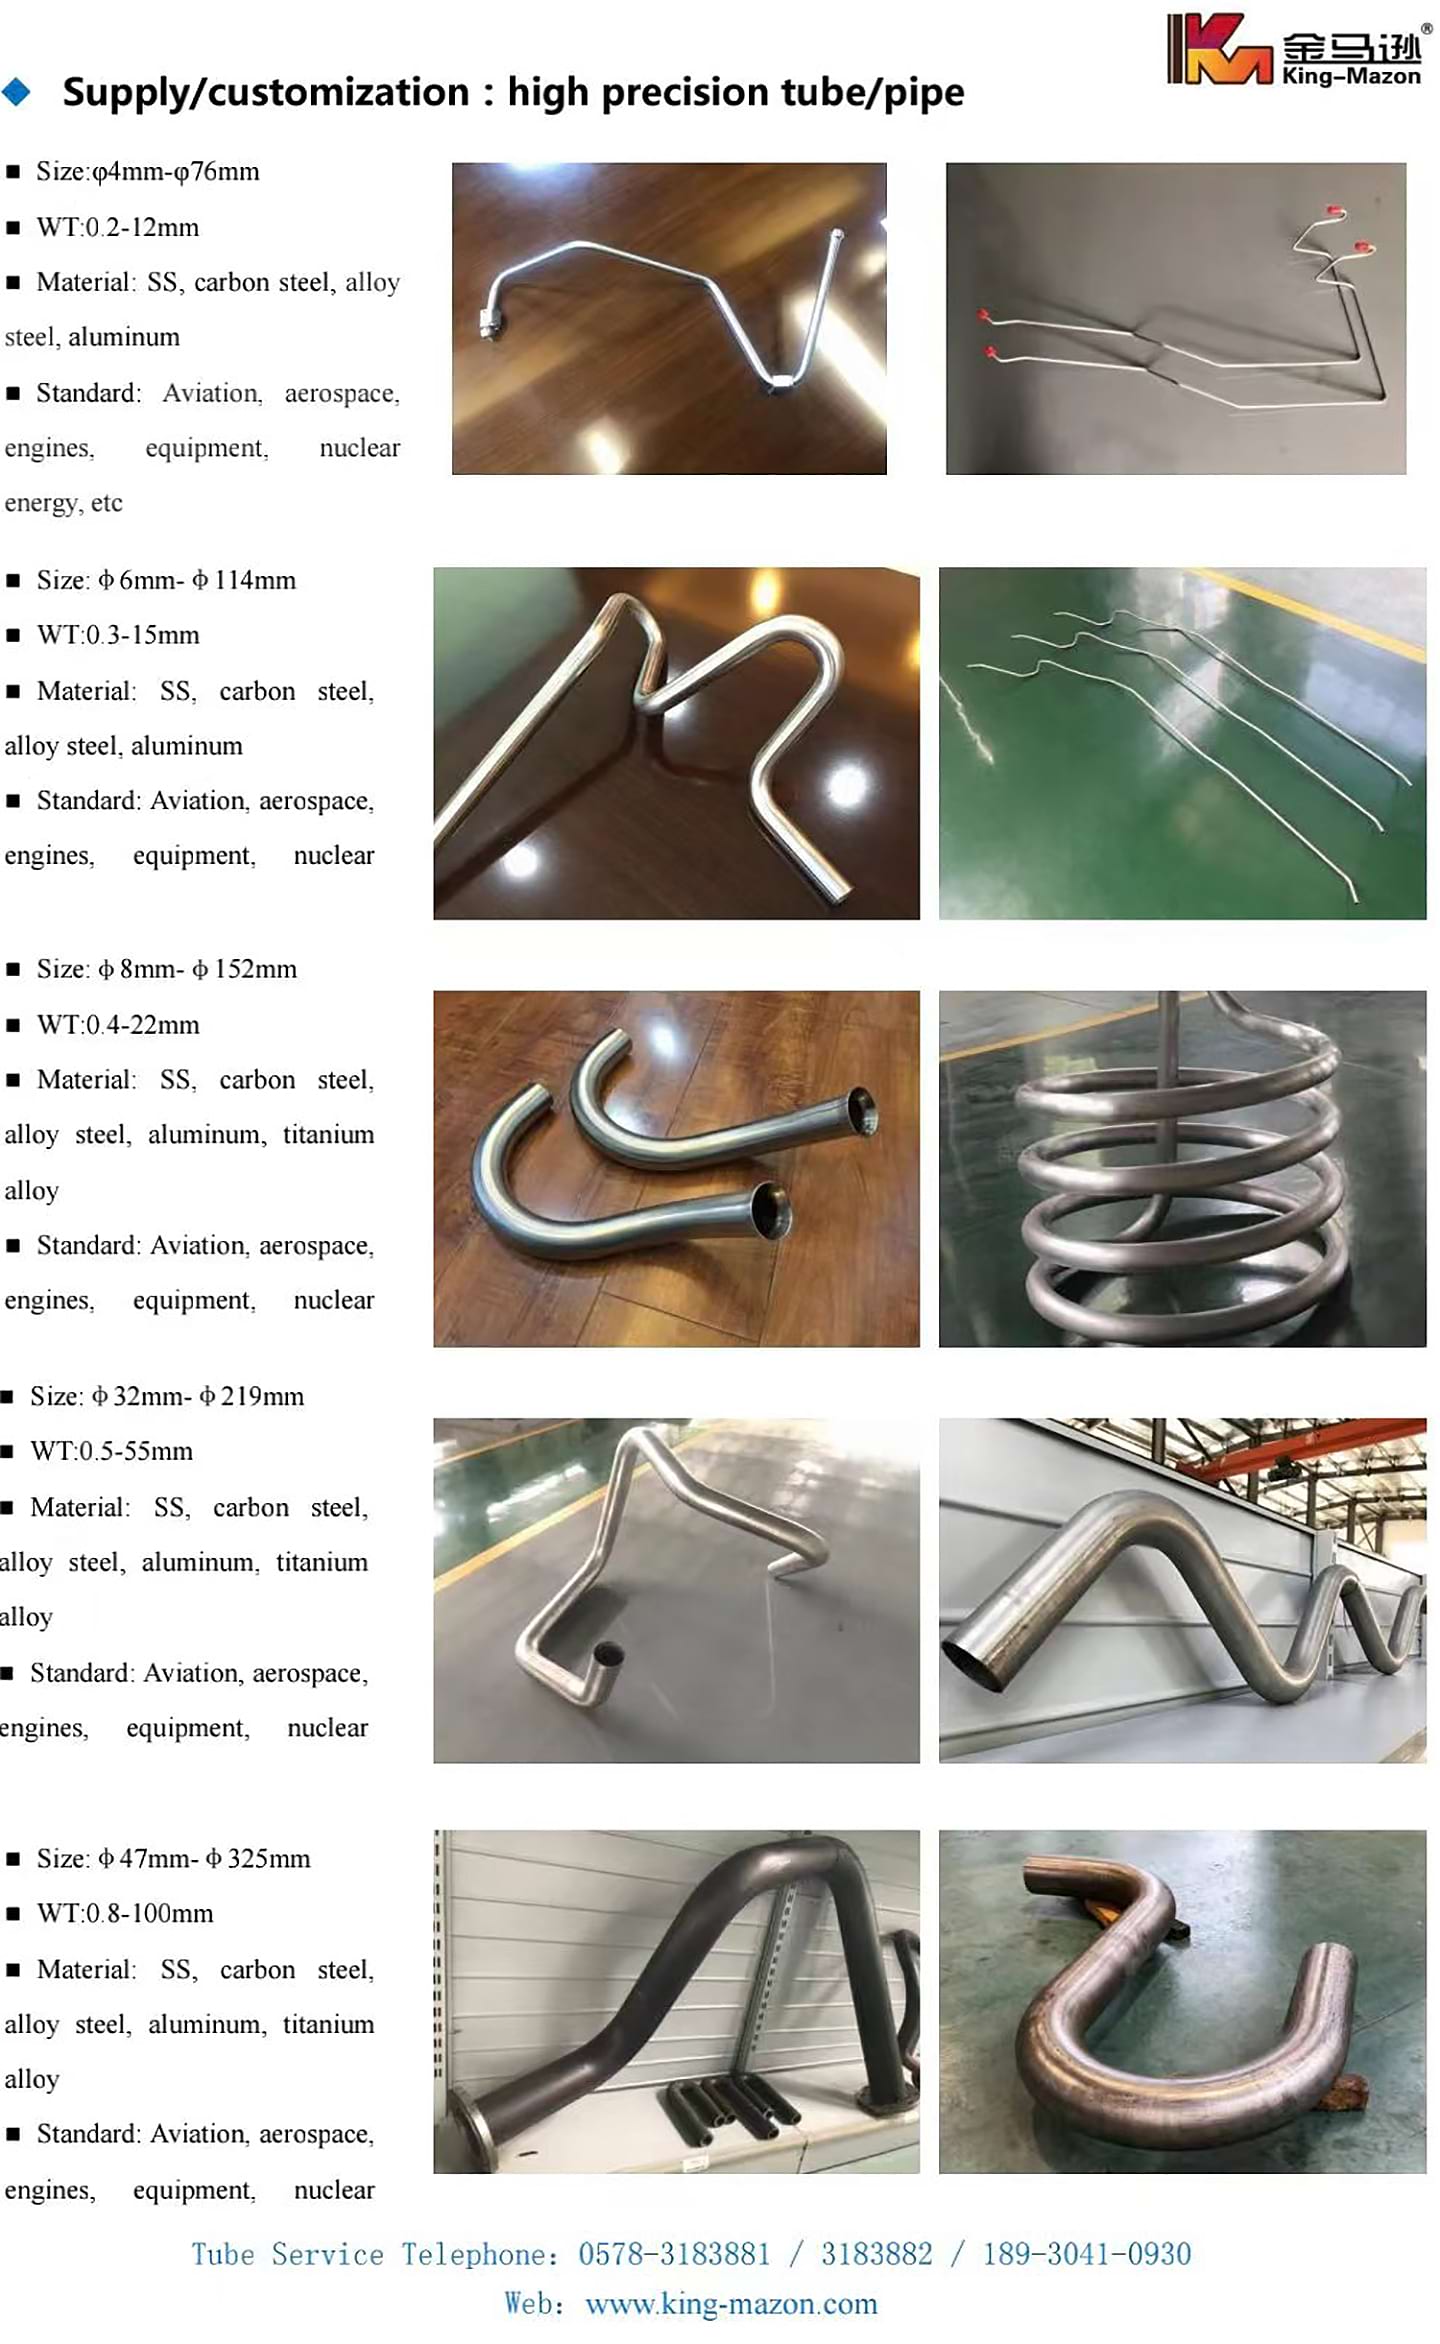
Ang produktong ito ay ang high-end na kagamitan sa pagmamanupaktura ng catheter ng independiyenteng pang-agham at teknolohikal na inobasyon ng pangkat ni Dr. King-Mazon., pangunahin ang paghahatid ng high-precision na pagmamanupaktura ng catheter sa aviation, aerospace, aviation at iba pang larangan. Walang hydraulic system ang kailangan, at ang bawat movement shaft ay tiyak na hinihimok ng isang servo motor at kinokontrol ng isang CNC system. Ang multi-station pipe end forming machine ay isang pipe end forming machine na may maramihang mga istasyon ng amag sa parehong oras, ang pahalang na disenyo ng forming machine, ay maaaring pumili ng 1 hanggang 10 na mga istasyon ng amag, ang cylinder clamp ang workpiece, ang hydraulic cylinder ay itulak ang bumubuo ng amag pasulong, sa pamamagitan ng extrusion ng amag hanggang sa dulo ng pipe fitting para sa pagbubuo ng pagpoproseso, pier, rotation at iba pang function. Karaniwang ginagamit sa duct ng sasakyang panghimpapawid, mga bahagi ng sasakyan, mga kabit ng air conditioning pipe, mga produktong hardware at iba pang industriya.
| Dami: | |
|---|---|
Ang Multi-Station End Forming Machine ay isang high-end na kagamitan sa pagmamanupaktura ng catheter na independiyenteng binuo ng koponan ni King-Mason. Ito ay dinisenyo para sa precision tube end processing sa aviation, aerospace, at mga kaugnay na field. Nagtatampok ang makina ng pahalang na istraktura, multi-mold na disenyo ng istasyon, at servo motor-driven na precision control. Tinatanggal nito ang pangangailangan para sa mga hydraulic system, umaasa sa teknolohiya ng CNC upang makamit ang mga function tulad ng pagpapalawak ng tubo, pag-urong, pag-ukit, at pag-uusig. Sa manu-mano at awtomatikong mga mode ng pagpapatakbo, naghahatid ito ng mataas na kahusayan, katumpakan, at kaligtasan, na ginagawa itong mahalagang tool para sa paggawa ng high-precision na tubo.
| Teknikal na pagtutukoy | Yunit | EFR6T | EFR8T | EFR12T | EFR25T | EFR50T | EFR100T | EFR200T |
| Pinakamataas na panlabas na diameter ng machined steel pipe | mm | 25 | 38 | 42 | 60 | 80 | 125 | 220 |
| Pinakamataas na kapal ng pader ng maximum na diameter sa labas | mm | 2.0 | 2.5 | 3 | 4 | 6 | 9 | 12.0 |
| Mga istasyon ng pagtatrabaho | EA | 1-6 | 1-6 | 1-6 | 1-6 | 1-6 | 1-6 | 1-6 |
| Pinakamabisang paglalakbay | mm | 70 | 100 | 140 | 170 | 200 | 250 | 300 |
| Haba ng umiikot na uka | mm | 0-25 | 0-30 | 0-35 | 0-45 | 0-60 | 0-80 | 0-100 |
| Servo motor power | kw | 1.5 | 2 | 2.5 | 3 | 5.5 | 11 | 15.0 |
Nilagyan ng 1-10 opsyonal na istasyon ng amag (1-6 karaniwang istasyon, kabilang ang umiikot na istasyon). Kinukumpleto nito ang maramihang mga proseso ng pagbubuo ng pagtatapos sa isang setup.
Nag-aalok ng pagpapalawak ng tubo, pag-urong, pag-ukit, pagpupulong ng manggas, pag-aalsa ng manggas, at pag-ikot. Nagbibigay ito ng iba't ibang mga kinakailangan sa pagproseso ng dulo ng tubo.
Ang bawat axis ng paggalaw ay hinihimok ng Siemens servo motors at kinokontrol ng Siemens CNC system. Tinitiyak nito ang mataas na katumpakan ng pagpoposisyon at pag-uulit ng pagproseso.
Gumagamit ng cylinder clamping para i-secure ang mga workpiece at hydraulic cylinder para itulak ang mga bumubuo ng molds. Pinahuhusay ng horizontal clamping mode ang katatagan sa panahon ng pagproseso.
Sinusuportahan ang manu-manong kontrol ng punto para sa pagsasaayos ng makina at amag. Kinukumpleto ng awtomatikong mode ang pagproseso ng workpiece gamit ang foot switch, na nagpapahusay sa kahusayan sa produksyon.
Gumagamit ng Siemens servo motors at CNC system para sa feed motion control. Naghahatid ito ng mataas na katumpakan sa pagproseso at pare-pareho ang kalidad ng produkto.
Tinatanggal ang mga hydraulic system, binabawasan ang mga pangangailangan sa pagpapanatili at mga potensyal na panganib sa pagtagas. Tinitiyak nito ang malinis, matatag na operasyon.
Ang opsyonal na 1-10 na mga istasyon ng amag ay nagbibigay-daan sa pag-customize batay sa mga kinakailangan sa pagproseso. Sinusuportahan nito ang mga kumplikadong end-forming workflow.
Pinagsasama ang pagpapalawak, pag-urong, pag-ukit, pag-aalsa, at mga function ng pagpupulong. Tinatanggal nito ang pangangailangan para sa maraming dalubhasang makina.
Nilagyan ng emergency stop device, independent lubrication system, at hydraulic cooling system. Tinitiyak nito ang ligtas, pangmatagalang matatag na operasyon.
Pinoproseso ng awtomatikong mode ang mga workpiece sa loob ng 3-6 segundo bawat istasyon. Itinatala ng counter function ang dami ng produksyon para sa pamamahala ng daloy ng trabaho.
Nag-aalok ang manual mode ng point control para sa madaling pagsasaayos ng makina at amag. Pinahuhusay ng pahalang na disenyo ang accessibility at operational convenience.
Pinoproseso ang mga dulo ng duct ng sasakyang panghimpapawid, mga fitting ng tubo ng gasolina, at mga bahagi ng hydraulic tube. Natutugunan nito ang mga kinakailangan sa katumpakan ng aviation-grade.
Ginagamit para sa pagbuo ng mga dulo ng automotive air conditioning pipe, fuel lines, at hydraulic component. Tinitiyak nito ang mahigpit na koneksyon at integridad ng istruktura.
Gumagawa ng precision tube na mga dulo para sa air conditioning pipe fitting at mga bahagi ng refrigeration system. Pinahuhusay nito ang pagganap ng sealing.
Pinoproseso ang mga dulo ng metal hardware tubes para sa muwebles, konstruksiyon, at pang-industriya na aplikasyon. Pinapabuti nito ang kahusayan ng pagpupulong.
Inilapat sa spacecraft tube fittings at aircraft engine hydraulic tubes. Sumusunod ito sa mga pamantayan sa pagmamanupaktura na mataas ang pagiging maaasahan.
Nag-aalok ito ng servo-driven na katumpakan, multi-station integration, magkakaibang mga function ng pagbuo, at hydraulic system-free na disenyo. Pinapabuti nito ang kahusayan, katumpakan, at kaligtasan sa pagpapatakbo.
Sinusuportahan ng mga karaniwang modelo ang 1-6 na istasyon (kabilang ang umiikot na istasyon). Available ang mga custom na configuration hanggang sa 10 istasyon para matugunan ang mga partikular na pangangailangan sa produksyon.
Nag-aalok ito ng pagpapalawak, pag-urong, pag-ukit, pagpupulong ng manggas, pag-aalsa ng manggas, at pag-ikot. Sinasaklaw ng mga function na ito ang karamihan sa mga kinakailangan sa pagproseso ng dulo ng tubo.


